الخلاصة العملية للمشتري
- ضبط جودة العبوات الزجاجية يبدأ من كتابة المواصفات بدقة لا من الفحص عند الوصول، لأن ما لا تكتبه لا يمكن أن تطالب به.
- معظم مشكلات الجودة التي تظهر في خط التعبئة لا تكون عيوباً في الزجاج نفسه بل تجاوزاً في حدود التفاوت المسموح.
- العينة المرجعية المحفوظة من كل دفعة هي الوسيلة الوحيدة الموثوقة لحل الخلاف عند وصول دفعة لاحقة بمقاسات مختلفة.
لماذا يبدأ ضبط الجودة من المواصفات لا من الفحص
كثير من المشترين يتعامل مع فحص الزجاج كعملية تقع في نهاية الطريق: تُنتَج الدفعة، تُشحن، ثم تُفحص عند الوصول. هذا الترتيب خطأ بنيوياً، لأن معيار النجاح يجب أن يكون مكتوباً قبل الإنتاج لا بعده. عندما يُكتب في المواصفات أن قطر الفتحة 18 ملليمتراً مع تفاوت محدد، يصبح الفحص بعد ذلك مجرد تحقق من مطابقة رقم مكتوب. وعندما تُكتب المواصفات على شكل وصف عام مثل «زجاجة زيت 100 مل بفتحة قياسية»، فلا يوجد أي أساس موضوعي للحكم على الدفعة.
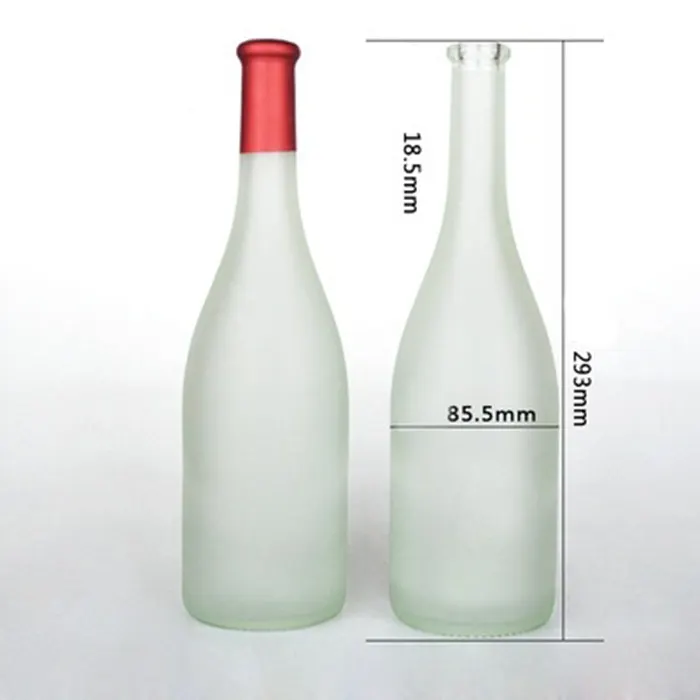
المواصفات الفعّالة تذكر ستة عناصر على الأقل: الارتفاع الكلي، القطر الخارجي عند الجسم، قطر الفتحة الخارجي عند قمة الحلقة، نوع الحلقة (الفينيش) وارتفاعها، الوزن الصافي المسموح، والسعة المقاسة حتى مستوى التعبئة المتفق عليه. وإلى جانب هذه العناصر تُذكر الحدود المقبولة لكل عنصر على شكل نطاق لا رقم واحد. المورد الذي يعرف النطاقات من البداية يختار الأدوات والقوالب بما يوافقها، والمورد الذي لا يعرفها سيقدّم أفضل ما عنده على أمل القبول.
هذه الكتابة الدقيقة لا تفيد المشتري وحده. المورد يفضّلها أيضاً لأنها تحميه من المطالبات العشوائية بعد التسليم، وتحوّل الخلاف من نقاش في الرأي إلى مقارنة بين رقمين مقيسين. المشاريع التي تعمل بهذه الطريقة تحتاج وقتاً أطول قليلاً في المرحلة الأولى، ثم تنطلق لاحقاً بسرعة أعلى وبمعدل مرتجعات أقل بكثير من المشاريع التي تعتمد على الفهم الضمني.
الفحوصات البصرية: ما يُرى بالعين وما يحتاج أداة
الفحص البصري يلتقط نسبة كبيرة من العيوب الحقيقية إذا نُفّذ في ظروف إضاءة مناسبة. الشرط الأول هو إضاءة موجهة على خلفية محايدة، لا إضاءة سقف عامة، لأن الضوء المباشر على خلفية داكنة هو ما يكشف الشقوق الشعرية والفقاعات الداخلية. الشرط الثاني هو الفحص من زاويتين على الأقل، ما يقارب زاوية عمودية وزاوية مائلة، لأن بعض العيوب لا تظهر إلا من زاوية محددة.
ما يُرى بالعين المجرّدة بثقة: الكسر الواضح، الشق السطحي الطويل، التشويه في شكل الحلقة، التموّج الواضح في القاعدة، الشوائب الملونة الداخلية، والخدوش العميقة على السطح. وما لا يُرى بالعين ولا يمكن الحكم فيه بصرياً: قياس التفاوت الدقيق، السماكة عند نقاط مختلفة من الجدار، السماكة عند القاعدة، وجود إجهاد داخلي مسبب للكسر المفاجئ، ومطابقة الحلقة للمعيار المقاس.
لقياس ما لا يُرى بالعين، لا تحتاج عادة إلى معدات متقدمة. القُدمة (الكاليبر) تكفي لقياس الأقطار والارتفاع وحافة الحلقة، ومقياس سماكة بسيط يكفي لقياس جدار الزجاج في مواضع محددة، وميزان دقيق يقيس الوزن الذي يمثل مؤشراً غير مباشر على انتظام السماكة. أما قياس الإجهاد البصري فيحتاج جهاز استقطاب ضوئي، وهو غير متوفر عند معظم المشترين، وإنما يُطلب من المورد في حالة واحدة: شكوى متكررة من كسر عشوائي بلا سبب ظاهر.
هناك فحص مساعد مهمل رغم بساطته: فحص رأس العبوة باللمس. خشونة على قمة الحلقة لا تظهر بالعين دائماً، لكنها تُحس بالأصبع وتحسّ إذا مرّت الأنبوبة على نتوء. هذه الخشونة صغيرة لا يمكن إهمالها في الزجاجات المخصصة للأغطية الميكانيكية كي لا يحدث تسرّب صامت يظهر فقط بعد الشحن.
فحص الأبعاد والسعة: القياسات التي تحمي خط التعبئة
الارتفاع الكلي هو أكثر قياس يجري فيه التسامح في الكتالوجات الجاهزة، وهو القياس الذي يظهر أثره على خط التعبئة أولاً. الزجاجة الأقصر من المتوسط تجعل عداد الخلو (Filler) يملأ أكثر من اللازم، والزجاجة الأطول تصطدم بالرأس الخليوي فتُكسر أو تتعطل السلسلة. في حالة العبوات الخاصة بهدف خط معيّن، يُستحسن أن يكون الارتفاع هو المتغير المقيّد بأضيق نطاق، لأن باقي المتغيّرات يمكن تعويضها بضبط بسيط للخط.
القطر الخارجي عند الجسم يحدد كيف تجلس العبوة في الموجّهات على الخط. زيادة صغيرة في القطر تؤدي إلى انحشار متكرر في الأقراص المعلقة، خصوصاً في العبوات التي يقل عرضها عن 40 ملليمتراً. ومناطق الخطر هي نفسها دائماً: منحنى الكتف ومنحنى القاعدة، لأنها المناطق التي تتغير فيها زاوية السطح، ومشكلات القياس تتمركز عادة في التغيرات الزاويّة لا على الأسطح المستقيمة.
السعة المقاسة تحتاج اتفاقاً صريحاً على المستوى المرجعي. السعة الإسمية على العبوة لا تُقاس حتى حافة الحلقة، بل حتى مستوى التعبئة المتفق عليه، وهذا المستوى يحدده في الواقع الفراغ الأوتوماتيكي داخل العبوة. عند وجود لبس في هذا المستوى، يمكن أن تُسلَّم دفعة سليمة تماماً ويُضطَر المشتري إلى تعبئتها بكمية أقل من المتوقع دون ذنب واقعي للمورد. الطريقة الفعّالة هي القياس الفعلي بالماء، على عينة من كل رزمة، مع تسجيل الرقم في محضر الفحص.
فحص الحلقة والفوهة: بوابة إحكام الغطاء
الحلقة (فينيش الفوهة) هي الجزء الذي لا يظهر للمستخدم النهائي ولا يُقدّر في الفحص البصري، لكنه الجزء الذي يحدد نجاح التعبئة أو فشلها. القياسات الحرجة فيها ثلاثة: القطر الخارجي، الارتفاع من القمة إلى بداية الخيط، وعمق الخيط نفسه. أي خلل في أحدها يجعل الغطاء إما لا يُحكم أو يتجاوز نهاية الخيط، وفي الحالتين ينتج تسرّب لا يظهر فور التعبئة.
يُستحسن فحص الحلقة بواسطة قالب قياس بسيط بالحجم الحقيقي، يُصنَع عادة من قطعة معدنية أو بلاستيكية صُلبة بمقاس قمة المورد المعتمد. تكلفة هذا القالب منخفضة جداً، والوقت الذي يحتاجه الفحص أقل من عشر ثوان لكل عبوة، وهو ما يجعله أكثر أداة مفيدة يمتلكها المشتري. بغير هذا القالب، يصبح فحص الحلقة حكماً بصرياً غير موثوق.
بجانب القياس، هناك خاصية لا تُقاس بأداة: تناسق قمة الحلقة على طول الدائرة كلها. بعض العيوب لا تؤثر على القطر الأوسط لكنها تخلق نتوءاً في جزء من الدائرة. هذا النتوء يُحدِث تسرّباً في موضع واحد فقط، ويصعب تشخيصه بعد أن تُغلق العبوة ويقع التسرّب داخل المستودع. الفحص الصحيح هو تمرير قطعة معدنية مستوية على قمة الحلقة بالتساوي في كل الاتجاهات للإحساس بأي ارتفاع موضعي.
فحص مقاومة الصدمة والصدمة الحرارية
مقاومة الصدمة ليست خاصية مطلقة، بل نتيجة تصميم مُجمل يجمع سماكة الجدران وشكل القاعدة ومعالجة السطح. الاختبار العملي المتاح للمشتري هو اختبار السقوط: تُسقط عينة من ارتفاع متر واحد على أرضية صلبة، ويُسجَّل عدد العبوات التي تنجو من 10. هذا الرقم ليس معياراً عالمياً، لكنه يعطي مؤشراً للمقارنة بين مورد وآخر عند نفس التصميم، وهو مؤشر أكثر نفعاً من أي وعد مكتوب بكلمة «متين».
الصدمة الحرارية مسألة مهمة في كل العبوات التي يتوقع أن تتعرض لفرق حراري، مثل العبوات التي ستُملأ بالماء الساخن أو تُستخدم في الثلاجة. الانتقال المفاجئ من الماء الساخن إلى الماء البارد ينتج إجهاداً في الزجاج، والزجاج العادي يتحمل هذا الإجهاد حتى فرق معين ثم يتشقق. عندما يكون المنتج ضمن هذا النطاق، يُفضَّل أن يُذكر النطاق المسموح صراحة، وأن يُختبر بعينة قبل الدفعة الأولى، لا بعد أن تظهر الشقوق في المستودع.
هناك اختبار بسيط متاح دون معدات مقاومة الصدمة هو فحص حافة القاعدة بالتبطيط. نتوء صغير في حافة القاعدة يجعل العبوة تتأرجح على سطح مستو، وكذلك يخلق نقطة تركيز إجهاد عند تعرضها للاصطدام الأول. شرط فحص التأرجح سهل: تقف العبوة على طاولة معدنية مستوية، وإن تحركت فمنطقة التماس غير مستوية. هذا الفحص لا يستغرق وقتاً ويحمي من نسبة الكسر الخفية المذكورة سابقاً.
أخذ العينات الإحصائية ومستويات القبول
عدم فحص كل عبوة ليست مسألة اختيار، بل ضرورة، لأن إجمالي الإنتاج عادة بالملايين والموارد محدودة في الطرفين. أسلوب أخذ العينات القياسي مقبول في هذا القطاع، وهو يعتمد على حجم الدفعة لتحديد حجم العينة المطلوب سحبها، ثم يقارن عدد العيوب المكتشفة في هذه العينة بحد القبول المسموح. لو أن هذا الحد واسع جداً، فسيمرّ من عيون الفحص ما يُشكل مشكلة عند العملاء، ولو كان ضيقاً جداً فسيُرفض زجاج سليم قابل للاستخدام.
الحل العملي هو التفريق بين نوعي العيوب. العيب الحرج (الذي يفسد المنتج أو يعرض المستخدم لخطر) يقبل بحد صفر أو بحد قريب من الصفر. والعيب الأكبر (الذي يقلل القيمة دون أن يفسد) يقبل بحد منخفض، والعيب الأصغر (المظهري فقط) يقبل بحد أعلى. هذا التفريق مقبول في أي قطاع ويمنع الاستخدام الخاطئ لنظام صارم جداً أو مرن جداً في الوقت نفسه.
بجانب هذا، م
ن المفيد أيضاً، لناحية المورد، أن يعرف أي عتبة ستحرض المشتري على إعادة الإنتاج. إعلان حدود واضحة ومعلنة مسبقاً أفضل لمصلحة المورد أحياناً من الترك لغة عامة، لأنه يحوّل النقاش من التقدير الشخصي إلى مقارنة رقمية محايدة.
توثيق نتائج الفحص ومحاضر القبول
محضر الفحص القصير هو أكثر ما يستحق العناء، إن لم يكن يستحق العناء أساساً في هذا العمل. محضر قصير من صفحة واحدة يذكر رقم الدفعة، وتاريخ الفحص، وعدد العينات، وعدد العيوب بحسب النوع، والقرار النهائي، والاسم والتاريخ. هذا المحضر يكفي لحل أي خلاف لأنه يثبت ما رأيته أنت وقت الاستلام لا بعد أسابيع.
يُضاف إلى المحضر وجود صور مرجعية من كل دفعة، ولا سيما صور الحلقة والقاعدة. واستخدام ملف موحد يجمع بين محاضر الفحوص ومحاضر الشحن ونتائج فحص جودة الزجاج، ففي معظم حالات التسرّب التي تصل بعد البيع، يكون الفرق بين حل سريع وحل متأخر هو وجود هذا الملف من عدمه.
إدارة المطالبات وإعادة الإنتاج
لإدارة المطالبات بشكل فعّال، يجب أن تكون مراحل الكشف عن العيوب معروفة: العيوب التي يمكن كشفها عند الاستلام، والعيوب التي لا تظهر إلا في خط التعبئة، والعيوب التي لا تظهر إلا عند المستخدم. كل مرحلة من هذه المراحل تعني مسؤولية مختلفة، والخلط بينها هو السبب الرئيسي لنشوء خلاف لا ينتهي.
أما إعادة الإنتاج فهي حق تعاقدي يجب أن يُكتب، مع تحديد من يتحمل تكلفة النقل في حالة العيب المؤكد الذي لا شك فيه. يُستحسن، في التجربة الأولى مع مورد جديد، أن يكون هذا البند مكتوباً بوضوح في العرض: هذا البند في الواقع مصدر اعتماد متبادل، ومورد يرفض كتابته من الأساس يستحق تأجيلاً في منحه دفعة الإنتاج الكبرى.
الفحص عند الاستلام في مستودع المشتري
الفحص عند الاستلام المتفق عليه يمكن أن يُجري في مستودع المشتري، وهذا الأخير قد يبدو جهداً مكرراً بعد الفحص في المصنع، لكن من المؤكد أنه مبرّر: فحص المصنع يجري في ظروف مثالية، وفي المستودع تكون العبوات قد مرّت برحلات وصدمات ومناولة متعددة. العيب الذي لم يكن موجوداً في المصنع يمكن أن يظهر عند المستودع، وهذه العيوب الناتجة عن السفر تحديداً أهم ما يُكتشف في هذه المرحلة.
ترتيب هذه المرحلة يكون بفتح عيّنات محدودة من الكراتين المختارة عشوائياً وفحصها بصرياً وقياس أبعادها الأساسية، ثم تسجيل النتيجة على نفس المحضر. ما يبدو بسيطاً هنا هو ما يحمي المشروع في الدفعات القادمة ويفتح مجال المناقشة على هذا الأساس.
| نوع الفحص | أين يُجرى | الأداة | ما يكشفه |
|---|---|---|---|
| الفحص البصري للسطح | المصنع والمستودع | إضاءة موجهة وخلفية محايدة | الشقوق والفقاعات والخدوش |
| قياس الأبعاد الأساسية | المصنع والمستودع | قُدمة قياس | الانحراف في القطر والارتفاع |
| فحص قمة الحلقة | المصنع (وقبوله عند الاستلام) | قالب قياس بالحجم الحقيقي | مشكلات إحكام الغطاء والتسرّب |
| السعة الفعلية | المصنع | ماء ومخبار متدرج | الفرق بين السعة الإسمية والفعلية |
| التأرجح على السطح | أي مرحلة | طاولة مستوية | عدم استواء القاعدة ونقطة الإجهاد |
| اختبار السقوط | مرحلة العينة | سقوط من متر على أرضية صلبة | مؤشرات مقاومة الصدمة |
الأخطاء الشائعة في قبول الدفعات الزجاجية
الخطأ الأول هو الفحص بعد التخزين بدل الفحص عند الاستلام. كل يوم يمر بعد التسليم يضعف الموقف تجاه المورد، لأن العيوب يمكن أن يُدَّعى أنها نتجت عن التخزين في مستودع المشتري. الخطأ الثاني هو الاعتماد على العين المجرّدة في الحكم على الأشياء التي تحتاج أداة، ولا سيما الحلقة والسعة، فالاختلاف صغير جداً بحيث لا يمكن تقديره بصرياً.
الخطأ الثالث هو عدم أخذ عينة مرجعية من كل دفعة. بدون العينة المرجعية، يصبح كل خلاف لاحق نقاشاً حول الذاكرة، وفي الحالات التي تتكرر فيها نفس العبوة مراراً يصبح فقدان العينة المرجعية أكثر وضوحاً. الخطأ الرابع هو الإفراط في التسامح في المرحلة الأولى بدعوى أن المورد جديد، وهو تسامح يُبني عليه تعاقدياً ويصعب تصحيحه لاحقاً. الخطأ الخامس هو تحميل الزجاج وحده مسؤولية مشكلات سببها المزج بين المواد أو ضبط الغطاء أو الملصق على سطح غير مناسب، وهو خطأ يستهلك وقت الطرفين بلا فائدة.
مقارنة العروض: كيف تُقرأ أسعار الموردين قراءة
صحيحة
مقارنة عروض الزجاج تحتاج تصحيحاً للفروق قبل النظر إلى الأرقام. الفروق التي تُفسد المقارنة أربعة: حجم الطلب، ومستوى المواصفة، وشرط التسليم، وما إذا كان السعر يشمل الغطاء والقطارة أو لا. عرض بسعر أقل على طلب 30 ألف وحدة لا يُقارَن بعرض على طلب 60 ألف وحدة، وعرض بسعر أقل مع مواصفة أوسع في التفاوت ليس في الواقع أرخص. توحيد هذه العناصر الأربعة قبل المقارنة يحوّل النقاش من جدال إلى مقارنة موحدة أساسها واحد.
ولأن المواصفات غير الموحّدة هي الغالب في هذا القطاع، يُستحسن أن يُرسل للموردين طلب واحد بنفس الجداول والقياسات، وأن يُطلب منهم تحديد أي بند من بنود المواصفة لا يستطيعون الوصول إليه. الرد الذي يذكر نقاط عدم المطابقة هو علامة جدّية، والرد الذي يوافق على كل شيء دون تعليق يكون عادة إما رداً غير مدروس أو رداً مبنياً على تفسيرهم الخاص للمواصفة، وكلاهما يحمل مخاطرة عند التنفيذ.
من المفيد أيضاً أن يُطلَب موعد تنفيذ واقعي من كل مورد، لأن التوفير في السعر مقابل تأخير في التسليم قد يكلف أكثر من فرق السعر في موسم يحمل فيه التأخير خسارة فرصة. المصنع الذي يعطي موعداً أطول قليلاً لكنه يلتزم به هو أفضل عملياً من المصنع الذي يعطي موعداً قصيراً ثم يرحّل.
التخزين داخل المستودع وضبط الرطوبة
الزجاج مادة خاملة لا تتأثر بالماء ولا بالحرارة في حدود المعقول، لكن مشكلات التخزين الحقيقية تأتي من الملصق والكرتون والغطاء لا من الزجاج نفسه. الكرتون المضلع يفقد صلابته مع الرطوبة العالية، فتبدأ الطبقات السفلى من الرصّة في الانضغاط، وهذا الضغط ينتقل إلى العبوات على شكل شقوق لا تظهر إلا بعد الفتح. لهذا يُستحسن تركيب طبقة عازلة عن الأرض فوق مسطح من البلاستيك أو الخشب، وعدم استناد الرصّة على جدار رطب.
الرطوبة تؤثر كذلك على الغطاء إذا كان معدنياً، وخصوصاً في المناطق الساحلية التي ترتفع فيها نسبة الملوحة في الجو. الغطاء المعدني غير المطلي قد يبدأ في التأكسد قبل التعبئة إذا بقي في المستودع أشهراً، ويكون مظهره عند التعبئة سليماً لكنه يفقد لمعانه بعد أشهر على الرف. لذلك يُستحسن الاحتفاظ بالأغطية في أكياس مغلقة حتى موعد التعبئة، وعدم فتح الكيس قبل الحاجة الفعلية.
التخزين الجيد للزجاج ليس مكلفاً، لكنه يحتاج انتباهاً مستمراً لثلاث نقط: المسطبة، والرطوبة، والحركة. من يمنع الحركة، ويحمي من الرطوبة، ويضمن استواء المسطبة، يحصل على نسبة كسر منخفضة من نفس الزجاج الذي يشتكي منه غيره.
تدريب الفريق على الفحص وتوحيد المعايير
الفحص الجيد يعتمد على الأشخاص أكثر مما يعتمد على الأدوات. العيب الذي يعتبره شخص مقبولاً يراه آخر عيباً خطيراً، فيصبح قرار القبول متذبذباً بحسب من يكون في الوردية. تجنّب هذا الأمر يكون بمعيار واحد مكتوب يتم تدريب الفريق عليه بصور مرجعية للأنواع الثلاثة من العيوب: الخطير، والأكبر، والأصغر. الصور المرجعية هي الأداة التدريبية الأكثر فاعلية في هذا المجال، لأن الرقم المجرّد لا يعني الشخص كما يعني الصورة.
في الفحص البصري نفسه، هناك أدوات مساعدة تختصر الوقت. اللوح الأبيض المحايد، الإضاءة الموجّهة من الجانب، وجدول مرئي بحيث يقف الشخص من زاوية واحدة ثابتة في كل مرة. هذه التفاصيل الصغيرة تجعل النتيجة قابلة للتكرار بين الورديات المختلفة، وهذا التكرار هو معنى ضبط الجودة الحقيقي: نفس المُدخل يُعطي نفس المُخرج.
لا يُشترط أن يكون الفحص على درجة عالية من التعقيد كي يكون نافعاً. الفحص الجيد يمكن أن يُنفَّذ من موظف واحد في جزء من وقت الدوام بالمعدات البسيطة المذكورة أعلاه، بشرط أن يكون مصحوباً بمحضر فحص ثابت وبعينات مرجعية. الأفضل من فحص مثالي يُجرى مرة واحدة في السنة هو فحص غير مثالي بضع مرات متتابعة، لأن التكرار هو ما يكشف الاتجاهات، والاتجاه هو ما يكشف المشكلة قبل أن تكون أزمة.
أسئلة شائعة حول فحص الزجاج
هل يمكن الاستغناء عن الفحص الدوري إذا كان المورد موثوقاً؟
لا، الثقة لا تعفي من الفحص، لأن التغيرات تحدث في أي مصنع: تغيّر في القالب، تغيّر في سلسلة التوريد، تغيّر في العمالة. الفحص الدوري هو ما يُثبت استمرار الجودة، لا أن يثبتها مرة واحدة للأبد.
كم عينة يجب فحصها من كل دفعة؟
الممارسة الشائعة هي سحب عينات عشوائية من عدة كراتين بأعداد تتناسب مع حجم الدفعة، وتحديد حجم العينة إحصائياً وفق مستويات القبول المتبعة في القطاع. القاعدة المهمة هي أن يحصل العشوائية، فالعينة المأخوذة من نفس الجزء في كل مرة تُخفي التباين.
كيف أتعامل مع عيب لا يظهر إلا في خط التعبئة؟
يُوثَّق أولاً ويُقارَن بالعينة المرجعية ويُبلَّغ للمورد بالصور دون تأخير. ثم يُحلَّل السبب: عيب في الحلقة، أو في الغطاء، أو في ضبط الخط. تحديد السبب قبل المطالبة يمنع الخلاف ويحفظ المورد في حالة كان موقفه مبرراً.
هل التنوع في اللون بين الدفعات يعتبر عيباً؟
إذا كان الزجاج ملوناً وليس شفافاً، فالتفاوت البسيط في درجة اللون وارد بين الدفعات. يُحدَّد في المواصفات نطاق اللون المسموح، ولا يُقبل الخروج عنه بالعين دون مقارنة مرجعية، خصوصاً في الزجاج شبه الشفاف حيث يظهر الأنحراف بوضوح.
هل يمكن أن يعوّض فحص جودة الزجاج عن فحص جودة المنتج؟
لا، هذاان فحصا جودة منفصلان. فحص الزجاج يخص العبوة، وفحص المنتج يخص المضمون. العبوة الجيدة لا تصلح منتجاً رديئاً، والعكس صحيح أيضاً، وكلاهما شرط لا بد منه.
لمتابعة الموضوع من زواياه الأخرى، يمكن مراجعة مقاس الرقابة وأنواع الأغطية لمعرفة أثر الحلقة على إحكام الغطاء، وكذلك سمك الجدار وقوة الزجاجة لتفصيل أوضح عن السماكة والوزن. أما توافق الزجاج مع خط التعبئة فيشرح مشكلات الانحشار والانحراف المرتبطة بالأبعاد، ويُكمل ذلك التغليف والشحن البحري من ناحية مقاومة الكسر أثناء النقل. ويبقى الرجوع إلى توصيل غير محدود للعبوات الزجاجية والعبوات الزجاجية المخصصة مفيداً عند مقارنة المواصفات بين التشكيلات القياسية والخاصة.