Ключевые выводы
Кастомная бутылка — это не «купить красивую тару», а проект из пяти последовательных этапов: бриф и техническое задание, дизайн и 3D-модель, опытная оснастка, пилотная партия и валидация на линии, серийное производство. Пропуск любого этапа не ускоряет проект, а переносит его стоимость на более позднюю и более дорогую стадию.
Ключ к управляемому проекту — заранее зафиксированные ограничения: объём и вязкость продукта, стандарт горловины и укупорки, режим розлива и пастеризации, цвет стекла, целевой канал и объём первой партии. Эти шесть ответов определяют и форму, и сроки, и бюджет оснастки.
Сроки и стоимость оснастки зависят от проекта: сложность силуэта, количество цветов, необходимость декора и требования к выдержке проверяются индивидуально. Точный график и смета подтверждаются после брифа, а не берутся из универсальной таблицы.
Когда кастомная бутылка действительно оправдана
Первый честный вопрос проекта — нужен ли собственный силуэт вообще. Кастомная бутылка стоит денег и времени, и её экономика работает только там, где форма становится самостоятельным носителем ценности. Есть три ситуации, в которых проект оправдан почти всегда. Первая — премиальный сегмент, где цена продукта высока, а покупатель выбирает глазами: собственный силуэт на полке и на ресторанном столе продаёт лучше любой этикетки. Вторая — категория с однородным продуктом, где отличаться больше нечем: водка, вода, сок, комбуча, где вкус у всех примерно одинаков и выбор идёт по образу. Третья — сильный бренд с несколькими продуктами, которому нужна «фамильная» форма как часть айдентики, узнаваемая на расстоянии и в слепом тесте.
Есть и ситуации, где кастомная бутылка — лишняя трата. Если продукт новый и спрос ещё не подтверждён, инвестировать в оснастку рано: сначала нужно проверить канал, цену и логику на серийной форме. Если продукт живёт в низком ценовом сегменте, где покупатель выбирает по цене литра, вложения в силуэт не вернутся. Наконец, если у вас нет ресурса на проект — то есть человека, который будет принимать решения по чертежу, участвовать в согласовании образца и валидировать укупорку на линии, — проект будет стоять. Кастомная бутылка требует не только денег, но и управленческого участия заказчика.
Промежуточный, самый практичный вариант — начать не с полной пресс-формы, а с индивидуализации серийной формы: тиснение логотипа в стекле на плече, дне или пояске, фирменный цвет, нестандартная масса, декоративное покрытие. Это даёт заметное отличие бренда при несопоставимо меньших вложениях и позволяет выйти на рынок за один производственный цикл, собрав обратную связь до того, как вы закажете полную оснастку. Такую схему мы рекомендуем большинству новых брендов, и она подробно разобрана в разделе стеклянных бутылок на заказ.
Пять этапов проекта: обзорная таблица
| Этап проекта | Содержание этапа | Что требуется от заказчика | Ключевой результат | Риск при пропуске этапа |
|---|---|---|---|---|
| Этап 1. Бриф и техническое задание | Фиксация продукта, объёма, горловины, режима розлива, цвета, канала и объёма партии | Продукт, референсы, целевая цена полки, график запуска | Согласованное ТЗ как основа всего проекта | Форма сделана правильно, но под другой рынок или линию |
| Этап 2. Дизайн и 3D-модель | Эскизы силуэта, компьютерная модель, чертёж, проверка технологичности | Решения по дизайну и быстрая обратная связь по вариантам | 3D-модель и рабочий чертёж для оснастки | Красивый эскиз, который невозможно выдуть или отформовать |
| Этап 3. Опытная оснастка и первый оттиск | Изготовление оснастки, пробная формовка, контроль геометрии и массы | Согласование образца, готовность к правкам формы | Физический образец, проверенный на соответствие ТЗ | Массовый тираж с неустранимым дефектом геометрии |
| Этап 4. Пилотная партия и валидация на линии | Ограниченная партия, прогон на линии розлива, проверка укупорки и этикетирования | Доступ к линии или отправка образцов на ваш завод | Подтверждение, что тара работает на вашем оборудовании | Обнаружение проблемы уже после закупки большой партии |
| Этап 5. Серия и масштабирование | Планирование кампаний печи, серийное производство, годовой график отгрузок | Подтверждённый объём, график поставок, порт назначения | Стабильные поставки и предсказуемая цена | Сезонный дефицит тары и пиковые тарифы на логистику |
| Постпроектное сопровождение | Повторные кампании, доработки декора, новые объёмы в том же силуэте | Обратная связь по продажам и планы линейки | Форма как долгосрочный актив бренда | Оснастка окупается один раз вместо десяти лет |
Таблица показывает главное свойство проекта: этапы связаны последовательно, и стоимость ошибки растёт от первого к пятому. Исправить формулировку в ТЗ на первом этапе стоит один разговор; исправить геометрию горловины на третьем — уже переделка оснастки; обнаружить несовместимость с линией на пятом — это склад невостребованной тары и сорванный сезон. Поэтому мы настаиваем на том, чтобы каждый этап закрывался документом или образцом, а не устным «вроде договорились».
Этап 1. Бриф и техническое задание
Бриф — самый недооценённый этап, потому что он не выглядит работой: это разговор и заполнение таблицы. Но именно здесь формируется всё, что определит цену и сроки. Хороший бриф отвечает на шесть вопросов, и каждый из них имеет техническое следствие, которое нельзя добавить позже «по ходу».
Первый вопрос — продукт и его свойства. Не только «вино» или «сироп», а вязкость, содержание сахара, кислотность, наличие мякоти или осадка, требуемый срок годности. Вязкий продукт требует широкой горловины, кислая среда исключает одни варианты декора, живой продукт с дображиванием требует запаса прочности под растущее давление. Второй — объём: он определяет и высоту бутылки, и требования к устойчивости, и даже выбор канала, потому что формат 0,2 л и 0,75 л живут в разных местах.
Третий вопрос — горловина и укупорка. Это самое жёсткое ограничение проекта: стандарт горловины (кронен-пробка 26 мм, винтовая 28 мм, Twist-Off, бугель, TO-82 и подобные) нельзя выбрать «после» дизайна, потому что под каждый стандарт нужен свой венец, своя резьба и своя зона закатки. Если у вас уже есть линия укупорки с определённым стандартом, горловина фиксируется сразу и дизайн разрабатывается вокруг неё, а не наоборот.
Четвёртый — режим розлива и обработки: холодный розлив, горячий розлив, пастеризация в туннеле, выдержка. Пятый — цвет стекла и требования к светозащите. Шестой — рынок, канал, целевая цена полки и объём первой партии. Объём первой партии — не формальность: он влияет на выбор между серийной формой с индивидуализацией и полной оснасткой, и он же определяет, как проект будет планироваться в кампаниях печи. Итог первого этапа — техническое задание, с которым можно считать смету и график, а не обмениваться картинками.
Этап 2. Эскиз, 3D-модель и чертёж
На втором этапе замысел превращается в инженерный объект. Профессиональный дизайн бутылки начинается не с красивого силуэта, а с технологических ограничений: как форма будет изготавливаться, как стекломасса распределится по стенкам при выдуве, какая масса получится при заданной высоте, где возникнут тонкие зоны. Красивый эскиз, не учитывающий этих ограничений, приводит к тому, что на третьем этапе образец либо получается с дефектом, либо вообще не выдувается.
Разработка идёт от общего к частному. Сначала определяются пропорции и характер силуэта — строгая цилиндрическая геометрия, «аптечная» форма, силуэт с плечом и выраженной шейкой, гранёное сечение. Затем прорабатываются детали: профиль горловины под выбранную укупорку, переход плеча в корпус, геометрия дна, зона под этикетку, место тиснения. Каждый элемент имеет цену: гранёное сечение сложнее в производстве, чем гладкое, глубокое тиснение требует более сложной оснастки, а нестандартная масса меняет расход стекломассы на штуку.
Кульминация этапа — 3D-модель и рабочий чертёж с габаритами, толщинами, массой и допусками. Чертёж — это документ, по которому затем изготавливается оснастка, и именно на чертеже, а не на рендере, проверяются критические вещи: пройдёт ли горловина на вашей линии, выдержит ли дно давление при штабелировании, влезет ли бутылка в существующую транспортную тару. Мы передаём дизайн-студиям и технологам заказчика чертежи и 3D-модели, чтобы решения по дизайну принимались на тех же данных, что и решения по производству. Разные варианты декора и оттенков на этом этапе обсуждаются вместе с выбором цвета — принципы выбора разобраны на странице как выбрать цвет стекла для напитков.
Практическое правило второго этапа: не экономить на количестве итераций эскиза. Перерисовать силуэт в модели стоит недорого, изготовить под неудачный силуэт оснастку — дорого. И ещё один момент: на этом этапе обязательно подключите маркетинг и продажи, потому что форма живёт на полке десять лет и должна устраивать не только технолога, но и того, кто продаёт продукт розничным сетям.
Этап 3. Опытная оснастка и первый оттиск
Третий этап — первый физический результат проекта. Оснастка (пресс-форма для корпуса и форма для горловины) изготавливается по рабочему чертежу, после чего на ней формуется первый образец. Этот момент всегда оказывается эмоциональным и почти всегда — поучительным: между 3D-моделью на экране и стеклянной бутылкой в руке лежит разница в поведении материала, которую невозможно полностью предсказать компьютером.
На первом оттиске проверяется набор параметров. Геометрия и размеры — совпадают ли фактические габариты с чертежом в пределах допусков. Масса и распределение стекломассы — нет ли тонких зон на плече или в области дна, где возможны разрушения при нагрузке. Качество поверхности — отсутствие морщин, залипов, следов шва в недопустимых местах. Работа горловины — точность кронен-кольца или резьбы, отсутствие сколов, корректная зона закатки. Цвет и прозрачность — соответствие согласованному образцу оттенка.
Обычно после первого оттиска требуется доработка оснастки: подправляются пропорции, толщина в отдельных зонах, профиль горловины. Это нормальная часть процесса, и в смету проекта стоит заранее закладывать как минимум один цикл правок — иначе первая же корректировка превращается в неприятный сюрприз по бюджету и срокам. Чем подробнее был бриф и чем аккуратнее чертёж, тем меньше правок понадобится, но нулевого варианта почти не бывает.
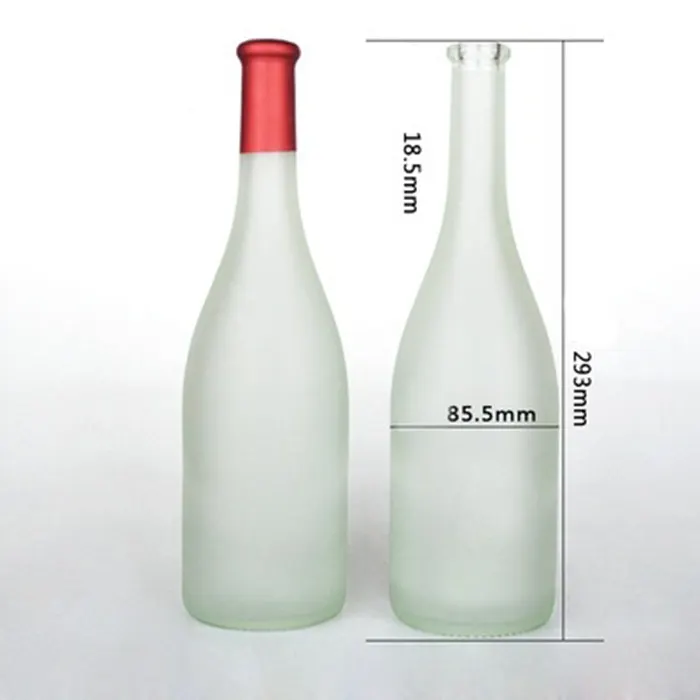
Отдельный вопрос — декоративная обработка образца. Матовое (frosted) покрытие, тиснение, частичная печать, цветной лак — всё это делается на образце, чтобы согласование шло по реальному изделию, а не по описанию. Обработка поверхности влияет и на восприятие стекла, и на устойчивость к многократному мытью: если бутылка предполагает оборотную схему, декор должен выдерживать мойку, и это проверяется на этапе образца. Итог третьего этапа — образец, подписанный заказчиком как эталон: он становится арбитражным стандартом для всех последующих партий.
Этап 4. Пилотная партия и валидация на линии
Четвёртый этап отвечает на вопрос, который невозможно решить в лаборатории: работает ли эта бутылка на вашей линии розлива. Пилотная партия — это ограниченный тираж новой формы, предназначенный не для продажи, а для проверки всей производственной цепочки заказчика на реальном продукте.
Что именно проверяется. Во-первых, поведение на транспортёрах: устойчивость бутылки, отсутствие опрокидывания на переходах и поворотах, совместимость с направляющими и звёздочками линии. Новая форма с нестандартным диаметром или смещённым центром тяжести иногда «не проходит» участок, который серийная бутылка проходила годами. Во-вторых, наполнение: как ведёт себя продукт при заливке, нет ли перелива, вспенивания (критично для газированных и сокосодержащих напитков), стабильна ли дозировка. В-третьих, укупорка: усилие затяжки, герметичность, корректность посадки крышки или закатки кронен-пробки. В-четвёртых, этикетирование: точность наклейки, отсутствие перекосов на неровной или гранёной поверхности, поведение этикетки при охлаждении и во влажной среде.
Отдельно стоит проговорить тесты со временем. Заполненные образцы из пилотной партии имеет смысл выдержать в тех условиях, в которых продукт будет реально храниться, и проверить давление, герметичность за весь срок годности, поведение внутреннего покрытия укупорки и сохранность декора. Для живых продуктов (комбуча, крафтовые напитки с дображиванием) такой тест на выдержку обязателен. Это добавляет несколько недель к проекту, но именно он отделяет спокойный запуск от возвратов из сети и от разбирательств после разрыва бутылки на складе клиента.
По объёму пилотная партия должна быть достаточной, чтобы прогнать линию в обычном режиме и получить статистику, но не настолько большой, чтобы превратиться в основной заказ. Здесь нет универсальной цифры: объём зависит от скорости вашей линии и от того, сколько прогонов вы хотите сделать. Подробнее о том, чем пилотная партия отличается от пробного образца и как её планировать, рассказано на странице образцов и пробной партии стеклотары.
Этап 5. Серия, кампании печи и масштабирование
Пятый этап — переход от проекта к регулярному производству, и здесь в игру вступает главный технологический фактор стекольного завода: кампания печи. Печь работает непрерывно в течение длительного срока, а внутри этого срока выпуск организован кампаниями — периодами, когда завод варит определённый цвет и форму. Форма, которая не попала в кампанию, ждёт следующего окна; форма, которая в кампанию попала, производится в запланированном объёме. Планирование поэтому идёт не «по факту заказа», а по графику кампаний, и заказчику выгоднее строить годовой график отгрузок, чем заказывать «по потребности».
Ещё один сюжет пятого этапа — масштабирование линейки на одной оснастке. Когда собственный силуэт уже разработан и проверен, на его основе можно выпускать варианты: другой объём с тем же характером формы, версия с другим профилем горловины, версия в другом цвете, декоративная версия для подарочного сегмента. Это даёт семейство узнаваемых бутылок, в котором покупатель узнаёт бренд по силуэту, а затраты на оснастку распределяются по нескольким продуктам. Такой подход особенно эффективен для производителей с портфелем напитков — вино, крепкий алкоголь, лимонад, соус.
И наконец, на серийном этапе важно зафиксировать контроль качества партии. Стабильность размеров и массы от партии к партии — то, что определяет, будет ли ваша линия работать без перенастроек, а этикетка ложиться ровно. Для этого согласуется перечень проверок по партии и хранится подписанный эталонный образец, тот самый, что был утверждён на третьем этапе. Для производителей с несколькими заводами или контрактными площадками мы можем выстраивать производство через партнёрскую сеть, что разобрано в разделе партнёрской сети заводов.
Пятый этап включает и логистику, о которой часто забывают до последнего момента. Стеклянная бутылка с собственным силуэтом почти всегда тяжелее и объёмнее серийной: нестандартная форма хуже «укладывается» в контейнер, а значит, схему загрузки нужно проектировать отдельно. Для морской перевозки закладывается технологический запас на бой, для паллетирования подбираются прокладки под геометрию дна, а для нестандартных высот может потребоваться пересмотр транспортной тары клиента. Всё это решается на этапе чертежа: изменить 2–3 мм по высоте до изготовления оснастки почти ничего не стоит, а после — означает переделку формы. Поэтому при согласовании 3D-модели мы просим заказчика прислать габариты существующей транспортной упаковки и параметры паллеты, под которую он работает.
Отдельно стоит сказать про документы для импортёра, потому что проект заканчивается не оттиском, а поставкой. Для пищевой стеклотары потребуется стандартный пакет: сертификат соответствия на тару, контактирующую с пищевой продукцией, протоколы испытаний по партии и декларация состава стекломассы. Для стран ЕАЭС оформляется декларирование по техническому регламенту на упаковку, а исходные документы мы передаём вашему сертификационному центру. Стеклянные бутылки относятся к группе ТН ВЭД 7010; точную ставку и порядок декларирования уточняет ваш брокер под страну назначения. В календарный план стоит заложить отдельные две-три недели на таможню и сертификацию — так дата розлива не будет зависеть от скорости работы посредников.
Сроки, бюджет и типичные ошибки проекта
Разговор о сроках стоит начинать с честного тезиса: цикл разработки оснастки не сжимается маркетинговыми дедлайнами. Если вы планируете запуск под конкретную дату, проект нужно начинать заранее, а не за месяц до неё. Ключевые отрезки, которые нельзя пропустить, — изготовление оснастки, доработка после первого оттиска, пилотная партия и, если продукт этого требует, тест на выдержку. Точный график зависит от сложности силуэта, необходимости декора и загрузки завода, поэтому он подтверждается после брифа и фиксируется в проектной документации, а не в переписке.
Бюджет проекта складывается из трёх составляющих: разработка (эскиз, 3D-модель, чертёж), оснастка (изготовление формы и доработки) и производство пилотной партии. У собственной пресс-формы есть важное свойство: это разовый платёж, который затем «размазывается» по всем тиражам и дополнительно становится активом бренда. На длинном горизонте собственная форма часто оказывается выгоднее, чем ежегодная закупка чужого силуэта, но только при подтверждённом объёме. И универсальных цифр по цене здесь нет: смета считается по конкретному ТЗ.
Типичные ошибки, которые мы видим чаще всего. Первая — выбирать форму по рендеру, не проверив горловину под существующую линию укупорки. Вторая — заказывать оснастку до проверки спроса: продукт не находит канал, а форма остаётся. Третья — экономить на пилотной партии и сразу заказывать серию, а потом обнаруживать проблему с этикетированием на тираже. Четвёртая — оставлять дизайн «на потом» и менять форму после начала проекта, что автоматически означает переделку чертежа и оснастки. Пятая — не закладывать в план тест на выдержку для живых или газированных продуктов.
И заключительная рекомендация: соберите проектную команду из трёх ролей со стороны заказчика — маркетинг, производство и человек с правом принимать решения. Кастомная бутылка — редкий случай, когда форма влияет одновременно на продажи, на линию и на бюджет, и все три голоса должны звучать на этапе брифа, а не после первого оттиска. Разбор стандартов горловины и укупорки, совместимых с вашей линией, собран в разделе пробок и крышек для стеклянных бутылок.
Чтобы проект шёл предсказуемо, мы советуем вести его как обычный инвестиционный проект — с чек-листом закрытия этапов. Ниже — практический минимум, который стоит проверять на каждом шаге.
- Бриф: зафиксированы продукт и его свойства, объём, стандарт горловины, режим розлива, цвет и целевой канал.
- Дизайн: есть рабочий чертёж с габаритами, массой и допусками, а не только рендер.
- Оснастка: подписан эталонный образец и заложен бюджет на один цикл доработки.
- Пилот: проведён прогон на реальной линии, проверены укупорка и этикетирование.
- Выдержка: для живых и газированных продуктов проведён тест в условиях хранения.
- Серия: согласован годовой график с учётом кампаний печи и логистики.
- Документы: заложены две-три недели на сертификацию и таможню.
Если на старте проекта у вас нет ответов на часть пунктов, это не повод откладывать: пришлите то, что уже известно, через форму на странице контактов, и мы предложим два-три рабочих варианта по силуэту, горловине и цвету с разницей в цене и сроке. Так решение принимается на сопоставимых данных, а проект не теряет недели на уточняющую переписку.
Часто задаваемые вопросы
Сколько времени занимает разработка кастомной бутылки?
Срок зависит от сложности силуэта, числа правок оснастки, объёма декора и необходимости теста на выдержку, поэтому точный график подтверждается после брифа и фиксируется в проектной документации. Мы всегда закладываем как минимум один цикл доработки формы после первого оттиска — это нормальная часть процесса, а не признак проблемы.
Можно ли начать кастомный проект без собственной пресс-формы?
Да, и для новых брендов это обычно разумный путь: серийная форма с индивидуализацией — тиснение логотипа в стекле, фирменный цвет, нестандартная масса, декоративное покрытие — даёт заметное отличие при существенно меньших вложениях. Собственный силуэт имеет смысл заказывать, когда спрос и канал уже подтверждены.
Что нужно подготовить, чтобы начать проект?
Шесть ответов: продукт и его свойства (вязкость, кислотность, газ), объём, стандарт горловины и укупорки, режим розлива и обработки, цвет стекла и целевой рынок с объёмом первой партии. Этого достаточно для технического задания, сметы и графика. Референсы и эскизы желательны, но не обязательны — форму можно разработать с нуля.
Кто владеет оснасткой после завершения проекта?
Оснастка изготавливается под ваш проект и закрепляется за вами, поэтому силуэт не может быть использован для другого заказчика. Форма становится вашим активом на весь срок службы, и на её основе в дальнейшем можно выпускать варианты другого объёма, цвета и декора в рамках одной узнаваемой линейки. Условия владения фиксируются в договоре.
Что делать, если бутылка не прошла валидацию на линии?
Именно для этого существует этап пилотной партии: проблема выявляется на ограниченном объёме, а не на серийном тираже. Чаще всего вопрос решается корректировкой зоны горловины, диаметра корпуса или геометрии дна в оснастке, либо настройкой оборудования линии. Мы участвуем в разборе результатов прогона вместе с вашими технологами.
Можно ли заказать кастомную бутылку небольшой партией?
Минимальный объём зависит от проекта: он определяется выбранной формой, цветом и ближайшей кампанией печи и подтверждается расчётом по вашей спецификации. Для проверки гипотез мы предлагаем начать с серийной формы с индивидуализацией, а собственную оснастку заказывать после подтверждения спроса.
Смежные направления
- Подарочная упаковка и наборы из стекла
- Декор стекла и шелкография бутылок
- Выбор поставщика стеклотары и аудит завода
- Жаростойкая стеклянная посуда оптом
- Стеклянные флаконы для твердых духов
- Посуда из стекла для десертов и мороженого
- Бутылки для вермута и аперитивов
- Банки для оливок и закусок
- Бутылки для овсяных и миндальных напитков
- Банки для тахини и ореховых паст
- Банки для мяса и тушёнки