Ключевые выводы
- Прочность стеклянной бутылки определяется не одной «толщиной стенки», а сочетанием распределения стекла, геометрии, отжига и остаточных напряжений.
- Для газированных и пастеризуемых продуктов главный параметр — стойкость к внутреннему давлению и термошоку, а не абсолютная масса бутылки.
- Лёгкие бутылки экономят логистику, но сужают запас прочности и требуют более строгого контроля допусков и упаковки.
- Часть дефектов стенки не видна до розлива: их выявляют измерением толщины, контролем отжига и испытаниями на образцах.
Почему толщина стенки — ещё не прочность
Закупщик часто сводит разговор о прочности к одному числу: «сколько миллиметров стенка». Это удобно, но неверно. Прочность стеклянной бутылки — результат нескольких факторов, и толщина стенки среди них лишь один, причём не всегда решающий. Бутылка с толстой, но неравномерной стенкой может разрушиться раньше, чем бутылка с более тонкой, но равномерной и правильно отожжённой стенкой.
Причина в том, как стекло сопротивляется нагрузке. Стекло — хрупкий материал, оно почти не деформируется и разрушается от концентрации напряжений. Если в стенке есть резкий переход толщины, тонкая зона или незакрытая микротрещина, именно там возникает точка разрушения. Поэтому грамотный разговор о прочности включает распределение стекла по профилю, форму переходов от корпуса к плечу и к горловине, режим отжига и уровень остаточных напряжений. Ниже разбираем эти параметры по отдельности.
Ещё один фактор, о котором вспоминают редко, — состояние поверхности. Микроцарапины от контакта с оборудованием и от упаковки работают как концентраторы напряжений. Именно поэтому логистика и тара напрямую влияют на прочность: бутылка, поцарапанная в дороге, теряет запас прочности ещё до розлива.
Как формируется стенка: выдувание, распределение, отжиг
Стеклянная бутылка формуется из капли расплавленного стекла. Сначала формируется «черновая» заготовка, затем она выдувается в чистовую форму сжатым воздухом. Именно на этапе выдувания задаётся распределение стекла: где стенка толще, где тоньше. Управление этим процессом — ключевая технологическая компетенция завода, потому что идеально равномерной стенки не бывает, и задача не в том, чтобы её получить, а в том, чтобы отклонения были предсказуемыми и находились в допустимых зонах.
Толщина стенки распределяется по профилю неравномерно по конструкции. У дна и в нижней части корпуса стекло обычно толще — там бутылка воспринимает давление и удар при падении. В средней части корпуса стенка тоньше, потому что нагрузка меньше. На плече и особенно у горловины толщина снова меняется, и именно этот переход критичен для прочности под давлением. Если стекло «уходит» с плеча на корпус, образуется тонкая зона, которая не видна глазом, но становится слабым местом.
После формования бутылка проходит отжиг — контролируемое охлаждение, при котором снимаются внутренние напряжения. Отжиг — не менее важный этап, чем формовка: плохо отожжённая бутылка может быть идеальной по геометрии и всё равно разрушиться от небольшого удара или от термоцикла. О том, как загрузка печи и производственная кампания влияют на стабильность параметров, полезно посмотреть в материале про кампании печи и мощности завода.
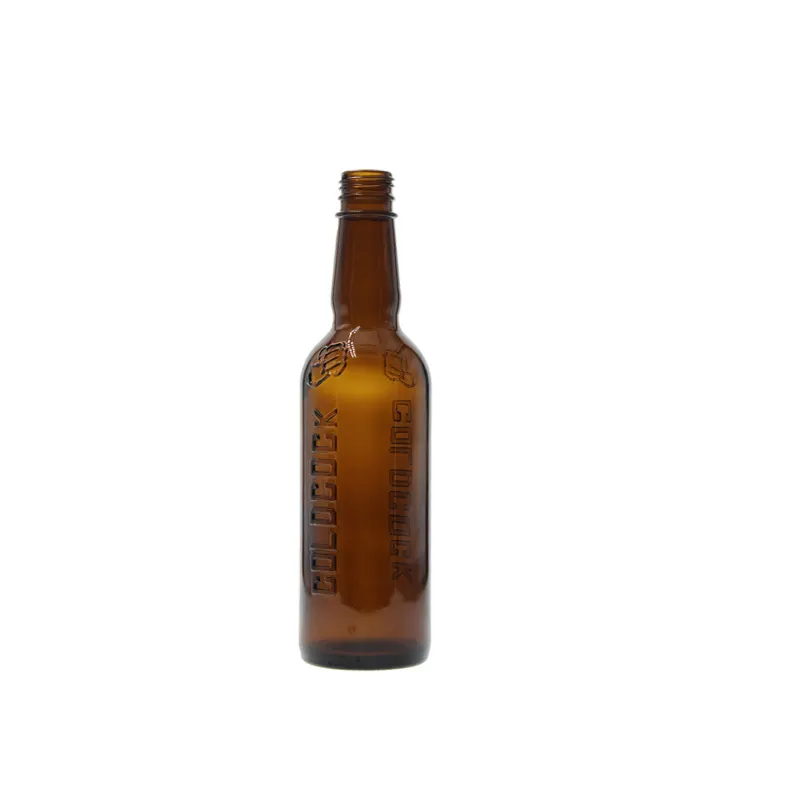
Пивная бутылка крупным планом: для газированных напитков запас прочности по внутреннему давлению задаётся ещё на этапе проектирования формы.
Параметры прочности и их ориентиры
Ниже — сводная таблица параметров. Диапазоны приведены как общие отраслевые ориентиры, чтобы помочь сформулировать требования к поставщику; конкретные значения для вашего изделия всегда согласуются индивидуально и уточняются по проекту.
| Параметр прочности | Что означает | Отраслевые ориентиры | Как проверяется | Влияние на продукт | Что учесть |
|---|---|---|---|---|---|
| Толщина стенки корпуса | Средняя и минимальная толщина в средней части | Обычно от долей мм до нескольких мм | Измерение по профилю, неразрушающий контроль | Общий запас прочности, вес | Важна не средняя, а минимальная толщина |
| Вес бутылки | Масса стекла в изделии | Зависит от объёма и типа | Взвешивание выборки | Стоимость логистики, устойчивость | Разброс веса отражает разброс распределения стекла |
| Внутреннее давление | Стойкость к давлению газа или нагрева | Критично для газированных напитков | Гидравлическое испытание на образцах | Целостность при газировании и пастеризации | Работать нужно с запасом, а не «в притык» |
| Термошок (ΔT) | Стойкость к резкому перепаду температур | Определяется режимом розлива | Имитация горячей и холодной ванны | Трещины после пастеризации | Нужен запас относительно технологического ΔT |
| Ударопрочность | Сопротивление удару и падению | Зависит от веса и формы | Испытание падением с заданной высоты | Бой при погрузке и на линии | Проверять совместно с тарой |
| Остаточные напряжения | Внутренние напряжения после отжига | Должны быть в допустимой зоне | Поляриметрический контроль | Позднее разрушение, скрытый брак | Ключевой параметр качества отжига |
| Стойкость венчика | Прочность верхней кромки под укупоркой | Особенно важно под давлением | Визуальный и размерный контроль, испытание укупорки | Герметичность, сколы при подаче | Согласуется с типом колпачка |
| Плоскостность дна | Ровность опорной поверхности | Нормируется допуском | Измерение и контроль на линии | Устойчивость на конвейере и полке | Влияет на стабильность на звёздах |
Внутреннее давление: газирование и пастеризация
Как только продукт газируется или пастеризуется, бутылка становится сосудом под давлением, и прочность перестаёт быть абстракцией. Давление внутри создаёт растягивающие напряжения в стенке, и стекло сопротивляется им гораздо хуже, чем сжатию. Это значит, что для газированных напитков запас прочности должен быть больше, а форма корпуса — ближе к цилиндру, потому что цилиндр распределяет давление равномерно, а сложная форма с гранями и впадинами создаёт концентраторы.
Газирование задаёт давление через степень карбонизации и температуру продукта: чем холоднее напиток, тем больше газа в нём растворяется при том же давлении. При нагреве газ расширяется, и давление растёт. Поэтому бутылка должна выдерживать не только момент розлива, но и последующее хранение в тёплом складе или на летней полке, где температура может подняться заметно выше температуры розлива.
Пастеризация работает иначе: давление создаётся нагревом, а сама стенка одновременно испытывает термошок. Два фактора действуют вместе, и именно поэтому для пастеризуемых продуктов требования к стеклу самые жёсткие. Здесь важны и толщина, и распределение стекла, и качество отжига, и отсутствие поверхностных повреждений. Проверять это нужно гидравлическими испытаниями на образцах и, для критичных случаев, на заполненных бутылках при рабочем режиме.
Термошок и перепад температур
Термошок — это разрушение от резкого перепада температур. Когда горячая бутылка попадает в холодную воду или наоборот, наружный слой стекла меняет размер быстрее внутреннего, и в стенке возникают напряжения. Если они превышают прочность стекла, появляется трещина. Величина допустимого перепада зависит от состава стекла, толщины стенки и качества отжига.
Практически это означает, что для линии горячего розлива и для туннельной пастеризации стекло нужно выбирать с учётом реального температурного профиля, а не по общему описанию. Температуру в туннеле, скорость движения бутылок и температуру ополаскивания нужно передать поставщику, чтобы он подтвердил пригодность стекла. Работа «с запасом» здесь особенно важна, потому что трещина от термошока часто проявляется не сразу, а через несколько часов или суток после розлива — и тогда найти причину сложно.
Тонкая стенка, кстати, при термошоке ведёт себя не всегда хуже: тонкое стекло быстрее выравнивает температуру по толщине, и перепад напряжений внутри него меньше. Именно поэтому облегчённые бутылки иногда лучше переносят термоцикл, чем массивные — при том что по удару и по внутреннему давлению они слабее. Это хороший пример того, почему прочность нельзя оценивать одним числом.
Ударопрочность и испытания падением
Удар — самый частый источник боя от производства до полки. Испытание падением моделирует реальные ситуации: выпадение бутылки из лотка, удар при погрузке, соударение на конвейере. Обычно проверяется падение на бок, на дно и под углом, с разной высоты. Результат зависит не только от стекла, но и от веса и формы: более массивные бутылки с плотным распределением стекла в нижней части переносят удар лучше.
На практике критичны две зоны — дно и плечо. Дно воспринимает удар при падении и при постановке на твёрдую поверхность, плечо — при боковом соударении. Если в этих зонах есть тонкие участки, именно там начнётся разрушение. Поэтому при проектировании формы закладывают утолщение в нижней части и плавный переход на плече.
Второй аспект ударопрочности — состояние поверхности. Стекло — материал, который теряет прочность от царапин: даже неглубокий скол на кромке дна снижает сопротивление разрушению в разы. Это напрямую связывает прочность с упаковкой и логистикой: правильно подобранный лоток и прокладки сохраняют не только внешний вид, но и механические характеристики бутылки. О таре мы подробно пишем в материале про транспортную тару для стеклотары, а о том, как прочность стыкуется с оборудованием, — в разделе про совместимость с линией розлива.
Банки с венчиком под Twist-Off: прочность кромки под укупоркой определяет герметичность и сохранность продукта.
Остаточные напряжения и качество отжига
Остаточные напряжения — это напряжения, которые остались в стекле после охлаждения. Их не видно, их нельзя определить на ощупь, но они напрямую влияют на то, как бутылка поведёт себя при ударе, при термоцикле и под внутренним давлением. Идеально «нулевого» стекла не существует, но хорошо отожжённое стекло имеет напряжения в допустимой зоне и предсказуемо себя ведёт.
Напряжения определяются поляриметрическим методом: стекло помещают между поляризаторами, и по цветным полосам оценивают уровень напряжений. Этот контроль особенно важен в зонах дна, плеча и горловины — там, где напряжения опаснее всего. Часть производителей контролирует отжиг непрерывно, часть — периодически на выборке, и это различие сильно влияет на стабильность качества между партиями.
Почему это важно закупщику. Плохой отжиг не проявляется как видимый дефект: бутылка выглядит нормально, проходит визуальный контроль и уезжает к вам. Проблема всплывает на линии розлива или на складе как «необъяснимый» бой. Гораздо дешевле требовать подтверждения качества отжига заранее, чем разбираться с потерями готовой продукции. Отсюда и практический совет: в спецификации стоит фиксировать не только требуемую прочность, но и метод подтверждения отжига.
Лёгкие бутылки: экономия и её цена
Lightweighting, то есть снижение веса стеклянной бутылки, — мировой тренд. Мотивы понятны: меньше стекла — ниже стоимость материала, ниже логистические расходы, меньше выбросов при транспортировке. Для экспорта в Россию, Казахстан и дальние регионы, где плечо доставки большое, снижение веса даёт прямую экономию, потому что ограничителем загрузки контейнера часто становится масса, а не объём.
Но у облегчения есть цена. Первое — уменьшается запас прочности по удару: тонкая стенка хуже переносит соударение, значит, возрастает бой и требования к упаковке. Второе — уменьшается запас по внутреннему давлению, что критично для газированных напитков. Третье — тонкое стекло более чувствительно к царапинам, то есть к логистике. Четвёртое — уменьшается устойчивость пустой бутылки, что важно для линии: лёгкую бутылку легче сдуть с транспортера или опрокинуть на высокой скорости.
Отсюда практическое правило: облегчение оправдано там, где продукт не газируется, где линия работает на умеренной скорости и где упаковка обеспечивает надёжную защиту. Для продуктов под давлением, для высокоскоростных линий и для длинных логистических маршрутов с большим числом перевалок экономия на весе легко перекрывается потерями от боя. Решение всегда принимается по расчёту, а не по принципу «чем легче, тем лучше».
Партия банок с крышками: контроль толщины дна и венчика здесь так же важен, как для бутылок под давлением.
Вес бутылки, логистика и стоимость
Вес бутылки — это тот параметр прочности, у которого есть прямая экономическая цена. Каждый грамм стекла оплачивается трижды: при производстве, при перевозке и при обращении на складе. Поэтому в проекте всегда ищут баланс между весом и запасом прочности. Для необоротной тары на дальних экспортных направлениях разумно облегчать форму настолько, насколько позволяет прочность и тара. Для оборотной тары, которую моют и перевозят десятки раз, запас прочности важнее экономии граммов.
Разброс веса внутри партии — отдельный индикатор. Если бутылки одной партии сильно отличаются по массе, значит, распределение стекла нестабильно, и где-то есть тонкие зоны. Такой разброс должен настораживать даже тогда, когда каждая бутылка по отдельности выглядит нормально. Контроль веса — простой и дешёвый способ косвенно оценить стабильность процесса, и его стоит применять при приёмке.
Наконец, вес связан с укупоркой и с устойчивостью. Лёгкая бутылка требует более аккуратной настройки линии и более прочной упаковки; тяжёлая бутылка безопаснее в обращении, но дороже в перевозке и хуже переносится перегрузкой. О балансе между весом, прочностью и упаковкой имеет смысл говорить на этапе выбора формы, а не после запуска серии. Конкретные цифры по весу и прочности изделия уточняются по проекту, поскольку зависят от объёма, типа продукта и требований линии.
Дефекты стенки: что видно и что не видно
Дефекты делятся на видимые и невидимые. К видимым относятся сколы, камни, свили, отчётливые волнистости и несквозные трещины на поверхности. Их ловит визуальный контроль, хотя и он не даёт гарантии: мелкие дефекты в зоне горловины и дна легко пропустить. К невидимым относятся внутренние напряжения, тонкие зоны в распределении стекла, микротрещины от формующих смазок и внутренние включения.
Наиболее опасны именно невидимые дефекты в зоне дна и плеча, потому что они не выявляются на приёмке, но определяют, где бутылка разрушится. Для контроля применяют измерение толщины по профилю, поляриметрию для отжига и испытания на образцах. Для критичных продуктов разумно заказывать отчёт о контроле параметров по выборке из партии, а не общие заверения о качестве.
Отдельный вид — дефекты кромки венчика. Скол или неровность кромки не всегда мешают укупорке на первый взгляд, но под давлением они дают протечку. Для газированных и пастеризуемых продуктов контроль венчика обязателен, и его стоит включать в приёмочные процедуры. Здесь же уместно напомнить, что тип колпачка и профиль горловины должны соответствовать друг другу: несоответствие даёт тот же результат, что и дефект кромки. О совместимости горловины и укупорки — в материале выбор горловины и укупорки.
Как читать спецификацию и что требовать от поставщика
Спецификация на стеклотару должна содержать не только номинальные размеры, но и допуски. Как минимум: высота с допуском, диаметр корпуса с допуском, диаметр и высота венчика, биение, вес с допуском, требования к минимальной толщине стенки, класс прочности по внутреннему давлению (если применимо) и требование к отжигу. Без допусков спецификация бесполезна: любое отклонение можно будет назвать «в пределах нормы».
Второй момент — метод подтверждения. По каждому критичному параметру должно быть понятно, как он проверяется: измерением, испытанием на образцах, поляриметрией или приёмочной выборкой. Третий — объём выборки и периодичность контроля. Четвёртый — порядок действий при отклонении: возврат партии, отбор, повторная проверка или компенсация. Всё это фиксируется до начала поставок, а не после первого конфликта.
И последнее: для газированных напитков и пастеризуемых продуктов имеет смысл сразу планировать испытания образцов на реальном режиме, а не ограничиваться лабораторными испытаниями. Для этого мы рекомендуем сначала заказать образцы и пробную партию стеклотары, чтобы проверить прочность в связке с вашей линией и вашим продуктом. Общие каталоги форм и возможностей смотрите в разделе стеклянные бутылки на заказ.
Прочность и укупорка: венчик под нагрузкой
Венчик бутылки — точка, где прочность встречается с герметичностью. Под давлением именно кромка венчика и колпачок обеспечивают сохранность продукта, и малейший дефект кромки или несоответствие профиля приводит к протечке. Для газированных напитков и для пастеризуемых продуктов требования к венчику жёстче, а допуски уже, потому что давление работает на разрыв уплотнения.
Отдельная тема — скол венчика при подаче на линию. Даже если кромка изначально качественная, она может повредиться при жёстком контакте с металлическими частями оборудования. Это уже вопрос совместимости с линией и упаковки, а не самого стекла, и решается настройкой оборудования и защитой зоны контакта. О том, как прочность стыкуется с работой линии, мы разбирали в материале про совместимость стеклотары с линией розлива.
Наконец, объём и формат горловины влияют на выбор укупорки: винтовые, кронен, алюминиевые колпачки предъявляют разные требования к прочности кромки. Для крепкого алкоголя, где давление отсутствует, это менее критично; для пива, игристых вин и газированных напитков — критично. Поэтому характеристики венчика и прочность стенки проектируются вместе с продуктом и укупоркой, а конкретные значения уточняются по проекту. Для газированных категорий посмотрите также материалы про бутылки для игристых вин оптом и бутылки для пива оптом — там разобраны требования под давление. А о снижении потерь при перевозке — в разделе упаковка и логистика стеклотары.
Частые вопросы
Какая толщина стенки считается достаточной?
Универсального числа нет: она зависит от объёма бутылки, наличия газирования или пастеризации, скорости линии и логистики. Важнее номинала — минимальная толщина по профилю и её стабильность между бутылками в партии. Конкретные требования согласуются под изделие и уточняются по проекту.
Чем прочность отличается от внутреннего давления?
Прочность — общее понятие, включающее сопротивление удару, сжатию и растяжению. Внутреннее давление — конкретный вид нагрузки, который возникает при газировании и пастеризации и создаёт растягивающие напряжения в стенке. Стекло сопротивляется растяжению хуже, чем сжатию, поэтому для продуктов под давлением требования жёстче.
Почему менее толстая бутылка иногда лучше переносит термошок?
Потому что тонкое стекло быстрее выравнивает температуру по толщине, и внутренний перепад напряжений оказывается меньше. При этом по удару и по внутреннему давлению тонкая бутылка слабее. Именно поэтому прочность нельзя оценивать одним параметром — нужен баланс под конкретный продукт.
Как проверяется качество отжига?
Поляриметрическим методом: стекло помещают между поляризаторами и по цветным полосам оценивают уровень остаточных напряжений. Особое внимание уделяется зонам дна, плеча и горловины. Плохой отжиг не виден глазом, но приводит к «необъяснимому» бою на линии и на складе.
Что даёт снижение веса бутылки?
Экономию на материале и на логистике: меньше стекла — ниже стоимость перевозки, что особенно заметно на дальних маршрутах, где ограничителем загрузки становится масса. Но облегчение снижает запас прочности по удару и давлению и повышает требования к упаковке и настройке линии.
Можно ли определить тонкие зоны без лаборатории?
Косвенно — по разбросу веса внутри партии: заметные колебания массы говорят о нестабильном распределении стекла. Точное определение толщины по профилю требует измерения. Поэтому контроль веса при приёмке — дешёвый и полезный дополнительный индикатор стабильности процесса.
Какие параметры прочности включать в спецификацию?
Высоту, диаметр корпуса, размеры венчика, биение, вес с допуском, минимальную толщину стенки, требования по внутреннему давлению и термошоку (если применимо) и требование к отжигу. Обязательно указывается метод подтверждения каждого параметра и объём выборки при приёмке.
Влияет ли упаковка на прочность бутылки?
Да, напрямую. Царапины и сколы, полученные при перевозке, работают как концентраторы напряжений и снижают запас прочности ещё до розлива. Поэтому правильно подобранные лотки, прокладки и схема укладки сохраняют не только внешний вид, но и механические характеристики стекла.
Смежные направления
- Выбор поставщика стеклотары и аудит завода
- Бутылки больших форматов и магнум
- Кружки и чашки из стекла оптом
- Изделия из стекла для ванной и санузла
- Контроль размеров и допуски стеклотары
- Бутылки для экспорта в страны СНГ
- Стеклянные вазы и цветочные ёмкости
- Лампады и поминальные свечи
- Сувенирные бутылки и сувениры
- Банки для кормов для животных