Wichtige Punkte
- Ob eine Glasflasche steht oder kippt, entscheiden Aufstandsfläche, Schwerpunktlage und Bodenform – und nicht das Gewicht allein. Ein schmaler, stark gewölbter Boden mit kleiner Auflagefläche ist die häufigste Ursache für umgestoßene Flaschen in der Abfülllinie und im Versand.
- Bruchsicherheit entsteht aus dem Zusammenspiel von Wandstärke, Randverstärkung, innerem Spannungszustand und der Temperaturführung im Kühlband. Zu dünne Wände brechen durch Schlag, zu starke Spannungen brechen ohne sichtbare Ursache.
- Topload, Thermoschock und Innendruck sind drei getrennte Lastfälle. Wer nur einen davon auslegt, übersieht regelmäßig die tatsächliche Schadensursache im DACH-Versand.
Standsicherheit und Bruchsicherheit im DACH-Markt: wer was verlangt
Im deutschsprachigen Raum gehört die Frage nach Stabilität und Bruchsicherheit zu den ersten technischen Punkten, die ein Einkäufer oder ein Abfüllbetrieb anspricht. In Deutschland, Österreich und der Schweiz sind die Regale dicht belegt, der Rückgabefall ist gut organisiert, und die Retourenquote wird in jedem Quartal ausgewertet. Ein Produkt, das beim Transport bricht oder am Verkaufsregal umkippt, fällt deshalb schnell auf und wird nicht über Jahre toleriert. Bruch ist in diesem Markt kein Schönheitsfehler, sondern ein Kostenfaktor, der sich über die gesamte Logistikkette summiert.
Die Anforderungen kommen aus zwei Richtungen. Aus der Abfüllung kommen Vorgaben zur Maschinenlaufzeit: Flaschen müssen in der Linie stehen, vereinzelt werden, sich greifen lassen und einen definierten Staudruck aushalten. Aus dem Handel kommen Vorgaben zur Präsentation und zum Rücklauf: Eine Flasche soll auf einem Regal sicher stehen, in einer Kiste klapperfrei sitzen und eine Stapelung in der Palette ohne Verformung überstehen. Beide Seiten zusammengenommen ergeben das Lastenheft für die Glasform.
Dazu tritt ein internationaler Handelsrahmen, der für viele Warengruppen gilt: die Verpackungsverordnung mit ihren Registrierungs- und Rücknahmepflichten (VerpackG mit der Meldung im LUCID-Register), die europäische Verpackungs- und Verpackungsabfallverordnung (PPWR) und, für Lebensmittelkontakt, die lebensmittelrechtlichen Anforderungen nach dem LFGB sowie der einschlägigen EU-Rahmenverordnung. Diese Regelwerke betreffen zwar primär Material und Recyclingfähigkeit, beeinflussen aber über Gewicht und Wandstärke unmittelbar die Bruchsicherheit. Wer leichter werden will, muss festigkeitsseitig neu rechnen. Grundsätzliches zur Qualitätssicherung dieser Größen beschreibt der Bereich Qualitätsprüfung und Eingangskontrolle.
Für die Auslegung ist deshalb eine Reihenfolge sinnvoll: zuerst das Füllgut und seine Anforderungen, dann Kanal und Präsentation und erst danach die Optimierung des Gewichts. Diese Reihenfolge verhindert, dass eine Form zuerst optisch festgelegt und anschließend technisch nachgebessert wird – der teuerste Weg im Glasprojekt.
Kippstabilität: Aufstandsfläche, Bodenform und Schwerpunkt
Die Kippstabilität eines stehenden Behälters hängt von zwei Größen ab: der Größe der Aufstandsfläche und der Höhe des Schwerpunkts. Vereinfacht gesagt kippt ein Körper, sobald das Lot durch seinen Schwerpunkt außerhalb der Aufstandsfläche fällt. Ein breiter Boden vergrößert den Bereich, in dem das Lot noch innerhalb liegt, ein tiefer Schwerpunkt verschiebt das Lot nach unten. Beide Effekte lassen sich konstruktiv nutzen, ohne das Volumen zu verändern.
In der Praxis ist die Bodenform wichtiger als ihr Außendurchmesser. Eine flache Standfläche mit sauberer Kante gibt eine hohe Stabilität, während ein kugelig gewölbter Boden mit schmalem Standring schon bei geringer Neigung kippt. Bei konischen oder stark taillierten Formen ist der Ring deshalb häufig bewusst breit gehalten, auch wenn der Korpus darüber deutlich schlanker wirkt. Die Standfläche und die maximale Körperweite müssen also getrennt betrachtet werden.
Der Schwerpunkt verschiebt sich mit dem Füllstand. Eine leere Flasche ist kopflastig, weil das Gewicht im Verschluss und im Hals konzentriert sitzt. Eine gefüllte Flasche hat ihren Schwerpunkt tiefer, weil die Masse des Inhalts die Geometrie dominiert. Damit ergibt sich ein ungünstiger Zwischenzustand: Eine halb gefüllte oder gerade geleerte Flasche kann in einer schlanken Form instabiler sein als derselbe Behälter im vollen Zustand. Deshalb wird die Kippprüfung sinnvollerweise bei mehreren Füllständen durchgeführt und nicht nur bei voller Flasche.
Für Flaschen, die auf Tischen, Theken oder Badezimmerablagen stehen, kommt der Reibschluss hinzu. Auf glasiertem Fliesenboden oder auf einer feuchten Ablagefläche rutscht ein Glas ohne Auflage leichter, und ein einmal ins Rutschen geratener Behälter kippt deutlich schneller. Eine leichte Bodenvertiefung, eine angeraute Standfläche oder ein rutschhemmender Aufkleber am Boden sind einfache Maßnahmen mit spürbarer Wirkung auf die Reklamationsquote.
Ein häufiger Konstruktionskonflikt entsteht zwischen Standsicherheit und Optik. Schlanke, hohe Flaschen gelten in vielen Kategorien als hochwertig und werden bewusst gewählt. Wer eine solche Form bestellt, sollte die Standsicherheit deshalb nicht als Restgröße behandeln, sondern als eigene Anforderung mit definiertem Prüfkriterium in die Zeichnung aufnehmen.
Topload: Stapeldruck in Palette, Lager und Abfülllinie
Topload bezeichnet die senkrechte Last, die auf eine Flasche von oben wirkt. Sie entsteht in der Abfülllinie durch aneinandergedrückte Reihen, im Lager durch gestapelte Lagen, in der Palette durch das Eigengewicht der darüberliegenden Ebenen und ganz oben durch das Gewicht weiterer Paletten bei der Doppelstapelung im Container. Topload ist damit kein einzelner Messpunkt, sondern eine Lastkette, die sich über die gesamte Verpackungshierarchie aufbaut.
Die Last verteilt sich nicht gleichmäßig. In einer gestapelten Lage tragen die Flaschen am Rand und in der Mitte unterschiedlich stark, und bei unruhigen oder ungenau gesetzten Lagen entstehen Spitzenlasten an einzelnen Schultern. Deshalb ist die gleichmäßige Setzung – also die Frage, wie genau die Flaschen im Raster positioniert werden – fast genauso wichtig wie die Festigkeit der einzelnen Flasche. Ein präzises Palettenraster reduziert Spitzenlasten wirksamer als eine pauschale Erhöhung der Wandstärke.
Für die Konstruktion ist die Schulterzone die kritische Stelle. Hier treffen die Kraft aus der Auflage der darüberliegenden Flasche und die Geometrie des Übergangs von Hals zu Korpus zusammen. Ein weicher, ausgerundeter Schulterverlauf leitet die Kraft besser ab als eine scharfe Kante. Bei sehr hohen Stapeln und leichten Flaschen empfiehlt sich zusätzlich eine Zwischenlage aus Karton, die die Last flächig verteilt und die direkte Berührung von Glas auf Glas verhindert. Die Beladbarkeit von Palette und Container hängt von Raster, Zwischenlagen und Umreifung ab und wird für das konkrete Projekt festgelegt; Hinweise dazu gibt der Bereich Palettierung und Containerverladung.
Für Abfülllinien ist zusätzlich die dynamische Komponente zu beachten. Beim Anfahren, Stoppen und Vereinzeln wirken kurzzeitige Beschleunigungen, die höher liegen als die statische Last. Ein Topload-Wert, der im Stand ausreicht, kann unter Rüttel- und Staudruckbelastung zu eng sein. Deshalb wird neben dem statischen Wert auch das Verhalten in der laufenden Linie betrachtet.
Thermoschock: Heißabfüllung, Pasteurisation und Reinigung
Glas ist spröde und reagiert empfindlich auf schnelle Temperaturwechsel. Wird eine kalte Flasche mit heißem Füllgut befüllt, dehnt sich die innere Oberfläche schneller aus als die äußere, und es baut sich eine Spannung auf. Überschreitet diese Spannung die Festigkeit des Materials, entsteht ein Riss – oft nicht sofort sichtbar, sondern als feiner Haarrisse, der erst Tage später im Regal zum Bruch führt. Diese Spätbrüche sind besonders unangenehm, weil sie in der Produktion nicht auffallen.
Die Empfindlichkeit gegen Thermoschock hängt von der Wandstärke und von der Gleichmäßigkeit der Wand ab. Dünne, gleichmäßige Wände gleichen Temperaturunterschiede schneller aus als dicke, ungleichmäßige. Deshalb ist eine gleichmäßige Wandstärkenverteilung nicht nur eine Frage des Gewichts, sondern auch der Thermoschockbeständigkeit. Stellen mit stark abweichender Wandstärke – etwa an der Schulter oder am Bodenübergang – sind die typischen Ausgangspunkte für Spannungsrisse.
Relevant ist der Thermoschock in mehreren Prozessschritten: beim Heißabfüllen von Marmelade, Saucen, Säften oder Konserven, bei der Pasteurisation und Sterilisation im Behältnis, im Rücklauf von Mehrwegflaschen mit Heißreinigung sowie im privaten Geschirrspüler bei Produkten, die zur Wiederverwendung gedacht sind. Für jeden dieser Schritte existiert ein anderer Temperatursprung, und die Auslegung muss sich am härtesten Schritt orientieren. Der für eine konkrete Linie zulässige Temperatursprung wird im Projekt festgelegt und mit einer Prüfung belegt.
Neben der Wand selbst spielt die Kühlung nach der Formgebung eine Rolle. Wird das Glas zu schnell abgekühlt, frieren Spannungen im Material ein, die später als Vorschädigung wirken. Ein sauber geführtes Kühlband ist deshalb die Voraussetzung für eine belastbare Festigkeit. Diese Prozessgröße ist Teil der Fertigungsqualität und wird im Rahmen der Eingangskontrolle über Stichproben und Spannungsprüfungen abgesichert.
Schlagfestigkeit, Wandstärke und Randverstärkung
Schlagfestigkeit beschreibt den Widerstand gegen eine plötzliche, punktuelle Krafteinwirkung. Im Alltag sind das Zusammenstöße in der Kiste, das Anstoßen an der Füllmaschine oder ein Sturz auf eine harte Fläche. Im Gegensatz zum gleichmäßigen Topload wirkt beim Schlag die gesamte Energie auf einen kleinen Bereich, weshalb die lokale Wandstärke und die Oberflächenbeschaffenheit entscheidend sind. Feine Kratzer an der Oberfläche wirken als Sollbruchstelle und senken die Schlagfestigkeit erheblich.
Der Flaschenrand ist die empfindlichste Zone. Er ist dünn, freiliegend und bei jedem Öffnen und Schließen mechanisch belastet. Eine verdickte Randlippe, ein sauber gefeuerter Rand ohne Mikrorisse und eine möglichst gleichmäßige Randstärke erhöhen die Festigkeit deutlich. Beim Verschließen mit Kronkorken oder Schraubverschluss wirken zusätzlich Anpresskräfte, die den Rand dauerhaft beanspruchen. Ein schlecht ausgebildeter Rand führt hier zu Ausbrüchen, die später die Dichtheit des Verschlusses gefährden.
Die Wandstärke ist kein Selbstzweck. Eine höhere Wandstärke erhöht zwar die Schlagfestigkeit, vergrößert aber auch das Gewicht und die Thermoschockempfindlichkeit und erhöht den Materialeinsatz. Die Kunst besteht darin, die Wand dort zu verstärken, wo Lasten wirken, und sie dort dünn zu halten, wo keine auftreten. Solche Wandstärkenprofile sind Ergebnis der Formauslegung und werden – sofern Oberflächen und Spraynebel stören – im Rahmen einer Gewichtsoptimierung weiterentwickelt. Grundlagen dazu beschreibt der Bereich Leichtglas und Gewichtsoptimierung.
Ein weiterer Faktor ist der innere Spannungszustand. Nach dem Formen wird das Glas kontrolliert abgekühlt, damit sich Spannungen im Material abbauen. Bleiben sie zurück, kann eine Flasche bei geringer Belastung ohne erkennbare Ursache brechen – ein Phänomen, das in der Praxis als Spontanbruch bekannt ist und das sich über eine Spannungsprüfung eingrenzen lässt. Deshalb sind Wandstärke und Kühlführung immer gemeinsam zu betrachten.
| Sicherheitskriterium | Lastfall | Kritische Zone | Einflussgröße | Konstruktive Antwort |
|---|---|---|---|---|
| Kippstabilität im Stand | ruhende Flasche, Stöße von der Seite | Boden und Standfläche | Aufstandsfläche, Schwerpunktlage | breiter Standring, flache Bodenauflage |
| Kippstabilität bei Teilfüllung | halb gefüllt oder gerade geleert | Schwerpunkt über dem Korpus | Füllstand, Formkonizität | tiefer Schwerpunkt, Gewicht im Unterteil |
| Topload statisch | gestapelte Lagen in der Palette | Schulterübergang zum Hals | Stapelhöhe, Rastergenauigkeit | ausgerundete Schulter, Zwischenlage |
| Topload dynamisch | Rütteln und Staudruck in der Linie | Korpus und Schulter | Linienkräfte, Taktzeiten | gleichmäßige Wand, Reserven im Raster |
| Thermoschock | Heißabfüllung und Heißreinigung | Bodenübergang und Schulter | Temperatursprung, Wandstärke | gleichmäßige dünne Wand, langsamer Temperaturverlauf |
| Schlagfestigkeit | Stoß in Kiste oder an der Maschine | Korpuswand und Bodenrand | lokale Wandstärke, Oberflächenzustand | verstärkte Zonen, kratzerfreie Oberfläche |
| Randfestigkeit | Verschließen, Öffnen, Anpressdruck | Flaschenrand und Mündung | Randprofil, Feuerung, Mikrorisse | verdickte Randlippe, saubere Feuerung |
| Innendruck | karbonisiertes Füllgut | Boden und Korpusmitte | CO₂-Gehalt, Temperatur | praller bemessener Korpus, geeigneter Boden |
| Unterdruck | Vakuumverschluss nach Heißabfüllung | Korpusmitte und Schulter | Abkühlung, Kopfraum | Formstabilität gegen Einsturz |
| Spannungszustand | Restspannung aus der Kühlung | gesamte Flasche | Kühlkurve, Wandstärkenverlauf | prozessgeführte Kühlung, Stichprobenprüfung |
Innendruck: karbonisierte Getränke und drucklose Füllgüter
Bei kohlensäurehaltigen Getränken wirkt im Inneren ein Überdruck, der mit Temperatur und gelöstem CO₂ steigt. Eine Flasche muss diesen Druck nicht nur im Ruhezustand halten, sondern auch bei warmem Wetter, bei direkter Sonneneinstrahlung im Regal und bei der Handhabung. Der kritische Punkt ist dabei der Boden, weil dort Zug- und Biegespannungen zusammenkommen und weil die Form dort dünn gestaltet wird. Druckfeste Flaschen haben deshalb einen deutlich robusteren Boden als drucklose Behälter gleicher Größe.
Der Kopfraum über dem Füllgut spielt für den Innendruck eine zentrale Rolle. Ein gasendes Getränk braucht ausreichend Gasraum, damit sich der Druck aufbauen kann und die Flüssigkeit beim Öffnen nicht überschäumt. Ein zu kleiner Kopfraum erhöht den Druck bei Erwärmung übermäßig, ein zu großer Kopfraum kann bei karbonisierten Produkten dazu führen, dass die Kohlensäure vorzeitig entweicht. Die Auslegung von Kopfraum und Füllhöhe ist deshalb Teil der Druckauslegung.
Drucklose Füllgüter wie Wasser, Öl, Essig oder Spirituosen können dagegen mit moderateren Wandstärken arbeiten. Hier ist nicht der Innendruck die kritische Größe, sondern die Handhabung und der Versand. Wer dieselbe Grundform für gasende und nicht gasende Produkte verwendet, muss die druckfeste Variante zugrunde legen, weil das Aufsteigen von Kohlensäure in einer nicht dafür ausgelegten Form zu Bodenrissen führen kann. Die Druckbeständigkeit wird bei diesen Produkten über einen Berstdrucktest abgesichert, dessen Anforderungen aus dem Füllgut und den Lagertemperaturen abgeleitet werden.
Ein Sonderfall ist der Unterdruck nach der Heißabfüllung. Kühlt das heiße Füllgut im verschlossenen Glas ab, entsteht ein Unterdruck, der den Korpus einbeult. Damit das nicht passiert, braucht die Flasche entweder eine ausreichende Formstabilität oder eine Belüftung über den Verschluss. Beides wird im Projekt festgelegt und vor der Serienfreigabe geprüft.
Prüfungen: Falltest, Berstdruck, Thermoschock und Topload
Die Prüfungen folgen dem Grundsatz, dass jeder Lastfall aus dem Lastenheft eine eigene Messung erhält. Der Falltest aus definierter Höhe auf eine definierte Unterlage bildet den Stoß im Versand ab. Der Berstdrucktest füllt die Flasche hydraulisch und steigert den Druck, bis sie versagt, und liefert einen Sicherheitsabstand zum realen Betriebsdruck. Die Thermoschockprüfung taucht die Flasche in ein Warmbad und anschließend in ein Kaltbad mit definiertem Temperatursprung. Der Topload-Test presst die Flasche mit steigender Kraft zwischen zwei Platten und dokumentiert die Kraft bei Bruch.
Auch die Standsicherheit lässt sich messen. Bei einer Kippprüfung wird die Flasche auf einer geneigten Unterlage so lange verkippt, bis sie von selbst umfällt; der Neigungswinkel ist ein Maß für die Stabilität. Für schlanke Flaschen und für Behälter mit hohem Schwerpunkt ist dieser Wert aussagekräftiger als eine optische Beurteilung. Wer den Neigungswinkel in die Freigabe aufnimmt, bekommt ein belastbares Kriterium für jede Serie.
Wichtig ist, dass die Prüfung an der Serienflasche stattfindet und nicht am Handmuster. Handmuster werden von Hand oder in einer Versuchsform gefertigt und weichen in Wandstärke, Oberfläche und Spannungszustand regelmäßig von der Serienware ab. Deshalb folgt nach dem Werkzeugbau eine Freigabe an Flaschen aus dem realen Produktionsprozess. Erst dann sind Oberflächenbeschaffenheit, Gewicht und Maßhaltigkeit verlässlich beurteilbar.
Schließlich sollten die Prüfergebnisse dokumentiert und mit der Zeichnung verknüpft werden. Eine Flasche ohne zugehörige Prüfwerte lässt sich im Exportgeschäft schlecht gegen Reklamationen absichern, weil die vereinbarte Eigenschaft im Streitfall nicht belegt werden kann. Die Dokumentation gehört deshalb zum Lieferumfang, und die Prüfmerkmale werden gemeinsam mit dem Kunden festgelegt. Wie eine solche Wareneingangsprüfung aufgebaut wird, beschreibt der Abschnitt zur Qualitätsprüfung und Eingangskontrolle auf dieser Website.
Kantenschutz und Transportverpackung gegen Bruch
Die beste Konstruktion schützt nicht vor Bruch, wenn die Verpackung die Kräfte nicht aufnimmt. Im Versand entstehen die größten Belastungen nicht durch den Sturz des Einzelkartons, sondern durch die Stapelung und durch die Bewegung der Ware im Karton. Flaschen, die im Umkarton wandern können, stoßen aneinander und brechen an der Schulter oder am Boden. Ein Versandaufbau muss deshalb ein Verrutschen ausschließen.
Für Lagenverpackungen haben sich Systeme bewährt, bei denen die Flaschen in einem Kartonraster sitzen, das jede Position fixiert. Zwischenlagen aus Vollpappe verteilen die Stapellast und verhindern Berührung. Bei hochwertigen Sonderausführungen, bei Geschenkverpackungen und bei großen Formaten kommen zusätzlich Formteile hinzu, die Hals und Fuß separat führen. Für sensible Ware ist ein Vollkarton mit Halsfixierung die sicherere Lösung als eine lose Umkartierung.
Ein oft unterschätzter Punkt ist der Verpackungsabfall. In Deutschland, Österreich und der Schweiz gelten die Verpackungen als Teil des Vertriebsaufwands, und die Recyclingfähigkeit wird zunehmend genau betrachtet. Eine Verpackung, die gut schützt, aber schlecht recycelbar ist, wird im Handel kritisch bewertet. Deshalb empfiehlt es sich, Material, Kartonstärke und Rezyklierbarkeit gemeinsam mit der Bruchsicherheit zu optimieren und nicht getrennt. Zur Materialwahl und zum Rücklauf gibt der Bereich Nachhaltige Glasverpackung und Recycling einen Überblick.
Für Mehrwegpool-Systeme kommt eine zusätzliche Anforderung hinzu: Die Flasche durchläuft viele Zyklen und muss ihre Festigkeit über die gesamte Nutzungsdauer halten. Kratzer aus dem Rücklauf wirken als Sollbruchstelle und senken die Schlagfestigkeit, weshalb die Randkanten und der Bodenbereich auf den Umlauf ausgelegt sein müssen. Für solche Systeme gehören Falltest und Thermoschockprüfung zu den wiederkehrenden Kontrollen und nicht nur zur Erstfreigabe. Zur Auslegung von Abfülllinien und zur Kompatibilität der Behälter gibt der Bereich Abfülllinien und Anlagenkompatibilität weitere Hinweise.
Muster, Freigabe und Dokumentation im Projekt
Ein Glasprojekt für Stabilität zu optimieren beginnt nicht mit der Flasche, sondern mit dem Anforderungsdokument. Darin stehen das Füllgut, das Volumen, die Lagertemperaturen, die geplante Abfülllinie, der Kanal, die Stapelhöhe und die erwartete Nutzungsart. Aus diesen Angaben ergibt sich, welche Lastfälle relevant sind und welche Prüfungen vorgesehen werden. Eine Flasche ohne dieses Dokument auszuwählen führt fast zwangsläufig zu Nacharbeit.
Der zweite Schritt ist die Zeichnung mit den relevanten Maßen: Körperdurchmesser, Höhe, Standfläche, Wandstärken in den kritischen Zonen, Randprofil und Gewinde. Ein Muster ohne Spezifikation lässt sich nicht sinnvoll beurteilen, weil die Abweichung nicht messbar ist. Deshalb gehört zur Freigabe eine Zeichnung mit den Toleranzbereichen, und die Prüfmerkmale müssen mit den Toleranzen übereinstimmen.
Der dritte Schritt ist die Freigabe an der Serienflasche. Dabei werden die Prüfungen aus dem Lastenheft an Flaschen aus der laufenden Produktion wiederholt, und die Ergebnisse werden dokumentiert. Alle Angaben zu Mindestmengen, Werkzeugkosten, Lieferzeiten und möglichen Zertifizierungsnachweisen sind projektabhängig und vor der Auftragserteilung konkret zu bestätigen; sie sollten nicht aus einer allgemeinen Produktbeschreibung übernommen werden.
Für die laufende Produktion empfiehlt sich zusätzlich eine wiederkehrende Stichprobenprüfung. Glas ist kein Werkstoff, bei dem eine einmalige Freigabe über Jahre ausreicht: Prozessschwankungen in Temperatur und Formgebung wirken sich unmittelbar auf Spannungszustand und Maßhaltigkeit aus. Eine regelmäßige Prüfung von Topload, Wandstärke und Rand an Stichproben sichert die gleichbleibende Qualität ab und zeigt Abweichungen, bevor sie sich in Reklamationen niederschlagen. Ein Überblick über Beschaffung und Prüfschritte findet sich in der Beschaffungs-Checkliste für Glasverpackung.
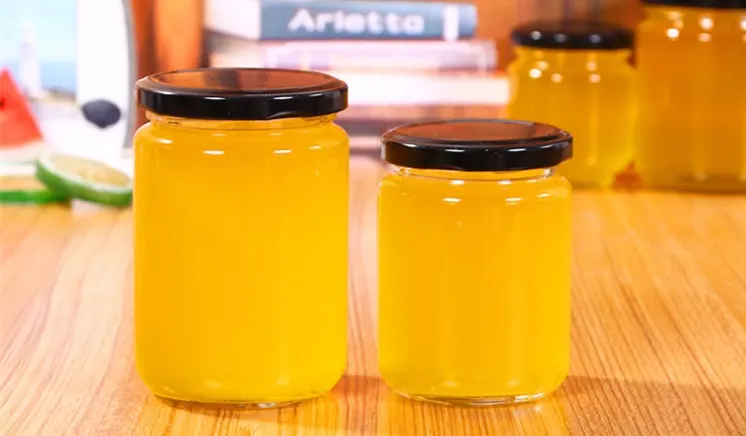
Die Aufstandsfläche und die Form des Bodens bestimmen, wie sicher eine Flasche in der Linie und auf dem Regal steht.
Topload entsteht aus gestapelten Lagen; eine Zwischenlage verteilt die Last und verhindert direkte Berührung von Glas auf Glas.
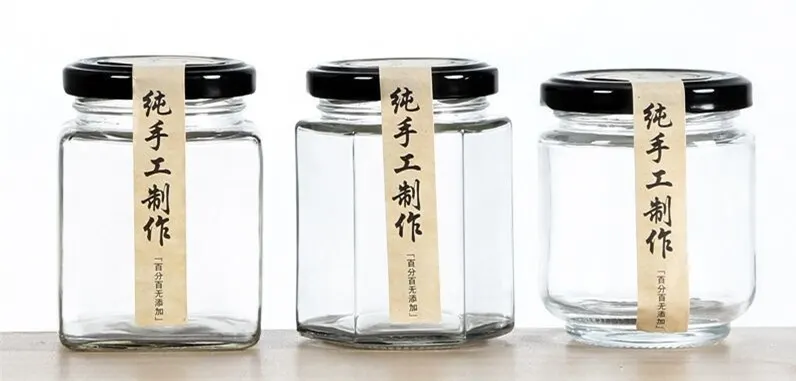
Der Rand ist die empfindlichste Zone: Randstärke, Feuerung und eine ausgerundete Schulter entscheiden über Bruchsicherheit und Dichtheit.
Häufige Fragen zu Standsicherheit und Bruchsicherheit von Glas
Warum kippen schlanke Glasflaschen so leicht um?
Die Kippstabilität hängt von der Größe der Aufstandsfläche und der Höhe des Schwerpunkts ab. Schlanke Formen haben eine kleine Standfläche und einen hoch liegenden Schwerpunkt, sodass schon eine geringe Neigung genügt, um das Schwerpunktlot über den Rand der Standfläche zu bringen. Abhilfe schaffen ein breiterer Standring, ein flacher Boden, ein bewusst schwereres Unterteil und eine rutschhemmende Auflage am Boden. Der ungünstigste Zustand ist meist die halb gefüllte Flasche, nicht die volle.
Was bedeutet Topload bei Glasflaschen?
Topload ist die senkrechte Last, die von oben auf eine Flasche wirkt – durch gestapelte Lagen in der Palette, durch das Gewicht darüberliegender Paletten im Container und durch Staudruck in der Abfülllinie. Kritische Zone ist der Bereich zwischen Schulter und Hals. Entscheidend sind nicht nur die Wandstärke, sondern auch ein präzises Palettenraster, das Spitzenlasten vermeidet, sowie Zwischenlagen, die die Kraft flächig verteilen. Der zulässige Wert wird für jedes Projekt festgelegt.
Wie wirkt sich Heißabfüllung auf die Bruchsicherheit aus?
Bei schnellen Temperaturwechseln dehnt sich die innere Glasoberfläche schneller aus als die äußere, wodurch Spannungen entstehen. Feine Haarrisse können dabei unbemerkt bleiben und erst Tage später zum Bruch führen. Dünne, gleichmäßige Wände gleichen Temperaturunterschiede besser aus als dicke und ungleichmäßige. Der zulässige Temperatursprung wird über eine Thermoschockprüfung an der Serienflasche ermittelt und im Projekt festgelegt.
Wann braucht eine Flasche einen druckfesten Boden?
Immer wenn das Füllgut Kohlensäure enthält. Bei karbonisierten Getränken wirkt ein Innendruck, der mit Temperatur und gelöstem CO₂ steigt und im Regal bei Sonneneinstrahlung am höchsten werden kann. Der Boden ist dabei die kritische Zone, weil dort Zug- und Biegespannungen zusammentreffen. Druckfeste Flaschen haben einen deutlich robusteren Boden als drucklose Behälter gleicher Größe. Die Auslegung wird über einen Berstdrucktest abgesichert.
Warum brechen manche Flaschen ohne erkennbare Ursache?
Solche Spontanbrüche gehen häufig auf Restspannungen zurück, die beim Kühlen nach der Formgebung im Glas verbleiben. Wird das Glas zu schnell abgekühlt, frieren Spannungen ein, die später als Vorschädigung wirken. Zusätzlich können feine Kratzer an der Oberfläche als Sollbruchstelle wirken. Deshalb gehören eine prozessgeführte Kühlkurve, eine gleichmäßige Wandstärkenverteilung und eine Stichprobenprüfung des Spannungszustands zur laufenden Qualitätssicherung.
Welche Prüfungen belegen die Bruchsicherheit einer Flasche?
Für jeden Lastfall gibt es eine eigene Prüfung: der Falltest für den Stoß, der Berstdrucktest für den Innendruck, die Thermoschockprüfung für den Temperatursprung und der Topload-Test für die Stapellast. Die Standsicherheit lässt sich zusätzlich über eine Kippprüfung mit dokumentiertem Neigungswinkel beurteilen. Entscheidend ist, dass die Prüfung an Flaschen aus der Serienproduktion erfolgt, weil Handmuster in Wandstärke und Spannungszustand abweichen.
Wie verhindert die Verpackung Brüche im Versand?
Die größten Belastungen entstehen nicht durch den Sturz des Kartons, sondern durch Stapelung und Bewegung der Ware im Karton. Ein Kartonraster, das jede Flasche fixiert, Zwischenlagen aus Vollpappe und bei großen oder hochwertigen Formaten zusätzliche Formteile für Hals und Fuß reduzieren Brüche deutlich. Bei Mehrwegflaschen sind Rand und Boden auf viele Umläufe auszulegen, weil Kratzer die Schlagfestigkeit senken. Verpackungsschutz und Recyclingfähigkeit sollten gemeinsam optimiert werden.
Ab wann ist ein Muster belastbar beurteilbar?
Handmuster und Versuchsmuster weichen in Wandstärke, Oberfläche und Spannungszustand regelmäßig von der Serienware ab. Erst Flaschen aus der realen Produktionsform erlauben eine verlässliche Beurteilung von Maßhaltigkeit, Gewicht und Festigkeit. Deshalb folgt nach dem Werkzeugbau eine Freigabe an Serienflaschen, bei der die Prüfungen aus dem Lastenheft wiederholt und mit der Zeichnung dokumentiert werden. Alle Angaben zu Mindestmengen, Werkzeugkosten und Lieferzeiten sind projektabhängig zu bestätigen.