Wichtige Punkte
- Ob ein Glasgebinde auf einer bestehenden Linie läuft, entscheidet sich an fünf messbaren Größen: Halsfinish, Gewindeprofil, Maßtoleranz, Höhe und Durchmesser sowie Gewicht. Optik und Volumen sind nachrangig.
- Verschließer, Füller, Etikettierer und Transportbänder reagieren unterschiedlich empfindlich auf Abweichungen. Der Linienversuch ist deshalb die einzige belastbare Abnahme – Laborwerte allein genügen nicht.
- Drehmomente, Standvermögen und Rüstzeiten sind immer anlagenspezifisch. Konkrete Zielwerte und Mengen legen wir nach Projektangabe gemeinsam mit Ihnen und Ihrem Anlagenbauer fest.
Die Anlagenkompatibilität ist der Punkt, an dem eine gute Verpackungsidee auf die Realität einer Abfüllhalle trifft. Ein Gebinde kann konstruktiv überzeugen und trotzdem unbrauchbar sein, wenn es im Verschließer nicht sauber geführt wird, im Füller kippt oder im Etikettierer verrutscht. Umgekehrt kann eine Linie jahrelang zuverlässig laufen und bei einem neuen Format plötzlich Ausschuss produzieren – nicht weil das Glas schlecht ist, sondern weil die Schnittstellen nicht abgestimmt wurden.
Diese Seite richtet sich an Technik, Produktion und Einkauf im DACH-Raum, die ein neues Glasformat auf eine vorhandene Anlage bringen oder eine bestehende Verpackung auf eine andere Linie übertragen wollen. Sie beschreibt, welche Parameter die Kompatibilität tatsächlich bestimmen, wie Verschließerköpfe und Drehmomente zusammenspielen, was Reinigungsverfahren wie CIP und SIP vom Gebinde verlangen und wie Umstellungskosten und Rüstzeiten einzuschätzen sind. Sie liefert Prüffragen und Auslegungslogik – keine Pauschalwerte, weil diese von Anlage, Produkt und Format abhängen und nach Projektangabe festgelegt werden.
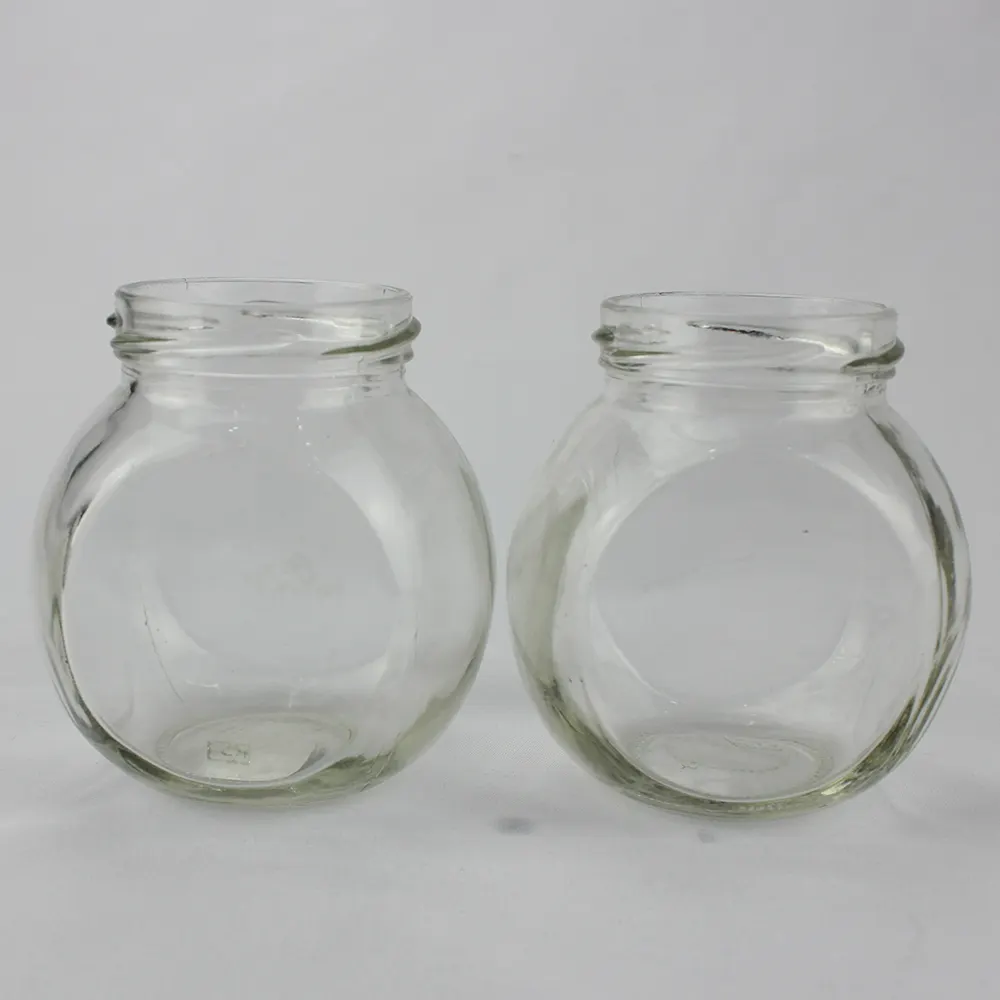
Das Halsfinish ist die zentrale Schnittstelle zwischen Gebinde und Linie – hier entscheidet sich die Kompatibilität zuerst.
Anlagenkompatibilität: das Gebinde als Teil der Maschine
In der Verpackungstechnik wird ein Glasgebinde selten als Produkt, sondern als bewegtes Bauteil betrachtet. Es läuft über Bänder, wird von Greifern erfasst, in Aufnahmen zentriert, gegen Ventile gedrückt, mit einem Verschluss bestückt und anschließend etikettiert. Jede dieser Stationen definiert eine Schnittstelle mit einer Geometrie und einer Toleranz. Kompatibilität bedeutet, dass das Gebinde an allen diesen Schnittstellen innerhalb der vorgesehenen Grenzen bleibt.
Daraus folgt, dass Kompatibilität keine Eigenschaft des Glases allein ist. Sie ist eine Eigenschaft des Systems aus Gebinde, Verschluss, Maschineneinstellung und Prozesstemperatur. Wer nur die Flasche betrachtet, übersieht, dass ein wesentlicher Teil der Passung vom Verschluss und von der Einstellung des Verschließers bestimmt wird. Deshalb beginnt jede Kompatibilitätsbetrachtung mit einer Liste der Stationen: Entpalettierer, Vereinzelung, Füller, Verschließer, Etikettierer, Kartonierer, Palettierer.
Für die Beschaffung heißt das: Anforderungsprofile sollten nicht nur Abmessungen enthalten, sondern auch die Randbedingungen der Linie. Dazu gehören Bandgeschwindigkeit, Führungsart, vorhandene Wechselteile, maximale Anpresskräfte und die Frage, ob die Linie für ein bestimmtes Halsfinish oder Verschlusssystem ausgelegt ist. Diese Angaben gehören in die Anfrage, sonst wird ein Format geliefert, das geometrisch passt, aber funktional nicht läuft.
Die fünf Kernparameter der Linienkompatibilität
In der Praxis lassen sich fast alle Kompatibilitätsprobleme auf fünf Parameter zurückführen. Der erste ist das Halsfinish. Es beschreibt den Durchmesser und das Profil des Halses und bestimmt, welcher Verschluss mechanisch passt. Ein abweichendes Finish bedeutet nicht automatisch Undichtigkeit, aber es verändert Anpressweg, Zentrierung und die erreichbare Dichtigkeit.
Der zweite Parameter ist das Gewindeprofil. Steigung, Gangzahl und Profilform müssen zum Verschluss passen. Schon kleine Abweichungen verändern das Drehmoment, das beim Aufsetzen entsteht, und damit die Dichtigkeit. Der dritte Parameter ist die Maßtoleranz. Zwei Gebinde desselben Formats sind nie identisch; entscheidend ist, wie weit sie streuen dürfen, ohne dass die Linie aus dem Regelbereich fällt. Toleranzen am Halsdurchmesser und an der Höhe sind kritischer als die am Rumpfdurchmesser, weil sie direkt auf Führung und Verschließvorgang wirken.
Der vierte Parameter ist das Verhältnis von Höhe zu Durchmesser. Es bestimmt die Standsicherheit auf Bändern, den Platzbedarf in Aufnahmen und das Verhalten bei Kurven und Weichen. Ein hohes, schlankes Gebinde kippt eher als ein gedrungenes. Der fünfte Parameter ist das Gewicht und seine Verteilung. Gewicht wirkt auf Bandreibung, auf die Trägheit beim Start und Stopp und auf die Kräfte im Verschließer. Leichte Gebinde reagieren empfindlicher auf Führungsfehler, schwere erzeugen mehr Verschleiß an Ketten und Schienen. Die Auslegungslogik rund um Gewicht ist im Abschnitt zu Leichtglas und Gewichtsoptimierung ausführlicher dargestellt.
Standvermögen, Massenfluss und der Weg durch die Linie
Zwei Begriffe tauchen in Kompatibilitätsdiskussionen immer wieder auf und werden selten sauber getrennt: Standvermögen und Massenfluss. Standvermögen beschreibt die Fähigkeit eines Gebindes, in einer Reihe oder im Stapel aufrecht und in Position zu bleiben, ohne zu kippen oder sich zu verschieben. Massenfluss beschreibt, wie sich eine Menge von Gebinden auf einem Band oder in einem Puffer als Ganzes verhält – ob sie gleichmäßig vorrückt, ob sich Staus bilden und wie sich Druck nach hinten aufbaut.
Beide Größen hängen von der Geometrie ab. Ein niedriger Schwerpunkt und eine breite Standfläche erhöhen das Standvermögen. Sie verbessern gleichzeitig die Stabilität in Stausituationen, in denen Gebinde gegeneinander drücken. Umgekehrt gilt: Leichte und schlanke Gebinde können bei hoher Bandgeschwindigkeit in Kurven anfangen zu tanzen, und bei dichtem Stau baut sich eine Kraft auf, die einzelne Flaschen aus der Spur drückt.
Für die Praxis ist wichtig, dass diese Effekte erst unter realen Bedingungen sichtbar werden. Ein Laborwert zur Standfestigkeit sagt nichts über das Verhalten auf einem Band mit Weichen und Kurven. Deshalb ist der Linienversuch mit dem fertigen Format unter Produktionsgeschwindigkeit der einzige belastbare Test. Wer ihn einspart, zahlt später in Form von Stillständen und Ausschuss.
Massenfluss zeigt sich erst in der Reihe – Standvermögen und Pufferverhalten sind Bandphänomene, keine Bauteilwerte.
Verschließerköpfe: Kronenkorken, ROPP und Schraubverschluss
Der Verschließer ist die Station, an der die Passung zwischen Gebinde und Verschluss physisch erzeugt wird. Drei Bauarten dominieren. Der Kronenkorken wird aufgesetzt und mit einem Bördelrand verpresst; er arbeitet nicht mit einem Gewinde, sondern mit einer formschlüssigen Verbindung. ROPP-Verschlüsse werden auf einen gerollten Gewindeansatz aufgepresst und anschließend zugerollt. Schraubverschlüsse werden mit definiertem Drehmoment aufgeschraubt und dichten über eine Dichtung im Deckel oder in der Halsauflage.
Jede Bauart stellt unterschiedliche Anforderungen an den Hals. Beim Kronenkorken ist die Halsauflage entscheidend, weil sie die Dichtfläche bildet. Beim ROPP-Verfahren müssen Halsform und Rollgeometrie zusammenpassen, weil der Verschluss das Gewinde beim Aufrollen selbst formt. Beim Schraubverschluss sind Gewindeprofil und Dichtungseinsatz die kritischen Größen. Ein Verschluss, der auf einem Hals nicht sauber zentriert wird, lässt sich nicht durch höheres Drehmoment ausgleichen – er wird dann eher beschädigt.
Ein weiteres Thema sind Wechselteile. Ein Verschließerkopf kann nicht jedes Finish bedienen. Häufig braucht eine Linie für ein neues Format andere Aufnahmen, Reib- oder Magnetköpfe oder ein anderes Zentrierwerkzeug. Diese Teile sind ein Kostenfaktor der Umstellung und ein Grund dafür, warum ein Formatwechsel besser mit dem Anlagenbauer abgestimmt als zwischen zwei Lieferanten abgekürzt wird. Welche Verschlussarten in welchen Finishsystemen verfügbar sind, beschreiben wir unter Verschlüsse und Kappen.
Drehmoment und Dichtigkeit: der Zielkorridor
Beim Schraubverschluss ist das Drehmoment die wichtigste Einstellgröße. Zu geringes Drehmoment bedeutet Undichtigkeit: Gas kann entweichen, Flüssigkeit austreten, und bei heißabgefüllten Produkten kann der Deckel während der Kühlung nachlassen. Zu hohes Drehmoment erzeugt Überlastung: Die Dichtung wird dauerhaft verformt, das Gewinde kann beschädigt werden, und der Endkunde bekommt den Verschluss nicht mehr auf. Der gesamte Bereich dazwischen ist ein Zielkorridor, der projektbezogen festgelegt wird.
Der Korridor hängt von mehreren Größen ab. Dazu gehören die Dichtungsgeometrie, das Material der Dichtung, der Halsdurchmesser, die Reibung zwischen Deckel und Glas und die Temperatur im Moment des Verschließens. Ein heißabgefülltes Produkt verändert den Druck im Kopfraum während der Abkühlung; dadurch kann sich das erforderliche Anzugsmoment verschieben. Deshalb müssen Drehmomentwerte immer zusammen mit der Prozesstemperatur betrachtet werden.
In der Praxis wird der Zielkorridor über mehrere Messungen bestimmt: ein Mindestwert, ab dem die Dichtigkeit gesichert ist, und ein Höchstwert, ab dem Beschädigung oder Unbedienbarkeit droht. Die Kontrolle läuft dann über eine Stichprobe mit einem Drehmomentschlüssel oder über eine automatisierte Prüfung im Betrieb. Wichtig ist, dass der Korridor dokumentiert und bei jedem Formatwechsel neu geprüft wird – ein Gewindeprofil mit anderen Toleranzen verändert den Korridor.
Anlagenarten und ihre Kompatibilitätsanforderungen
Die folgenden Anlagenarten unterscheiden sich in ihrer Empfindlichkeit gegenüber Gebindeabweichungen und in den Parametern, die vor der Umstellung geprüft werden müssen. Die Angaben beschreiben branchenübliche Zusammenhänge und keine Vorgaben für einen konkreten Einzelfall; die verbindlichen Werte werden nach Projektangabe mit dem Anlagenbauer festgelegt.
| Anlagenart | Kritischer Parameter | Typische Empfindlichkeit | Vorher prüfen | Wechselteile | Geeignet für |
|---|---|---|---|---|---|
| Linearfüller mit Hubventilen | Höhe und Halszentrierung | mittel bei Toleranz, hoch bei Führung | Ventilhub, Düsendichtung | Zentrierglocken, Formatteile | kleine bis mittlere Losgrößen, viele Formate |
| Rotationsfüller mit Gewichtsdosierung | Gewicht und Durchmesser | hoch gegenüber Streuung | Aufnahme, Sternräder | Formatstern, Führungsschienen | mittlere bis große Serien mit konstantem Format |
| Kronenkorken-Verschließer | Halsauflage und Höhe | hoch gegenüber Höhenabweichung | Bördelgeometrie, Auflagedichtheit | Kronenglöcke, Federn | karbonisierte Getränke und Bier |
| ROPP-Verschließer | Halsform und Rollgewinde | sehr hoch gegenüber Profilabweichung | Rollgeometrie, Verschlusslänge | Rollköpfe, Spannbacken | Wein, Öl, Spirituosen, Sirup |
| Schraubverschließer mit Drehmomentregelung | Gewinde und Reibwert | mittel bei Toleranz, hoch bei Drehmoment | Korridor, Dichtung, Temperatur | Greifbacken, Kupplungen | Lebensmittel, Kosmetik, Chemie |
| Etikettierer mit Rollen- oder Spendeverfahren | Rumpfdurchmesser und Rundlauf | hoch gegenüber Ovalität und Höhe | Auflageteller, Andruckrolle | Formatteile, Bürsten | alle Formate mit Etikett |
| Kartonierer und Umkartonsystem | Abmessungen der Ladeeinheit | mittel gegenüber Formatwechsel | Rastermaß, Klappenweg | Formatwerkzeuge, Sauger | Endverpackung im Karton |
| Palettierer mit Schichtbildung | Gewicht und Stapelfähigkeit | mittel bis hoch bei Stabilität | Lagenbild, Klemmkraft | Greifer, Lagenbildrezept | Versandpaletten in jeder Größe |
CIP und SIP: Reinigung als Auslegungskriterium
In vielen Betrieben ist nicht die Abfüllung der Engpass, sondern die Reinigung. Prozesse wie CIP, also Cleaning in Place, spülen die produktführenden Teile mit Reinigungsflüssigkeit bei definierter Temperatur und Konzentration. SIP steht für Sterilisation in Place und arbeitet mit Dampf oder heißem Wasser. Beide Verfahren wirken auf das Gebinde, soweit es sich im Reinigungskreislauf befindet oder über Auslauf und Ventile in Kontakt kommt.
Für die Kompatibilität sind drei Fragen zu klären. Erstens: Sind die Materialien der Verschlüsse und Dichtungen gegen die eingesetzten Medien beständig? Nicht jeder Kunststoff verträgt hohe Temperaturen kombiniert mit Reinigungschemie. Zweitens: Verändert sich das Gebinde durch die Temperaturwechsel? Auch wenn Glas die Temperatur selbst trägt, so wirkt der schnelle Wechsel auf Dichtflächen und Führungen. Drittens: Wie oft läuft der Reinigungszyklus, und wie wirkt er sich auf die Standzeit der Wechselteile aus?
Ein häufiges Missverständnis betrifft die Bearbeitung von Gläsern außerhalb der Maschine. Waschvorgänge und Hitzezyklen in Reinigungsanlagen belasten Verschlüsse und Etiketten mehr als das Glas. Deshalb empfiehlt es sich, bei der Auslegung die Reinigungsbedingungen zu nennen und nicht nur die Abfüllbedingungen. Wer beides kennt, kann Bauteile auswählen, die beide Prozesse überstehen, und spart Stillstände in der Nachreinigung.
Transport- und Puffersysteme auf der Linie
Zwischen den Hauptstationen liegen Transport- und Puffersysteme, die in der Kompatibilitätsbetrachtung oft fehlen. Sie entscheiden darüber, ob ein Gebinde überhaupt die nächste Station erreicht. Bänder unterscheiden sich in ihrer Oberfläche, ihrer Neigung und ihrer Kurvigkeit. Kettenbänder tragen über Schlitten, Mattenbänder über Reibung, Luftkissenbänder über einen dünnen Film. Jede dieser Techniken stellt eine andere Anforderung an Bodenform und Gewicht.
Besonders kritisch sind Kurven und Zusammenläufe. In Kurven wirkt eine Zentrifugalkraft nach außen, die umso größer ist, je höher die Geschwindigkeit und je geringer die Reibung. Ein leichteres Gebinde kann dadurch nach außen wandern und in die Führung drücken. Bei Zusammenläufen entstehen Staus, in denen sich Kräfte nach hinten aufbauen. Puffer, also Speicherstrecken mit Staudruck, sind die Zone, in der sich solche Kräfte am deutlichsten zeigen.
Für die Auslegung bedeutet das, dass Formate mit hohem Schwerpunkt und geringem Gewicht mehr Führung brauchen. In vielen Fällen lässt sich das nicht über das Gebinde lösen, sondern über die Anlage: zusätzliche Führungsschienen, veränderte Bandgeschwindigkeit, getrennte Zuführungen. Diese Maßnahmen werden im Linienversuch erprobt und nicht am Schreibtisch berechnet. Die Planeinheit der Ladeeinheit, die später im Versand wieder zählt, ist im Abschnitt zu Palettierung und Containerverladung beschrieben.
Etikettier- und Inspektionsstationen
Nach dem Verschließen folgen in der Regel Etikettierung und Inspektion. Beide reagieren auf andere Gebindeeigenschaften als Füller und Verschließer. Der Etikettierer braucht eine definierte Auflagefläche und einen möglichst gleichmäßigen Rundlauf. Wenn der Rumpfdurchmesser schwankt oder die Achse nicht gerade ist, wandert das Etikett – es sitzt schief, überlappt die Naht oder wird am Rand nicht sauber übertragen. Diese Fehler sind meist nicht sofort sichtbar, sondern als erhöhte Nacharbeit am Palettenende.
Inspektionsstationen prüfen je nach Anforderung den Füllstand, die Verschlusslage, die Kennzeichnung oder die Vollständigkeit. Sie arbeiten mit Kameras, Lichtschranken oder Ultraschall und erwarten ein Gebinde, das in einer definierten Position erscheint. Wenn die Position streut, steigt die Fehlalarmrate, und die Anlage wird entweder langsamer gefahren oder von Hand nachgeprüft. Beides kostet Leistung.
Für die Abstimmung ist wichtig, dass die Prüfposition im Gebindedesign berücksichtigt wird. Eine Zone, die etikettiert oder inspiziert wird, darf keine Formmerkmale haben, die eine gleichmäßige Auflage verhindern. Insbesondere bei kantigen oder speziell geformten Gebinden sollte die Linie vor der Serienfreigabe mit dem echten Datenträger geprüft werden. Nachweise und Abnahmekriterien lassen sich mit den Grundlagen unter Qualitätsprüfung und Eingangskontrolle verbinden.
Etikettierer und Inspektion reagieren auf Rundlauf und Position – Toleranzen zeigen sich hier zuerst.
Rüstzeiten, Formatwechsel und Umstellungskosten
Jede Kompatibilität hat eine wirtschaftliche Seite. Wenn ein neues Format eingeführt wird, sind Anpassungen nötig: andere Formatteile, geänderte Rezepte für die Maschinensteuerung, neue Werkzeuge in Kartonierer und Palettierer. Diese Positionen bilden die Umstellungskosten. Hinzu kommen Rüstzeiten, also die Zeit, die ein Formatwechsel im laufenden Betrieb in Anspruch nimmt. In Betrieben mit vielen kleinen Losen ist die Rüstzeit oft der wichtigere Kostenfaktor als die Teile selbst.
Daraus ergeben sich zwei Strategien. Entweder man reduziert die Zahl der Formate und hält die Linie möglichst lange auf einem Lauf. Oder man gestaltet die Formate so, dass sie möglichst viele gemeinsame Abmessungen haben, damit derselbe Werkzeugsatz genutzt werden kann. Beide Wege sind legitim; entscheidend ist, dass die Entscheidung bewusst fällt und nicht durch eine zufällige Formatvielfalt entsteht.
Ein wichtiger Hebel ist die Abstimmung von Hals und Verschluss über mehrere Produkte hinweg. Wenn zwei Gebinde dasselbe Halsfinish verwenden, lässt sich oft derselbe Verschließerkopf nutzen, und der Formatwechsel reduziert sich auf Aufnahmen und Führungen. Solche Gemeinsamkeiten sind bereits bei der Konstruktion anzulegen und nicht nachträglich zu erzwingen. Wie neue Formen und die damit verbundenen Werkzeugkosten geplant werden, ist unter Formenprojekt und Werkzeugkosten beschrieben.
Abnahmetest und Linienversuch
Der Linienversuch ist die entscheidende Prüfung. Er sollte mit Gebinden aus der Serienfertigung erfolgen und nicht mit ausgesuchten Einzelstücken, weil nur die Serienstreuung die Realität abbildet. Geprüft wird über die gesamte Linie, von der Vereinzelung bis zur Palettierung, unter der Geschwindigkeit, die im Normalbetrieb gefahren wird. Erst wenn die Linie diese Geschwindigkeit stabil erreicht, ist das Format kompatibel.
Beim Versuch werden mehrere Kenngrößen erfasst: die Zahl der Stillstände, die Ausschussquote, die Position der Etiketten, die Dichtigkeit der Verschlüsse und die erreichbaren Drehmomente. Ergänzend sollte eine Stichprobe die Maßhaltigkeit dokumentieren, damit später eine Abweichung eingeordnet werden kann. Ein Versuch ohne Protokoll liefert keine belastbare Grundlage für die Freigabe.
Schließlich gehört zur Abnahme ein Kriterium für den Abbruch. Welche Ausschussquote ist akzeptabel, ab wie vielen Stillständen wird nachgebessert? Wer diese Schwellen vorher definiert, führt die Diskussion sachlich und nicht anhand des Eindrucks einzelner Beteiligter. Die Schwellen sind projektbezogen und werden gemeinsam festgelegt.
Typische Fehler bei der Anlagenauslegung
Der häufigste Fehler ist die Anfrage nur nach Abmessungen. Höhe, Durchmesser und Volumen beschreiben das Gebinde nicht ausreichend. Ohne Halsfinish, Gewindeprofil und Toleranzangaben bleibt unklar, ob das Format zur Linie passt. Der zweite Fehler ist der Verzicht auf den Linienversuch aus Zeitdruck. Die eingesparten Stunden erscheinen später als Stillstände und Ausschuss, meist zu einem Mehrfachen des Aufwands.
Der dritte Fehler ist die Vernachlässigung des Verschlusses. Viele Kompatibilitätsprobleme entstehen nicht am Glas, sondern an einem Deckel, der nicht zum Hals passt oder dessen Dichtung bei Prozesstemperatur nachgibt. Der vierte Fehler ist die späte Einbindung des Anlagenbauers. Wer die Maschinenanforderungen erst nach der Formfreigabe klärt, muss entweder nachbessern oder teure Wechselteile bestellen.
Der fünfte Fehler schließlich ist das Übersehen der Reinigungsbedingungen. Eine Auslegung, die nur die Abfüllung berücksichtigt, fällt oft beim ersten CIP-Zyklus auf, weil Dichtungen quellen oder Etiketten sich lösen. Wer die Prozessbedingungen früh nennt, kann Gebinde und Verschluss darauf auslegen und spart Nacharbeit in der Anlaufphase.
Häufige Fragen zu Abfülllinien und Anlagenkompatibilität
Welche Angaben braucht ein Lieferant für die Kompatibilitätsprüfung?
Neben Abmessungen und Volumen sind das Halsfinish, die Toleranzen für Hals und Höhe, das Gewicht, der Verschlusstyp und die Randbedingungen der Linie relevant. Dazu gehören Bandgeschwindigkeit, Führungsart, Anpresskräfte und die vorhandenen Wechselteile. Je vollständiger diese Liste ist, desto genauer lässt sich vorab beurteilen, welche Formate passen. Die konkreten Werte legen wir nach Projektangabe gemeinsam fest.
Reicht ein Laborbericht zur Freigabe eines Formats?
Nein. Ein Laborbericht zeigt die Eigenschaften des Gebindes, aber nicht sein Verhalten unter realen Bandgeschwindigkeiten und in Puffern. Standvermögen, Massenfluss und das Verhalten in Kurven zeigen sich erst im Linienversuch mit Serienware. Wir empfehlen deshalb immer einen Versuch unter Produktionsbedingungen mit dokumentierten Kennzahlen vor der Serienfreigabe.
Warum ist das Drehmoment beim Schraubverschluss so wichtig?
Weil es Dichtigkeit und Bedienbarkeit gleichzeitig bestimmt. Zu wenig Drehmoment führt zu Undichtigkeit und bei heißer Abfüllung zu Nachlassen während der Kühlung; zu viel Drehmoment verformt die Dichtung oder beschädigt das Gewinde. Der richtige Bereich hängt von Dichtung, Halsdurchmesser, Reibung und Prozesstemperatur ab und wird projektbezogen festgelegt und geprüft.
Machen CIP und SIP einen anderen Verschluss nötig?
Nicht zwangsläufig, aber die Materialien müssen zu den Reinigungsmedien und Temperaturen passen. Entscheidend sind die Beständigkeit der Dichtungen und die Haftung der Etiketten. Deshalb sollten die Reinigungsbedingungen bereits in der Anfrage genannt werden. Ob ein vorhandener Verschluss geeignet bleibt, klären wir nach Projektangabe anhand der konkreten Medien und Zyklen.
Wie lassen sich Umstellungskosten senken?
Vor allem durch Formatdisziplin. Weniger unterschiedliche Formate bedeuten kürzere Rüstzeiten und weniger Wechselteile. Zusätzlich hilft es, über mehrere Produkte hinweg dasselbe Halsfinish zu verwenden, damit derselbe Verschließerkopf genutzt werden kann. Solche Gemeinsamkeiten entstehen am besten in der Konstruktionsphase. Konkrete Kosten und Rüstzeiten nennen wir nach Projektangabe.
Kann eine bestehende Linie ohne Änderung auf ein neues Format umgestellt werden?
Manchmal ja, häufig nur mit Anpassungen an Aufnahmen, Führungen oder Verschließköpfen. Ob eine Umstellung ohne Wechselteile gelingt, hängt von Finish, Gewinde, Höhe, Durchmesser und Gewicht ab. Deshalb ist der Linienversuch vor der Entscheidung unverzichtbar. Welcher Aufwand in Ihrem Fall entsteht, bestimmen wir nach Projektangabe gemeinsam mit Ihrem Anlagenbauer.