Wichtigste Punkte
Das Formenprojekt entscheidet über Maßhaltigkeit, Wandstärkeverteilung und Optik einer Glasflasche. Es ist der Schritt, in dem aus einer Anforderung ein reproduzierbares Produkt wird – und der Schritt, in dem die meisten Folgekosten angelegt werden.
Die Wahl zwischen IS-Form und Blas-Blas-Form, der Aufbau von Vorformling und Fertigform, die Kühlung und der Einbau in die Maschine bestimmen, was eine Form leisten kann und wie lange sie hält.
Die Werkzeugkosten sind keine Einzelposition, sondern das Ergebnis mehrerer Projektentscheidungen: Formverfahren, Kavitätenzahl, Werkstoff, Oberflächenqualität, Zeichnungsdetailtiefe und Zahl der Änderungsschleifen.
Aufwand, Vorlauf und Kosten eines Formenprojekts werden je nach Projekt kalkuliert. Maßgeblich sind Flaschengeometrie, Zielmenge, Toleranzen, Dekor und die Zahl der Bemusterungsrunden.
Warum das Formenprojekt den Projektverlauf bestimmt
Eine Glasflasche ist kein genormtes Massenprodukt, sondern das Ergebnis eines eigenen Werkzeugsatzes. Sobald eine Form gebaut ist, ist die Gestalt der Flasche festgelegt: Volumen, Schulterform, Halsgeometrie, Bodeneinsenkung und Wandstärkeverteilung folgen aus dieser Form. Deshalb ist das Formenprojekt nicht ein Arbeitsschritt unter vielen, sondern der Punkt, an dem ein Projekt seine endgültige Form annimmt.
Die wirtschaftliche Bedeutung ergibt sich aus der Vorlaufzeit. Ein Formenprojekt umfasst Konstruktion, Fertigung, Einbau, Inbetriebnahme und Bemusterung. Jeder dieser Schritte braucht Abstimmung, und jede Änderung an der Zeichnung nach Beginn der Formfertigung erzeugt zusätzliche Schleifen. Wer diese Kette früh und vollständig durchdenkt, verkürzt nicht nur die Zeit bis zur Serienreife, sondern senkt auch die Kosten, weil Korrekturen auf dem Papier deutlich günstiger sind als Korrekturen an der fertigen Form.
Der zweite Grund ist die Qualitätssicherung. Wandstärkeverteilung, Bodendruckfestigkeit und Maßhaltigkeit des Halses entstehen im Formgebungsprozess. Ist die Form falsch ausgelegt, lassen sich diese Eigenschaften später nicht mehr nachbessern. Für den Einkauf bedeutet das: Anforderungen an Festigkeit, Druckstabilität und Passgenauigkeit des Verschlusses müssen vor der Formfertigung im Lastenheft stehen, nicht danach.
Schließlich bindet das Formenprojekt Kapital und Lieferantenwahl. Eine eigene Form ist in der Regel an eine Produktionsstätte gebunden, und sie lohnt sich erst ab einer bestimmten Zielmenge. Für kleine Mengen ist die Nutzung einer vorhandenen Form aus einem Katalog wirtschaftlicher. Diese Weiche – eigene Form oder Katalogform – ist eine der ersten Entscheidungen im Projekt. Unsere RFQ-Checkliste für Glasflaschen führt sie an prominenter Stelle und verlangt eine klare Angabe zur Zielmenge.
IS-Form und Blas-Blas-Form: zwei Wege zur Flasche
In der industriellen Hohlglasfertigung dominieren zwei Verfahren, die sich in der Zahl und der Funktion der Formwerkzeuge unterscheiden. Beim Blas-Blas-Verfahren wird zunächst ein Vorformling erzeugt, indem ein Glasposten in die Vorform eingeblasen und dort vorgeformt wird. Anschließend wird dieser Vorformling in die Fertigform umgesetzt und dort zum fertigen Behälter ausgeblasen. Beide Schritte arbeiten mit Druckluft.
Beim Press-Blas-Verfahren, im IS-Kontext auch als IS-Form bezeichnet, wird der Vorformling dagegen nicht geblasen, sondern mit einem Pressstempel geformt. Dadurch lässt sich die Wandstärkeverteilung im oberen Bereich deutlich präziser steuern. Anschließend wird der gepresste Vorformling in der Fertigform zum fertigen Behälter ausgeblasen.
Für die Praxis ist der Unterschied wichtig, weil er über die Geometrie entscheidet. Breite Behälter mit ausgeprägter Schulter und definierter Wandstärke im Schulterbereich profitieren vom Press-Blas-Verfahren, weil der Pressstempel die Materialverteilung gezielt vorgibt. Schmale, hochgestreckte Flaschen mit kleinem Durchmesser und langem Hals sind dagegen häufig im Blas-Blas-Verfahren wirtschaftlicher, weil sich hier der Vorformling leichter strecken lässt.
Ein zweiter Unterschied liegt in der Oberflächenqualität. Zwischen Pressstempel und Glas entsteht eine Innenschicht, die noch nicht mit der Form in Berührung war. Das kann die innere Oberflächengüte beeinflussen – ein Aspekt, der bei Produkten mit hohen Anforderungen an die Innenreinheit relevant ist. Wer solche Anforderungen hat, sollte das Verfahren früh mit dem Hersteller abstimmen.
Für den Einkauf folgt daraus eine nüchterne Regel: Das Verfahren wird nicht frei gewählt, sondern folgt aus der Flaschengeometrie und dem Zielvolumen. Deshalb ist die Angabe «ISO-Form» oder «Blas-Blas» in einer Spezifikation selten sinnvoll – sinnvoll ist die Angabe der Maße und der Funktion, aus der der Hersteller das Verfahren ableitet. Lassen Sie sich die Verfahrenswahl begründen, statt sie vorzugeben. Ein Hersteller, der die Wahl erklären kann, hat das Projekt verstanden.
Der Aufbau einer Glasform: Vorformling, Fertigform und Kühlung
Ein Formensatz für die Hohlglasfertigung besteht aus mehreren Bauteilen, die zusammenwirken. Die Vorform nimmt den Glasposten auf und gibt ihm die innere Verteilung. Die Fertigform, häufig als Gussform oder Blasform bezeichnet, gibt dem Behälter seine äußere Gestalt einschließlich Hals und Boden. Der Boden oder Bodenstempel formt die Standfläche und die Bodeneinsenkung. Ergänzt wird der Satz durch Hals- und Mundstückwerkzeuge, die den späteren Halsfinish ausformen.
Der Hals ist dabei ein Sonderfall, weil er in der Regel bereits im Vorformschritt fertig ausgeformt wird. Deshalb ist das Halsfinish die konstruktiv kritischste Zone des gesamten Formensatzes. Hier entscheidet sich, ob der spätere Verschluss passt, ob er dicht schließt und ob er sich mit dem vorgesehenen Drehmoment öffnen lässt. Für den Einkauf heißt das: Die Verschlussentscheidung darf nicht nach der Formfertigung fallen. Wie eng diese Kopplung ist, beschreibt unsere Seite zu Verschlüssen und Kappen für Glasflaschen.
Die Kühlung ist der zweite kritische Punkt. Glas muss nach der Formgebung kontrolliert abkühlen, damit keine Spannungen entstehen, die später zu Bruch führen. Die Formen werden deshalb mit Kühlkanälen ausgestattet, durch die Luft oder Wasser geführt wird. Die Auslegung dieser Kanäle bestimmt die Standzeit der Form und die Qualität des Erzeugnisses. Eine Form mit ungünstiger Kühlung erzeugt Spannungen, Formfehler und höheren Ausschuss.
Die Kühlkanäle sind außerdem ein Wartungsthema. Sie können sich mit Ablagerungen zusetzen, wodurch die Kühlwirkung örtlich nachlässt. Für die Fertigung bedeutet das eine regelmäßige Reinigung und Prüfung. Für den Einkauf ist es ein Grund, die Wartungsstrategie des Herstellers zu erfragen, weil sie sich in der Lieferkonstanz niederschlägt.
Der dritte Baustein ist die Oberflächenausführung der Form. Die Innenfläche der Fertigform überträgt ihr Profil auf die Außenseite der Flasche. Das betrifft nicht nur die Rauheit – glatt oder strukturiert – sondern auch Reliefs, Prägunen und Vertiefungen, die als Designelement oder als Griffigkeit dienen. Jedes zusätzliche Detail erhöht den Aufwand bei der Formfertigung und ist damit kostenrelevant. Wer Dekorelemente in die Form legt, sollte das früh entscheiden, weil es die Konstruktion beeinflusst und nicht nachträglich ergänzt werden kann. Zur Abstimmung dieser Details siehe Glasfarbe und Dekor auswählen.
Projektphasen und ihre Kostenrelevanz im Überblick
Ein Formenprojekt läuft in klar abgrenzbaren Phasen ab, und jede Phase hat eigene Eingangsgrößen und eigene Kostenwirkungen. Die folgende Übersicht ordnet diese Phasen und benennt, welche Entscheidung jeweils den größten Hebel hat.
| Projektphase | Typische Tätigkeit | Wichtigste Eingangsgröße | Ergebnis |
|---|---|---|---|
| Anforderungsklärung | Volumen, Funktion, Füllgut und Toleranzen sammeln | Lastenheft des Abfüllers | vollständige Spezifikation |
| Machbarkeitsprüfung | Geometrie gegen Verfahren und Anlagentechnik prüfen | Flaschengeometrie, Zielmenge | Verfahrensempfehlung |
| Konstruktion und Zeichnung | Formenaufbau, Kühlung, Halsfinish und Toleranzen konstruieren | Maße, Verschluss, Normen | Freigabezeichnung |
| Formfertigung | Bauteile spanen, härten und zusammenbauen | Konstruktionsdaten, Werkstoff, Kavitätenzahl | einsatzfähiger Formensatz |
| Einbau und Inbetriebnahme | Form in die IS-Maschine einrichten und Prozess einstellen | Anlagentechnik, Kühlkreislauf | prozessfähige Anlage |
| Bemusterung | Muster ziehen, vermessen und dem Kunden vorstellen | Freigabezeichnung, Prüfplan | Muster und Messprotokoll |
| Freigabe und EMPB | Erstmusterprüfbericht erstellen und dokumentieren | Messwerte, Referenzmuster | Serienfreigabe |
| Serienanlauf und Betreuung | Prozess stabilisieren, Ausschuss bewerten | Fertigungserfahrung | stabile Serie |
| Änderung nach Freigabe | Form anpassen oder neu fertigen | Änderungsgrund und Umfang | neuer Formenstand |
Die Übersicht zeigt, dass die Kosten nicht gleichmäßig über das Projekt verteilt sind. Der größte Block liegt in der Formfertigung, aber der größte Hebel liegt in der Anforderungsklärung und der Konstruktion. Wer dort sorgfältig arbeitet, beeinflusst die übrigen Phasen mit – und der Aufwand dafür ist im Vergleich zu einer späteren Änderung gering.
Für die interne Organisation folgt daraus eine Empfehlung: Behandeln Sie die Freigabezeichnung als verbindliches Dokument, das von Einkauf, Technik und Qualitätssicherung gemeinsam geprüft und unterzeichnet wird. Eine Zeichnung, die nur im technischen Bereich bekannt ist, führt in der Beschaffung zu Missverständnissen, die sich erst in der Bemusterung zeigen – also zu einem Zeitpunkt, an dem eine Korrektur bereits Geld kostet.
Maße, Toleranzen und Zeichnung: warum die Zeichnung das Projekt steuert
Die technische Zeichnung ist im Formenprojekt das zentrale Steuerdokument. Sie legt Volumen, Höhe, Durchmesser, Halsgeometrie, Wandstärkenbereiche und Toleranzen fest. Jede Angabe darin hat eine fertigungstechnische Konsequenz, und jede fehlende Angabe wird auf der Werkbank entschieden – ohne dass der Einkauf davon erfährt.
Am deutlichsten wird das bei den Maßen. Eine Höhenangabe ist nicht einfach eine Zahl, sondern ein Nennmaß mit einer zulässigen Abweichung. Ohne Angabe der Toleranz entscheidet der Hersteller, welche Abweichung er für vertretbar hält. Das Ergebnis kann für die Abfüllanlage unbrauchbar sein, obwohl die Flasche «richtig» aussieht. Für Füllstand, Etikettlage, Kästen und Paletten ist die Höhentoleranz eine kritische Größe.
Der zweite Punkt betrifft die Bezugspunkte. Eine Zeichnung muss angeben, von wo aus gemessen wird: von der Standfläche, von der Schulter, von der Mündung. Ohne diese Festlegung sind Maße nicht eindeutig, und zwei Messungen am gleichen Teil können zu unterschiedlichen Ergebnissen führen. Das ist eine der häufigsten Ursachen für Diskussionen zwischen Abfüller und Glaslieferant.
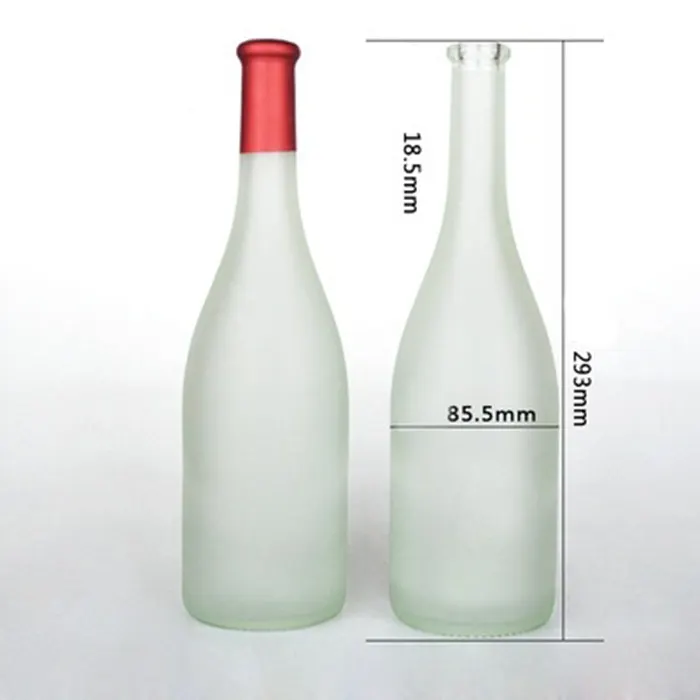
Die abgebildete Zeichnung einer Flasche mit 293 mm Höhe zeigt beispielhaft, wie ein solches Dokument aufgebaut ist: eine Hauptansicht mit den wesentlichen Maßen, ergänzende Schnitte für Hals, Schulter und Boden sowie eine Tabelle mit den zugehörigen Nennmaßen und Toleranzen. Wichtig ist dabei nicht die einzelne Zahl, sondern die Vollständigkeit: Höhe, größter Durchmesser, Mündungsdurchmesser, Halsfinish, Wandstärke im Körper und Gewicht. Erst wenn alle diese Angaben vorliegen, kann ein Hersteller verbindlich kalkulieren.
Der dritte Punkt ist das Gewicht. Die Wandstärke bestimmt, wie viel Glas eine Flasche hat, und das Gewicht beeinflusst Festigkeit, Wärmehaushalt im Kühlprozess und Frachtkosten gleichermaßen. Eine zu dünne Wand spart Material, kann aber die Druckfestigkeit und die Stabilität in der Abfülllinie senken. Eine zu dicke Wand erhöht Gewicht und Energiebedarf. Deshalb ist das Gewicht keine Nebenbemerkung auf der Zeichnung, sondern ein Konstruktionsziel.
Schließlich die Normbezüge. Für Halsfinish und Mundstück gibt es etablierte Standards im DACH-Raum. Wer eine Norm angibt, reduziert die Zahl der möglichen Verschlüsse und erhöht die Wahrscheinlichkeit, dass ein passender Verschluss verfügbar ist. Wer eine Sonderkonstruktion wünscht, sollte sie ausdrücklich als solche kennzeichnen, weil sie zusätzlichen Konstruktions- und Prüfaufwand auslöst. Klären Sie in diesem Fall früh, welcher Verschlusslieferant die gewünschte Geometrie abbilden kann.
Einbau in die IS-Maschine und Inbetriebnahme
Nach der Fertigung wird der Formensatz in die IS-Maschine eingebaut. Dieser Schritt wird häufig als Routinetätigkeit betrachtet, ist aber ein eigener Projektabschnitt mit eigenen Risiken. Die Form muss zur Teilung, zur Schließmechanik und zum Kühlsystem der Anlage passen. Passt sie nicht, sind Anpassungen erforderlich, die Zeit und Geld kosten.
Der Einbau hat außerdem eine kapazitive Seite. Während der Einrichtung steht die Anlage für die Serienproduktion nicht zur Verfügung. Dieser Stillstand ist Teil des Projektaufwands und muss bei der Terminplanung berücksichtigt werden. Wenn zum gleichen Zeitpunkt andere Aufträge auf derselben Anlage laufen, entsteht ein Konflikt, der sich nur über eine frühzeitige Einplanung lösen lässt.
Nach dem Einbau folgt die Prozessoptimierung. Temperaturprofil, Druckverlauf, Taktzeit und Kühlung müssen so eingestellt werden, dass Ausschuss und Maßstreuung gering bleiben. Diese Phase ist erfahrungsabhängig, und ihre Dauer schwankt mit der Komplexität der Flasche. Einfache zylindrische Formate laufen schnell stabil, komplexe Geometrien mit ausgeprägter Schulter und engen Toleranzen brauchen länger.
Für den Einkauf sind daraus zwei Konsequenzen wichtig. Erstens: Fragen Sie nicht nur nach dem Formenpreis, sondern auch nach der Zeit bis zum stabilen Serienprozess. Zweitens: Vereinbaren Sie verbindlich, wer die Einricht- und Optimierungskosten trägt und wann der Serienanlauf als abgeschlossen gilt. Ohne diese Vereinbarung entsteht Streit genau dann, wenn die Ware gebraucht wird. Wie ein Projekt über mehrere Standorte hinweg abgewickelt wird, beschreibt unsere Seite zum Partnerwerk-Netzwerk.
Werkzeuglebensdauer und ihre Einflussgrößen
Ein Formensatz ist ein Verschleißwerkzeug. Er arbeitet unter hoher Temperatur, unter mechanischer Belastung und in ständigem Kontakt mit heißem Glas. Die Lebensdauer ist deshalb keine feste Größe, sondern das Ergebnis mehrerer Faktoren, die teils beim Hersteller, teils beim Abfüller liegen.
Der erste Faktor ist der Werkstoff der Form. Für Hohlglasformen werden in der Regel Gusseisen oder Sonderlegierungen eingesetzt, deren Eigenschaften bei hoher Temperatur möglichst stabil bleiben. Die Werkstoffwahl beeinflusst Anschaffungskosten und Standzeit gleichermaßen. Ein hochwertigerer Werkstoff kostet mehr in der Fertigung und hält länger im Betrieb – die Abwägung ist projektabhängig.
Der zweite Faktor ist die Oberflächenbehandlung. Formen werden gehärtet oder beschichtet, um den Verschleiß zu reduzieren. Diese Behandlung verlängert die Standzeit erheblich, muss aber zum Werkstoff und zum Prozess passen. Falsch gewählte Behandlungen können die Oberfläche schädigen und die Lebensdauer sogar verkürzen.
Der dritte Faktor ist die Kühlung. Eine Form, die zu heiß läuft, verschleißt schneller und erzeugt mehr Ausschuss. Eine Form, die zu kalt läuft, führt zu Oberflächenfehlern und zu Spannungen im Glas. Die richtige Balance wird bei der Inbetriebnahme eingestellt und muss im Serienbetrieb überwacht werden. Die Prozessführung ist damit ein direkter Einflussfaktor auf die Werkzeuglebensdauer – ein Punkt, der bei Preisverhandlungen regelmäßig vergessen wird.
Der vierte Faktor ist die Pflege. Regelmäßige Reinigung der Kühlkanäle, Überprüfung der Dichtflächen und Nacharbeit der Formflächen verlängern die Standzeit. Nachlässige Pflege verkürzt sie und erhöht den Ausschuss. In einem Rahmenvertrag sollte deshalb festgehalten werden, wie mit Nacharbeit und Ersatzbauteilen umgegangen wird – welche Bauteile einzeln ersetzt werden können und welche eine Neuanfertigung erfordern.
Der fünfte Faktor ist die Zielmenge. Ein Formensatz, der für eine kleine Serie gebaut wurde, ist anders ausgelegt als ein Satz für eine langlaufende Produktion. Über lange Zeiträume amortisiert sich ein höherwertiger Werkstoff über die Standzeit. Bei kleineren Mengen ist das nicht der Fall. Deshalb ist die Zielmenge nicht nur eine Preis-, sondern auch eine Werkzeugfrage.
Welche Faktoren die Werkzeugkosten bestimmen
Bei Werkzeugkosten handelt es sich um einen Sammelbegriff für mehrere Positionen, die aus sehr unterschiedlichen Quellen stammen. Wer die Kosten beeinflussen will, muss wissen, welche Position von welcher Entscheidung abhängt. Eine pauschale Angabe lässt sich nicht treffen, weil sie je nach Projekt erheblich schwankt.
Die Geometrie der Flasche ist der stärkste Faktor. Eine einfache zylindrische Form ist deutlich aufwandsärmer als eine Flasche mit ausgeprägter Schulter, konkavem Boden, definierter Wandstärkeverteilung und komplexem Halsfinish. Jede zusätzliche Kontur bedeutet mehr Konstruktions- und Fertigungsaufwand.
Die Zahl der Kavitäten wirkt direkt multiplikativ. Wer mehr Behälter pro Takt fertigen will, benötigt mehr Formnester, und damit mehr Bauteile im Formensatz. Das erhöht die Anschaffungskosten, senkt aber den Fertigungsaufwand pro Stück. Die optimale Zahl hängt von Zielmenge und Anlagentechnik ab und wird projektbezogen bestimmt.
Der Werkstoff und die Oberflächenbehandlung beeinflussen sowohl den Anschaffungs- als auch den Lebenszyklusaufwand. Hochwertigere Werkstoffe und Behandlungen kosten in der Fertigung mehr und reduzieren die laufenden Kosten. Hier ist eine Lebenszyklusbetrachtung sinnvoll statt einer reinen Anschaffungsbetrachtung. Ein Faktor, der häufig übersehen wird, ist die Oberflächenqualität der Form selbst: Eine polierte Formfläche für hochwertige Optik verlangt mehr Bearbeitungszeit als eine matte Standardoberfläche.
Hinzu kommen die Zeichnungsdetailtiefe und der Umfang der Bemusterung. Ein Projekt mit klarer, vollständiger Zeichnung und einer einzigen Bemusterungsrunde kostet weniger als ein Projekt, bei dem die Anforderungen schrittweise entstehen. Jede zusätzliche Runde bedeutet Muster, Messung, Bewertung und – falls erforderlich – Nacharbeit an der Form.
Schließlich die Frage der Werkzeuginhaberschaft. In der Praxis gibt es zwei Modelle: Der Kunde finanziert die Form und sie bleibt sein Eigentum, oder der Hersteller finanziert sie und rechnet sie über die Stückpreise ab. Beide Modelle haben Vor- und Nachteile. Eigentum gibt Unabhängigkeit, bindet aber Kapital. Umlage über Stückpreise senkt die Anfangsinvestition und bindet an den Lieferanten. Klären Sie dieses Modell vor der Auftragserteilung, weil es die gesamte Kostenstruktur verändert. Für die Vorbereitung eignet sich unsere Beschaffungs-Checkliste für Glasverpackung.
Bemusterung, Erstmusterprüfbericht und Freigabe
Die Bemusterung ist der Moment, in dem die Konstruktion gegen die Realität geprüft wird. Aus der IS-Maschine kommen reale Behälter, die vermessen, gefüllt, verschlossen und beurteilt werden. Erst hier zeigt sich, ob die Zeichnung vollständig war und ob die Prozessparameter stabil sind.
Ein belastbarer Musterumfang geht über eine Sichtprüfung hinaus. Er umfasst Maßprüfungen an mehreren Stellen, die Bewertung der Wandstärkeverteilung, eine Prüfung der Halspassung mit dem vorgesehenen Verschluss und – bei druckhaltenden Produkten – eine Druck- oder Fallprüfung. Je nach Füllgut kommen Dichtheitsprüfungen und Prüfungen zur Lichtdurchlässigkeit hinzu.
Der Erstmusterprüfbericht fasst die Ergebnisse zusammen und wird zur Grundlage der Serienfreigabe. Er sollte die Nennmaße, die gemessenen Werte, die zulässigen Toleranzen und die festgestellten Abweichungen enthalten. Zusätzlich gehören ein Referenzmuster und – bei farbigen Flaschen – eine Farbreferenz dazu. Der EMPB ist damit kein Formalakt, sondern das Bezugsdokument für die Wareneingangsprüfung. Wie Muster und Erstmuster systematisch aufgesetzt werden, beschreibt unsere Seite zu Mustern und Erstmustern für Glasflaschen.
Ein häufiger Fehler ist die Freigabe ohne dokumentierte Abweichungen. In der Praxis wird fast jede erste Form Abweichungen zeigen, und das ist normal. Entscheidend ist, ob diese Abweichungen akzeptiert sind und ob sie im EMPB festgehalten werden. Eine mündliche Akzeptanz führt später zu Streit, weil sie nicht nachweisbar ist.
Für den Einkauf empfiehlt sich zusätzlich eine Bewertung des Projektablaufs selbst. Wie schnell wurden Rückfragen beantwortet? Wie vollständig waren die Messprotokolle? Wurde ein Änderungswunsch transparent kalkuliert? Diese Beobachtungen sind für die Lieferantenbewertung oft aussagekräftiger als der Werkzeugpreis, weil sie die Zusammenarbeit über mehrere Jahre prägen.
Änderungen nach der Freigabe: was sie kosten
Änderungen nach der Serienfreigabe sind in keinem Formenprojekt vollständig vermeidbar, aber ihr Umfang lässt sich beeinflussen. Entscheidend ist, welche Bauteile betroffen sind und ob eine Nacharbeit möglich ist oder eine Neuanfertigung erforderlich wird.
Änderungen an der Oberfläche der Fertigform – etwa das Hinzufügen eines Reliefs – sind in der Regel durch Nacharbeit möglich, wenn die Form noch genügend Materialreserve hat. Änderungen an der Wandstärkeverteilung oder am Halsfinish betreffen dagegen die Kerngeometrie und erfordern häufig neue Bauteile. Solche Änderungen sind deutlich aufwendiger.
Der zweite Kostenfaktor ist der Zeitpunkt. Eine Änderung vor der Formfertigung kostet eine Zeichnungsrevision. Eine Änderung nach der Formfertigung kostet zusätzlich Formenarbeit. Eine Änderung nach dem Serienanlauf kostet zusätzlich Stillstand, Ausschuss und möglicherweise eine Neubemusterung. Die Kosten steigen also mit jeder Phase, in der die Änderung entsteht.
Daraus folgt eine praktische Empfehlung für die Projektorganisation: Legen Sie einen festen Zeitpunkt fest, bis zu dem Änderungen ohne Zusatzaufwand möglich sind, und einen Zeitpunkt, ab dem jede Änderung gesondert beauftragt wird. Diese klare Grenze verhindert schleichende Erweiterungen des Projektumfangs, die am Ende niemand mehr überblickt. Sie schützt beide Seiten: den Abfüller vor unerwarteten Kosten und den Hersteller vor unbezahlter Mehrarbeit.
Anfrage und Lastenheft für ein Formenprojekt
Eine Anfrage für ein Formenprojekt wird dann belastbar, wenn sie ein Lastenheft enthält und nicht nur ein Bild. Das Lastenheft beschreibt, was das Produkt leisten muss. Ein Bild beschreibt nur, wie es aussehen soll. Diese Unterscheidung ist der wichtigste Hebel im gesamten Projekt, weil aus dem Lastenheft die Verfahrens- und Werkzeugentscheidungen entstehen.
Inhaltlich gehören in ein solches Lastenheft: Volumen und Füllstand, Höhe und Durchmesser mit Toleranzen, Halsfinish und vorgesehener Verschluss, Füllgut und Abfülltemperatur, Anforderungen an Druckfestigkeit und Wandstärke, geplante Abfüllgeschwindigkeit, Reinigungsverfahren und – für Mehrweg – die Zahl der geplanten Umläufe. Ergänzend sind Angaben zu Etikettierung und Dekor hilfreich, weil sie die Oberflächengestaltung beeinflussen.
Benennen Sie außerdem die Zielmenge je Bestellung und je Jahr. Aus dieser Zahl leitet sich ab, ob eine eigene Form sinnvoll ist, wie viele Kavitäten ausgelegt werden und welcher Werkstoff sich amortisiert. Eine Anfrage ohne Mengenangabe führt zwangsläufig zu einem unverbindlichen Angebot.
Für die Angebotsbewertung empfiehlt sich ein Vergleich über mehrere Dimensionen statt über den Werkzeugpreis allein: Werkzeugkosten, Stückpreis bei Serienabruf, Lieferzeit bis zum Serienanlauf, Zahl der enthaltenen Bemusterungsrunden, Konditionen für Nacharbeit und Ersatzbauteile sowie das Modell der Werkzeuginhaberschaft. Erst in dieser Gesamtschau wird erkennbar, welches Angebot über die Projektlaufzeit wirtschaftlich ist. Werkzeugkosten, Vorlauf und Konditionen werden je nach Projekt individuell kalkuliert – bitte nennen Sie Geometrie, Zielmenge und Anforderungen, damit eine belastbare Kalkulation möglich ist.
Häufige Fragen
Wann lohnt sich eine eigene Form, wann eine Katalogform?
Eine eigene Form lohnt sich, wenn die Zielmenge ausreicht, um den Werkzeugaufwand zu amortisieren, und wenn die Anforderungen an Maße oder Optik von Katalogware abweichen. Für kleine Mengen, Markttests oder Standardanwendungen ist die Nutzung vorhandener Formen wirtschaftlicher. Maßgeblich sind Zielmenge, Toleranzanforderungen und der Grad der Differenzierung vom Wettbewerb.
Was unterscheidet Press-Blas-Form und Blas-Blas-Form?
Beim Press-Blas-Verfahren wird der Vorformling mit einem Pressstempel geformt und mit dem Pressverfahren in die Fertigform überführt. Beim Blas-Blas-Verfahren wird der Vorformling geblasen. Das Press-Blas-Verfahren erlaubt eine präzisere Steuerung der Wandstärkeverteilung, das Blas-Blas-Verfahren ist bei schmalen, hochgezogenen Formaten häufig wirtschaftlicher. Die Wahl folgt aus der Geometrie.
Welche Angaben brauche ich für eine belastbare Angebotsanfrage?
Erforderlich sind Volumen, Höhe und Durchmesser mit Toleranzen, Halsfinish und vorgesehener Verschluss, Füllgut, Anforderungen an Festigkeit und Wandstärke, geplante Abfüllung und Reinigung sowie die Zielmenge je Bestellung und Jahr. Ergänzend helfen Angaben zu Dekor, Etikett und Mehrwegnutzung. Ohne Mengenangabe bleibt jedes Angebot unverbindlich.
Wie lange hält ein Formensatz und wovon hängt das ab?
Die Standzeit hängt vom Werkstoff, von der Oberflächenbehandlung, von der Kühlung und von der Pflege ab. Auch die gefahrene Zielmenge und die Prozessführung beeinflussen den Verschleiß. Eine allgemeine Angabe in Stückzahlen lässt sich deshalb nicht treffen. Vereinbaren Sie stattdessen Kriterien für die Nacharbeit und den Ersatz einzelner Bauteile.
Was passiert, wenn nach der Freigabe eine Änderung nötig wird?
Der Aufwand hängt davon ab, welche Bauteile betroffen sind und in welcher Phase die Änderung entsteht. Oberflächenänderungen sind oft durch Nacharbeit möglich, Änderungen an Wandstärke oder Halsfinish betreffen die Kerngeometrie und erfordern meist neue Bauteile. Nach dem Serienanlauf kommen Stillstand und Neubemusterung hinzu. Legen Sie deshalb einen Stichtag für kostenfreie Änderungen fest.
Was kostet ein Formenprojekt insgesamt?
Werkzeugkosten, Vorlauf und Konditionen werden je nach Projekt individuell kalkuliert. Maßgeblich sind Flaschengeometrie, Zahl der Kavitäten, Werkstoff, Oberflächenqualität, Zeichnungsdetailtiefe und Zahl der Bemusterungsrunden sowie das Modell der Werkzeuginhaberschaft. Bitte nennen Sie Geometrie, Zielmenge, Toleranzen und Dekor, damit eine belastbare Kalkulation möglich ist.
Verwandte Bereiche
- Geschenkverpackung und Sondereditionen
- Halsfinish und Gewindenormen
- Kosmetikgläser und Tiegel im Großhandel
- Lohnabfüllung und Private Label für Glas
- Flakons für Naturkosmetik und Heilerde
- Gläser für Tomatenprodukte und Pesto
- Flaschen für Milchalternativen und Haferdrinks
- Leichtglas und Gewichtsoptimierung
- Reinigungsmittel- und Haushaltsflaschen
- Spa- und Badezusatzgläser
- Lagerung und Kommissionierung von Glas
- Isotonische und Elektrolytgetränkeflaschen
- Aromen- und Lebensmittelzusatzflaschen
- Schwarzkümmelöl- und Heilölflaschen
- Gebinde für Backdekor und Streusel
- Hochzeits- und Eventgläser
- UV-Digitaldruck und Glasdirektdruck
- Qualitätsvereinbarung und Liefervertrag