Ideas clave
- El espesor de pared no es una cifra única, sino una distribución: dos envases del mismo formato y el mismo peso pueden comportarse de forma muy distinta en la línea si el vidrio está repartido de otra manera entre cuerpo, hombro, talón y fondo.
- La resistencia a la presión interna, al impacto, a la caída, al choque térmico y a la carga vertical son propiedades independientes entre sí. Cada una se mide con un ensayo distinto y en unidades distintas; mejorar una no garantiza las demás.
- El aligeramiento reduce peso, consumo de energía y coste logístico, pero estrecha el margen frente a los defectos superficiales. El equilibrio entre ambas partes de la balanza se decide según el proyecto, con muestras físicas y pruebas de llenado en mano.
Qué mide realmente el espesor de pared y por qué no basta con un número
Cuando un comprador pregunta por el espesor de pared de una botella o de un tarro de vidrio, espera una cifra: dos milímetros, tres, cuatro. La respuesta honesta es que esa cifra no existe como valor único. El vidrio hueco se conforma soplando una gota de material fundido dentro de un molde, y el resultado es una pared cuya sección varía de forma continua a lo largo de toda la pieza: es más gruesa en el talón y el fondo, más fina en la zona media del cuerpo, y vuelve a cambiar en el hombro y en el cuello.
Lo que se especifica en un pliego técnico, por tanto, no es «el espesor», sino un espesor mínimo en puntos definidos. Se fijan varios puntos de medida —cuerpo a distintas alturas, hombro, talón, fondo— y para cada uno se declara un mínimo admisible. La pieza puede tener zonas bastante más gruesas que ese mínimo y seguir siendo conforme; lo que no puede es bajar del valor declarado en ninguno de los puntos acordados.
Hay una razón física para que el espesor importe tanto. La tensión que soporta la pared cuando hay presión dentro del envase crece con el diámetro y disminuye con el espesor: a igualdad de diámetro, duplicar el espesor reduce a la mitad la tensión en la pared. Por eso un envase ancho y esbelto se comporta de forma muy distinta a uno pequeño con el mismo espesor, y por eso los formatos grandes con presión interna exigen más material donde la geometría concentra el esfuerzo.
Pero el espesor explica solo una parte de la resistencia. El vidrio es un material frágil: no se deforma antes de romper, no avisa. Su rotura real casi nunca empieza en el interior del material, sino en una microfisura de la superficie, que actúa como punto de partida de la grieta. De ahí que dos envases con el mismo espesor mínimo puedan romper a cargas muy diferentes si su superficie, su recocido o su recubrimiento no son equivalentes.
Espesor de pared, hombro y fondo: tres zonas, tres comportamientos distintos
Un envase de vidrio se puede dividir en cuatro zonas funcionales, y cada una trabaja contra un esfuerzo diferente. Entender qué hace cada zona evita discusiones estériles sobre «el espesor» y permite pedir exactamente lo que el proyecto necesita.
El fondo es la zona de mayor espesor de la pieza. Soporta la carga vertical de las pilas de palé y de las propias botellas en la línea, resiste el golpe de asentamiento en la cinta y, en formatos de vino y espumoso, aloja el culo cóncavo que ayuda a repartir la presión interna. Un fondo demasiado delgado se deforma bajo carga; uno excesivamente grueso, en cambio, introduce un problema distinto: la masa de vidrio tarda más en enfriarse, y una diferencia de temperatura grande entre fondo y pared es una causa clásica de grieta de recocido.
El talón, esa franja curva donde el fondo se encuentra con el cuerpo, es el punto que más sufre los impactos. Es también la zona donde el material se reparte peor, porque el vidrio debe recorrer la esquina del molde. Muchos envases que «rompen por abajo sin motivo aparente» están rompiendo por un talón con espesor por debajo del mínimo o con una grieta superficial previa.
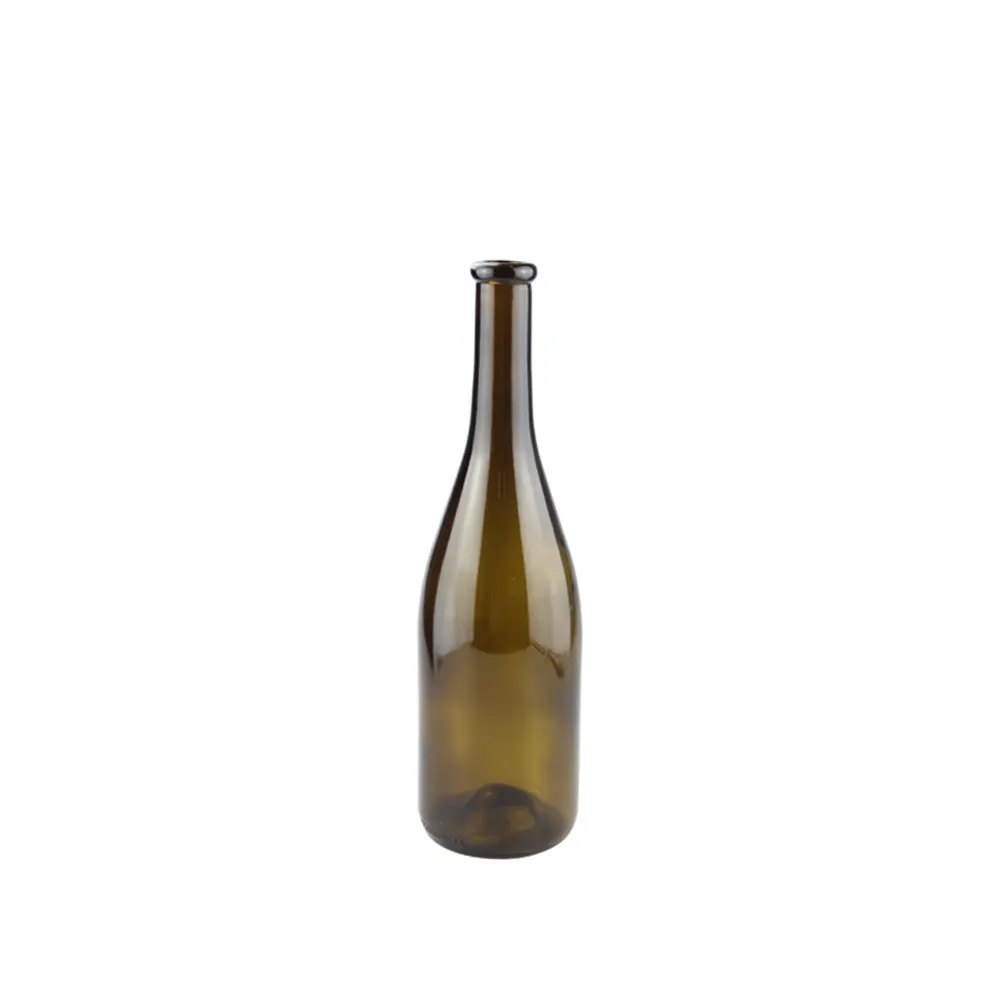
El hombro es la zona de transición entre el cuerpo cilíndrico y el cuello, y es donde la geometría obliga al esfuerzo a concentrarse. En bebidas con gas es el punto crítico: la presión empuja contra una superficie curva que además suele ser la más delgada de la pieza. Y el cuello y la boca trabajan por rigidez geométrica más que por masa: aunque tengan poco espesor, el anillo de la boca es muy rígido, y precisamente por eso cualquier desviación ahí se traduce en problemas de cierre y no en roturas.
La consecuencia práctica es que un envase puede ser perfectamente conforme en peso y en capacidad y, aun así, fallar en un punto concreto. Por eso el control serio no se hace sobre el envase en general, sino por zonas.
Reparto del vidrio y defectos de espesor: delgado por un lado, grueso por el otro
En la fabricación de vidrio hueco, el reparto del material se decide en dos momentos: cuando la gota cae en el molde de desbaste y cuando se sopla contra el molde de acabado. Si la gota no llega a la temperatura adecuada, si el peso no corresponde al del molde o si la máquina no está bien ajustada, el vidrio se desplaza hacia un lado y aparece una pieza descompensada: una pared gruesa y la opuesta delgada, con el mismo peso total que una pieza correcta. Pesar el envase no detecta este defecto.
Los defectos de reparto tienen consecuencias que van más allá de la resistencia mecánica. Una zona delgada no solo aguanta menos: también se enfría y se calienta más rápido, de modo que responde peor al choque térmico y acumula más fatiga en cada ciclo de lavado. En un envase decorado, además, una pared irregular produce un efecto de lente que deforma el aspecto del producto y arruina la percepción de calidad.
Junto al reparto irregular aparecen otros defectos que comparten protagonismo en las reclamaciones del sector: burbujas y ampollas cerradas en el seno del vidrio, inclusiones minerales o refractarias que actúan como concentradores de tensión, cordones de vidrio de composición distinta que crean líneas de debilidad, y las clásicas grietas de recocido, que no se ven a simple vista y aparecen semanas después en el almacén del cliente.
La forma de atacar todo esto es doble. En fábrica, mediante inspección automática por cámaras y control en línea del reparto, complementada con el corte de muestras por cavidad. Y en el pedido, exigiendo que el envase lleve marca de molde y de cavidad: si aparece una racha de roturas, esa marca es la única forma de saber si el problema es general o de una cavidad concreta, y de aislar el lote afectado sin bloquear toda la producción.
Resistencia a la presión interna: el caso de las bebidas carbónicas y los espumosos
La presión interna es el esfuerzo mejor conocido del envase de vidrio y, a la vez, el que más exige al diseño. Un refresco o un agua con gas a temperatura de bodega soporta una presión moderada, pero esa presión sube con la temperatura y el caso de diseño real no es la línea de llenado, sino el contenedor a pleno sol en verano. Un envase validado a 20 °C puede quedar fuera de margen a 45 °C.
Los espumosos y el cava trabajan en otra liga: la presión de servicio es varias veces la de un refresco, y eso se traduce en paredes más gruesas, fondos más macizos, geometrías pensadas para repartir el esfuerzo y, en muchos casos, vidrio de mayor peso. Por eso los formatos de espumoso no son intercambiables con los de vino tranquilo aunque compartan capacidad.
El diseño se valida con ensayos de presión: se somete una muestra a presión hidráulica creciente hasta la rotura, y se registra tanto la presión de rotura como la dispersión dentro del lote. También se realizan pruebas de presión sostenida para comprobar que el envase no cede con el tiempo. El punto de partida más frecuente de la rotura es el hombro y la transición hacia el cuello, justo donde el espesor suele ser menor y la curvatura concentra el esfuerzo.
Conviene recordar que la presión interna es un esfuerzo distribuido y continuo, y que por eso se comporta de forma muy distinta a un golpe: un envase puede aguantar perfectamente la presión de un refresco durante toda su vida útil y romper al caer desde medio metro. Son dos mecanismos diferentes y se validan por separado. Quien proyecta bebidas con gas encuentra en las botellas de agua con gas para gran consumo el punto de partida habitual para fijar formatos y cierres.
Resistencia al impacto y a la caída: del golpe en la línea al golpe en el transporte
La segunda familia de esfuerzos es la del impacto. Aparece en tres momentos distintos: durante el llenado, cuando las botellas chocan entre sí y contra las guías; durante el paletizado y la carga; y durante la manipulación en destino, en manos del distribuidor o del consumidor final. Cada uno de esos momentos tiene una energía y una zona de golpe diferentes.
La forma de medirlo es la prueba de caída: se dejan caer unidades desde una altura definida sobre una superficie rígida, en distintas orientaciones, y se registra a qué altura aparece la primera rotura y por dónde empieza la grieta. Complementariamente se usan ensayos de impacto lateral, que reproducen el golpe contra las guías de la línea y el choque entre envases en la cinta.
El resultado depende menos del espesor medio que del estado de la superficie. El vidrio recién conformado tiene una resistencia mecánica alta; lo que la degrada son las microfisuras que se generan al rozar con otros envases, con el cartón o con las guías metálicas. De ahí la importancia de los tratamientos de superficie que se aplican al salir del túnel de recocido: un recubrimiento en caliente a base de óxidos metálicos que sella la superficie, y un recubrimiento en frío que actúa como lubricante y reduce la fricción entre envases. Un envase sin estos tratamientos, o con ellos mal aplicados, puede tener el mismo espesor que otro y romper a la mitad de altura.
Hay un aspecto que el comprador suele pasar por alto: la resistencia al impacto no solo se juzga por «si rompe o no rompe», sino por cómo rompe. Un vidrio recocido se parte en fragmentos grandes y afilados; un vidrio templado se desmenuza en fragmentos pequeños y menos cortantes. Para envases reutilizables, para hostelería y para cualquier aplicación en la que el envase vaya a estar cerca de personas, esa diferencia de fragmentación forma parte del pliego y no es un detalle estético.
Choque térmico y lavavajillas: la fatiga térmica que abre una grieta
El tercer esfuerzo, y el más silencioso, es el térmico. Cuando un envase de vidrio pasa bruscamente de una temperatura a otra, la superficie y el interior no se contraen ni se dilatan al mismo ritmo. Esa diferencia genera tensiones, y si superan la resistencia de la superficie, aparece una grieta que suele empezar en el borde o en una zona de poco espesor.
Cada tipo de vidrio tiene una diferencia de temperatura admisible. El vidrio recocido, que es el habitual en botellas y tarros, soporta saltos moderados; el vidrio templado resiste saltos mucho mayores, pero cuesta más, limita geometrías y no siempre está disponible para todas las formas. Los ensayos consisten en someter el envase a un salto térmico controlado entre dos baños y comprobar en qué punto aparece la rotura.
El escenario real más exigente es el lavado. Un lavavajillas industrial trabaja con agua muy caliente, detergente alcalino y un secado rápido; el envase recibe el golpe térmico decenas o cientos de veces a lo largo de su vida, y cada ciclo añade microfisuras a la superficie. El resultado no es una rotura inmediata, sino una fatiga acumulada: el envase que aguanta perfectamente el primer lavado puede fallar al vigésimo.
A esto se suma el ataque químico. Los detergentes alcalinos y el calor atacan la superficie del vidrio y le hacen perder brillo, un fenómeno que en el sector se aprecia como una irisación o un velo permanente. Junto al aspecto, el ataque reduce la resistencia superficial y acelera la aparición de grietas.
Por eso, cuando un proyecto contempla reutilización o lavado mecánico, el pliego debe declararlo desde el principio. Un envase destinado a un solo uso puede ser perfectamente válido y no servir para un ciclo de retorno. En tarros de conserva con cierre de rosca, por ejemplo, los formatos de boca Twist-Off y sus variantes de diámetro grande, como el acabado TO-82, plantean exigencias térmicas concretas en la pasteurización y el enfriamiento posterior. Todo esto se decide caso por caso y se confirma con muestras; en paralelo, el conjunto de factores que afectan al comportamiento del envase cerrado se recoge en las notas sobre seguridad y estabilidad de los envases de vidrio.
Aligeramiento frente a resistencia mecánica: el equilibrio que fija el peso del envase
El peso del envase es una de las decisiones con más impacto en el coste total y en la huella ambiental del proyecto. Durante décadas, la evolución del sector ha ido en una dirección clara: fabricar el mismo formato con menos vidrio. Las reducciones típicas en formatos de gran consumo son notables, y se consiguen sin cambiar la capacidad nominal ni las cotas principales.
Las ventajas del aligeramiento son acumulativas. Menos vidrio significa menos materia prima fundida y menos energía de horno; menos peso por unidad significa menos carga en cada palé, más unidades por contenedor y menos coste de flete, con una reducción directa de las emisiones asociadas al transporte. En un proyecto que se aprovisiona de forma recurrente, esa diferencia se convierte en una partida relevante del coste unitario puesto en destino.
La contrapartida es que el margen se estrecha. Un envase pesado tolera mejor los defectos: una microfisura superficial, un reparto ligeramente irregular o un pequeño golpe en el talón se absorben sin consecuencia. En un envase aligerado, esos mismos defectos pasan a ser críticos, porque hay menos material para frenar la propagación de la grieta. El aligeramiento no consiste, por tanto, en adelgazar la pared de forma uniforme, sino en rediseñar el reparto: reforzar el talón y el hombro, ajustar la geometría del fondo, introducir nervios o anillos que aumentan la rigidez sin añadir masa y mejorar los recubrimientos superficiales.
Hay además un límite que no se puede saltar. Los envases reutilizables —botellas de agua de retorno, formatos de hostelería, vidrio de gran consumo que se lava y se vuelve a llenar— necesitan aguantar muchos ciclos de manipulación, lavado y presión, y por eso suelen pesar más que sus equivalentes de un solo uso. En ese caso, aligerar por debajo de cierto punto no ahorra dinero: lo traslada al capítulo de roturas y de reposición.
La conclusión práctica es que no existe un peso «mejor» en abstracto. Un envase puede ser excelente para un producto tranquilo de un solo uso y no servir para un retornable con gas. La decisión se toma según el proyecto, comparando el coste total —incluido el coeficiente de rotura y las pérdidas de línea— con los objetivos de sostenibilidad. Los criterios detallados de esa comparación se desarrollan en el apartado de vidrio ligero y optimización de peso.
Métodos de medición y control del espesor: del laboratorio a la línea
Medir el espesor parece sencillo y no lo es. Como la pieza es curva, cerrada y translúcida, no se puede acceder con un instrumento mecánico a la mayoría de los puntos. El sector trabaja con una combinación de métodos, cada uno con su alcance y sus límites.
Los métodos no destructivos son los que permiten inspeccionar piezas que van a venderse. Se basan en hacer pasar un haz de luz o un campo electromagnético a través de la pared y deducir el espesor de la respuesta; también existen medidores de contacto que aprovechan la conductividad del vidrio caliente. Son rápidos, permiten medir muchos puntos por pieza y son la herramienta habitual del control en línea y de la verificación en recepción. Su límite es la precisión absoluta: sirven muy bien para comparar y para detectar tendencias, y algo menos para certificar un valor exacto.
Los métodos destructivos son los de referencia. Consisten en cortar la pieza por secciones definidas y medir las paredes sobre la sección con un proyector de perfiles o un microscopio de medida. Ofrecen el valor real, pero destruyen la muestra y requieren tiempo, así que se reservan para la validación inicial de un molde, para la caracterización de un lote y para resolver discrepancias. La forma de trabajar es cortar varias piezas, de cavidades distintas, en varios puntos normalizados, y comparar la distribución de resultados.
Junto al espesor se controlan otros dos parámetros que condicionan la resistencia tanto como él. El primero es el nivel de recocido, es decir, la tensión residual que queda en el vidrio tras el túnel. Se evalúa por métodos ópticos que revelan la birrefringencia del material: un vidrio mal recocido puede tener el espesor correcto y romper solo, semanas después, sin que nadie lo haya tocado. El segundo es el comportamiento bajo carga: la resistencia a la compresión vertical, el impacto, la presión interna y el choque térmico se comprueban con ensayos normalizados sobre muestras, y ahí las referencias habituales de método son las series ISO aplicables a envases de vidrio, como las dedicadas a presión interna, choque térmico y carga vertical.
Nada de esto sustituye al control estadístico. Un envase conforme es un envase dentro de una distribución conocida, no un envase perfecto. Por eso conviene acordar la frecuencia de muestreo, los puntos de medida, los criterios de aceptación y la forma de registrar los resultados por lote y cavidad. Un lote sin registro por cavidad deja al comprador sin herramienta cuando aparece el problema. Los criterios dimensionales que acompañan a estas medidas están recogidos en las notas sobre tolerancias y control dimensional del vidrio, y el marco general de inspección, en el apartado de control de calidad e inspección.
Tabla de referencia por tipo de resistencia
La siguiente tabla resume los tipos de resistencia que se manejan en un proyecto de envase de vidrio, qué mide cada uno, cómo se comprueba habitualmente, en qué punto del envase es más crítico y qué se hace cuando el resultado no cumple. Es una guía de conversación con el proveedor, no una especificación: los valores y los criterios definitivos se fijan según el proyecto, con muestra física y ensayo acordado.
| Tipo de resistencia | Qué mide y por qué importa | Cómo se comprueba habitualmente | Punto del envase más crítico | Qué se hace si no cumple |
|---|---|---|---|---|
| Resistencia a la presión interna | Capacidad de aguantar la presión del gas disuelto durante la vida útil, incluida la temperatura elevada del transporte | Presión hidráulica creciente hasta rotura y presión sostenida sobre muestras del lote | Hombro y transición hacia el cuello; fondo en formatos de espumoso | Revisar el reparto de vidrio en hombro, aumentar espesor local y repetir el ensayo con muestra nueva |
| Resistencia al impacto | Capacidad de absorber golpes entre envases y contra guías durante el llenado y la manipulación | Ensayo de impacto lateral y de péndulo sobre puntos normalizados | Talón y zona baja del cuerpo; cuello en envases altos | Verificar recubrimientos de superficie, ajustar guías y revisar espesor mínimo en talón |
| Resistencia a la caída | Comportamiento del envase lleno y cerrado ante una caída libre desde altura definida | Prueba de caída en varias orientaciones sobre superficie rígida, registrando altura y origen de la grieta | Talón en caída vertical; cuerpo en caída lateral | Reforzar el talón, revisar el acabado superficial y ajustar el embalaje secundario |
| Resistencia al choque térmico | Salto de temperatura que el envase soporta sin fisurarse, en lavado, pasteurización o enfriamiento | Inmersión sucesiva en baños a temperaturas contrastadas, aumentando la diferencia hasta rotura | Borde de la boca y zonas de pared delgada | Homogeneizar el espesor, revisar el recocido y replantear el ciclo térmico del proceso |
| Resistencia al lavado mecánico repetido | Durabilidad frente a ciclos repetidos de agua caliente, detergente alcalino y secado | Ensayos cíclicos con producto y lavados sucesivos, con control del aspecto y de la superficie | Superficie exterior del cuerpo y borde de la boca | Subir espesor o cambiar de composición; en algunos casos, valorar vidrio templado |
| Resistencia a la carga vertical | Capacidad de soportar el apilamiento en palé y la presión del taponado sin deformarse | Ensayo de compresión axial sobre el envase vacío hasta rotura o hasta una carga definida | Fondo y anillo de apoyo; hombro si la carga se transmite por el cierre | Aumentar espesor de fondo, ajustar el apilamiento y revisar separadores y altura de carga |
| Resistencia a la abrasión y al rayado | Resistencia de la superficie frente a roces que generan microfisuras y reducen la resistencia real | Ensayos de fricción entre envases y control del estado superficial tras el transporte simulado | Zona de contacto entre botellas en la cinta y en el palé | Revisar tratamiento en frío, reducir fricción y mejorar separadores entre capas |
| Resistencia frente a tensiones residuales | Nivel de recocido: ausencia de tensiones internas que provoquen roturas diferidas | Control óptico de birrefringencia y ensayo de recocido sobre muestras del lote | Fondo y unión con el talón, por ser las zonas de mayor masa | Ajustar la curva del túnel de recocido; el lote se retiene hasta confirmar el resultado |
Leída en vertical, la tabla dice una cosa importante: cada fila se mide de forma distinta y se corrige de forma distinta. Un envase que falla en choque térmico no se arregla engordando el fondo, y uno que falla en carga vertical no se arregla mejorando el recubrimiento. Confundir estas propiedades y pedir «más resistencia» sin decir cuál es la causa más frecuente de proyectos que se alargan sin resolver el problema de origen.
Qué debe figurar por escrito en el pliego de espesores y resistencias
La diferencia entre un pedido que funciona y uno que genera incidencias durante meses está casi siempre en el pliego. No en el precio, ni en el plazo, sino en si las propiedades que importan quedaron escritas con su método de medida. Estas son las partidas que conviene cerrar antes de fabricar.
Espesor mínimo de pared en puntos de medida definidos y con la posición de cada punto descrita —altura sobre el fondo, orientación—, más el espesor mínimo de fondo. Sin puntos definidos, la cifra no es verificable, porque cada uno puede medir donde le convenga.
Peso del envase con su tolerancia, como control rápido y no destructivo en recepción. Es un indicador indirecto del reparto: no detecta una pieza descompensada, pero sí un lote fabricado con menos material del previsto.
Después, las propiedades funcionales: presión interna de diseño y método de ensayo si el producto lleva gas; altura de caída y condiciones para envases de manipulación intensiva; diferencia de temperatura admisible si habrá lavado, pasteurización o enfriamiento brusco; carga vertical si el apilamiento es alto; y criterios de aceptación y de rechazo con la frecuencia de muestreo acordada.
Conviene además declarar el uso previsto con precisión: producto, temperatura de llenado, si es de un solo uso o retornable, número de lavados esperados y condiciones de almacenamiento. Un mismo formato puede tener dos especificaciones distintas según esos factores, y el proveedor solo puede ajustar el diseño si los conoce. Y hay que dejar claro desde el principio qué se documenta: fichas técnicas, registros de lote, muestras conservadas y el criterio de trazabilidad por cavidad.
Toda esta exigencia tiene un coste, y el análisis debe hacerse completo. Un envase más pesado cuesta más material, más energía y más flete; uno más ligero puede ahorrar en esas tres partidas y gastar más en roturas y en paradas de línea. La comparación honesta se hace sobre el coste total de propiedad del envase, incluyendo el coeficiente de rotura y el efecto logístico, no sobre el precio unitario de la factura. Y cuando el proyecto exporta a mercados donde el envase se manipula más y viaja más kilómetros, ese cálculo cambia de nuevo.
Preguntas frecuentes sobre espesor de pared y resistencia del vidrio
¿Cuál es el espesor de pared normal en una botella o un tarro de vidrio?
No existe un valor único, y quien lo promete como cifra fija está simplificando. En envases de vidrio hueco para alimentación y bebida, el cuerpo suele moverse en un rango de pocos milímetros, con un fondo claramente más grueso y una zona media más delgada. Lo que se especifica no es un espesor único, sino un espesor mínimo en puntos de medida definidos. Los valores concretos dependen del formato, del peso, de la presión interna prevista y del proceso de fabricación, y se fijan según el proyecto con muestra física y sección medida.
¿Por qué una botella aguanta la presión de un refresco y se rompe al caer desde poca altura?
Porque son dos esfuerzos de naturaleza distinta. La presión interna es una carga distribuida y continua, que reparte el esfuerzo por toda la superficie interior de forma predecible. La caída es una carga puntual y de muy corta duración, que concentra la tensión en un punto concreto y actúa sobre las microfisuras de la superficie. Un vidrio puede estar perfectamente diseñado para lo primero y fallar en lo segundo: por eso la presión interna y la resistencia al impacto se validan con ensayos separados y no se deducen la una de la otra.
¿Un vidrio más grueso es siempre más resistente?
No de forma automática. El espesor ayuda frente a la presión interna y la carga vertical, pero la resistencia real depende también del reparto del vidrio, de la geometría, del nivel de recocido y del estado de la superficie. Un envase con espesor uniforme y bien recocido puede superar a otro más pesado pero descompensado o con tensiones residuales. Además, un fondo excesivamente grueso introduce su propio riesgo: la diferencia de enfriamiento entre fondo y pared favorece las grietas de recocido.
¿Pueden lavarse en lavavajillas industrial las botellas y los tarros de vidrio?
Pueden, si el envase se ha especificado para ello. El lavado combina tres agresiones simultáneas: choque térmico, detergente alcalino y fricción mecánica entre piezas. El vidrio recocido estándar soporta saltos térmicos moderados, y el número de ciclos que aguanta depende del espesor, del reparto y de la calidad del recocido. Para proyectos con retorno o con lavado mecánico conviene declararlo desde el principio y validar el ciclo completo con muestras, porque un envase válido para un solo uso puede degradarse mucho antes de lo previsto cuando se lava de forma repetida.
¿Qué pruebas conviene pedir para validar la resistencia de un envase?
Depende del uso, pero el paquete habitual incluye ensayos de presión interna, de choque térmico, de carga vertical, de impacto y de caída, además del control del nivel de recocido por método óptico y de la medición de espesores sobre sección. Para envases con destino alimentario se añaden los controles de aptitud para contacto con alimentos. Los métodos de ensayo se apoyan en referencias públicas normalizadas, y los resultados se obtienen siempre sobre muestras del lote de producción, no sobre prototipos de laboratorio. Los criterios de aceptación y el tamaño de muestra se acuerdan según el proyecto.
¿Cómo afecta el aligeramiento a la resistencia y al coste final?
Reduce el material, la energía de fabricación y el coste de transporte, y en proyectos recurrentes esa diferencia es significativa. A cambio, disminuye el margen frente a los defectos superficiales y frente a los golpes, de modo que exige un reparto de vidrio más cuidado y un control de proceso más estricto. En envases retornables, el peso suele mantenerse más alto precisamente para aguantar los ciclos de manipulación y lavado. La evaluación correcta compara el coste total de propiedad —incluidas roturas y pérdidas de línea— y no solo el precio unitario.
Definir bien el espesor y la resistencia es definir hasta dónde puede exigirse al envase sin pagar de más. Si el proyecto incluye producto con gas, retorno de envases o lavado mecánico, conviene contrastar cada especificación con una muestra física antes de cerrar el pedido y dejar por escrito el método con el que se comprobará cada propiedad en la recepción de las siguientes entregas.