Points clés
- L’allègement — ou lightweighting — consiste à réduire la quantité de verre engagée dans un contenant sans dégrader les performances qui conditionnent son usage : tenue à la pression interne, résistance au choc, comportement sur la ligne de remplissage, stabilité à l’empilage. Il ne s’agit donc pas de « faire plus mince », mais de déplacer de la matière des zones où elle ne travaille pas vers celles où elle travaille réellement.
- Deux familles se distinguent. La répartition de la masse conserve le poids total tout en modifiant la distribution du verre : elle se joue sur le profil et le dessin de la pièce. La réduction globale abaisse la masse de la pièce à performance équivalente : elle engage le produit, le process et la qualification, car elle touche à la façon dont le contenant est formé et contrôlé.
- Le gain commercial ne se lit pas sur le poids de la bouteille, mais sur le nombre d’unités par palette, le coût du transport et l’empreinte carbone du fret. À l’inverse, un allègement mal cadré peut dégrader la tenue au choc, la stabilité d’empilage ou la régularité de la ligne. D’où l’intérêt de comparer deux devis à l’unité remplie plutôt qu’au poids brut du contenant.
Pourquoi le poids d’un contenant en verre est devenu un critère commercial
Pendant longtemps, le poids d’une bouteille ou d’un bocal n’a été vu que comme une conséquence du procédé : on produisait une pièce apte à tenir sur la ligne, à supporter le transport et à résister à la pression du produit, et le grammage qui en résultait était accepté comme une donnée de fait. Ce temps est révolu. Le poids est devenu un paramètre que l’on pilote, discute et négocie, parce qu’il commande directement trois postes que l’acheteur suit de près : le coût de la matière première, le rendement logistique et le bilan carbone déclaré.
Cet intérêt n’est pas seulement industriel, il est aussi commercial et réglementaire. Les distributeurs, les marques de boisson et les acteurs de la grande distribution examinent de plus en plus la masse de l’emballage dans leurs critères d’achat, et les obligations d’éco-contribution ainsi que les exigences de réduction à la source pèsent sur la conception. Un contenant plus léger, à service rendu identique, est donc devenu un argument de vente autant qu’une économie de production. Dans le même mouvement, la comparaison avec les matériaux alternatifs se joue désormais autant sur la masse et sur le transport que sur les propriétés intrinsèques du matériau.
Il faut toutefois se garder d’une lecture naïve. Alléger ne signifie pas retirer du verre partout, de la même façon. Une pièce est un système mécanique : les contraintes ne se répartissent pas uniformément, et une épaisseur réduite au mauvais endroit crée un point faible bien plus préjudiciable qu’une masse totale plus élevée. C’est pourquoi l’optimisation du poids est d’abord un travail de compréhension des sollicitations, avant d’être un travail de réduction de grammage.
Qu’appelle-t-on allègement, ou lightweighting, du verre
L’allègement désigne l’ensemble des démarches qui visent à réduire la masse de verre d’un contenant tout en maintenant le niveau de service attendu. Ce niveau de service n’est pas un concept vague : il se décompose en exigences vérifiables. Tenir la pression interne pour un produit gazéifié, résister aux chocs de manipulation et de transport, se comporter de façon stable sur la ligne de remplissage et de bouchage, s’empiler sans se déformer sous charge, rester compatible avec la température du produit et la chaîne du froid, et conserver une géométrie suffisamment régulière pour que l’étiquetage, le capsulage et le palettage restent fiables.
La question n’est donc jamais « quel est le poids minimum possible ? », mais « quel est le poids le plus faible qui tient encore l’ensemble de ces exigences pour ce produit, sur cette ligne, dans cette chaîne logistique ? ». Deux marques qui remplissent un même volume de 75 cl n’ont pas la même réponse : une eau plate tranquille, un vin effervescent, une bière refermentée en bouteille et un soda gazeux ne sollicitent pas le verre de la même manière. Le produit conditionné, autant que le format, détermine la limite admissible.
Un second point mérite d’être posé d’emblée. L’allègement se juge sur la pièce finie telle qu’elle sera utilisée, pas sur un croquis ni sur un plan. Une épaisseur réduite sur un dessin peut produire, en production réelle, des pièces dont la répartition de matière diffère sensiblement, parce que le formage du verre n’est pas un usinage. C’est ce décalage entre le dessin et la pièce qui rend indispensable la validation en conditions industrielles avant tout passage en série.
Deux logiques d’allègement : répartir le verre ou réduire la masse globale
La première famille regroupe ce que l’on peut appeler la répartition de la masse. Le poids total de la pièce est conservé, mais la distribution du verre est retravaillée : on épaissit les zones sollicitées, on affine les zones peu chargées, on modifie le profil du col ou du fond, on adoucit des transitions qui concentraient les contraintes. Cette approche a un mérite considérable : elle n’aggrave pas le bilan matière et peut même améliorer la résistance réelle, parce qu’elle corrige des défauts de conception. Elle reste toutefois bornée : tant que la masse ne baisse pas, elle n’apporte aucun gain de transport ni d’empreinte.
La seconde famille est la réduction globale de masse. Ici, la pièce est allégée pour de bon, à performance tenue. C’est là que se situent les gains logistiques et carbone, et c’est aussi là que se concentrent les difficultés. Réduire la masse suppose de reprendre la répartition de la matière, souvent de retoucher la forme, de réviser les paramètres de formage, de revoir les conditions de refroidissement et d’annealing, et de refaire la qualification du produit. On ne modifie pas le grammage d’une référence existante comme on change un chiffre dans un tableur : on rejoue une partie de la conception.
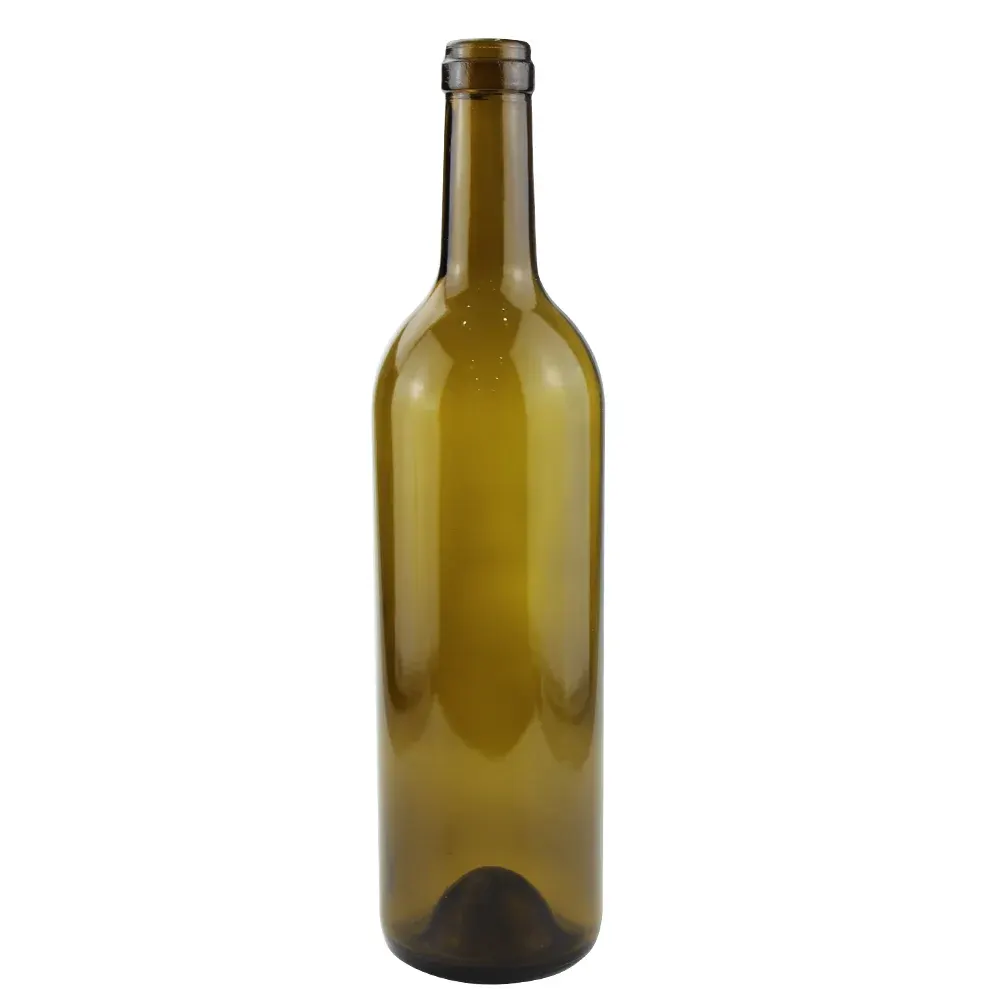
Entre ces deux pôles, il existe des démarches intermédiaires. On peut réduire légèrement la masse totale tout en redistribuant la matière pour compenser, sur des zones ciblées, la perte de rigidité. On peut aussi travailler à format constant en abaissant la masse sans changer la silhouette perçue par le consommateur, ce qui est fréquent sur les marchés où l’aspect « premium » s’attache à la présence visuelle, et non au poids. Dans tous les cas, la logique reste la même : identifier les zones où la matière est inutile et les zones où elle est critique, puis déplacer l’effort de conception vers les secondes.
Poids, épaisseur de paroi et résistance mécanique : ce qui est réellement lié
Le lien entre poids et résistance est réel, mais il n’est ni linéaire ni uniforme. Le poids total est une masse de verre ; la résistance dépend de la façon dont cette masse est répartie en épaisseur sur chaque zone de la pièce. Une bouteille plus lourde mal conçue peut être moins résistante qu’une bouteille plus légère bien profilée, parce que la matière qui pèse n’est pas forcément la matière qui travaille. Autrement dit, le poids est un indicateur commode, mais il n’est pas une mesure de la tenue mécanique.
Ce qui compte, c’est l’épaisseur locale aux endroits sollicités et la continuité de la matière entre ces endroits. Une épaisseur faible sur une zone peu contrainte n’affaiblit pas la pièce ; la même épaisseur sur une arête, sur le raccord entre le corps et l’épaule ou sur le fond, crée un point de rupture potentiel. De même, une variation d’épaisseur brutale génère une concentration de contraintes qu’une variation progressive absorbe sans dommage. On retrouve ici les principes généraux de la tenue du verre : le contenant résiste d’abord par la forme et la régularité de sa paroi, ensuite par sa masse. Ce sont ces fondements que développe notre page dédiée à l’épaisseur de paroi et à la résistance du verre, qui traite des méthodes de mesure et de l’instrumentation ; le présent texte s’en tient au raisonnement de conception et à ses conséquences commerciales.
Trois garanties doivent rester vraies quel que soit l’allègement. D’abord une résistance à la pression interne compatible avec le produit : un liquide gazeux impose au verre une contrainte permanente qui n’existe pas pour un liquide tranquille. Ensuite une résistance au choc suffisante pour la manipulation mécanique, le remplissage, l’empilage et le transport. Enfin une bonne reproductibilité géométrique, car une pièce qui varie d’une cavité à l’autre désorganise la ligne du client bien avant de casser. Un projet d’allègement qui dégrade l’une de ces trois garanties n’est pas un progrès, même s’il affiche un gain de grammage.
Tableau des types d’allègement et de leurs conditions
Le tableau ci-dessous décrit les grandes familles d’allègement que l’on rencontre sur un contenant en verre, l’effet recherché, les conditions à remplir et les points de vigilance à surveiller. Il constitue un cadre de raisonnement destiné à structurer un échange entre l’acheteur et le verrier, et non un barème opposable : le niveau atteignable, les essais nécessaires et la répartition des engagements se déterminent au cas par cas, selon le projet.
| Type d’allègement | Principe | Gain principal | Conditions à remplir | Points de vigilance |
|---|---|---|---|---|
| Répartition de la masse à poids constant | Déplacer la matière vers les zones les plus sollicitées sans changer la masse totale | Résistance réelle améliorée, régularité de fabrication accrue | Connaissance des zones contraintes, validation de la nouvelle répartition en production | Aucun gain de transport ni d’empreinte tant que la masse ne baisse pas |
| Allègement léger du corps | Réduction modérée de l’épaisseur du corps hors zones critiques | Baisse du grammage et léger gain logistique | Conservation des zones de col, d’épaule et de fond, contrôle du comportement en empilage | Une cartographie des épaisseurs reste nécessaire pour éviter un point faible local |
| Allègement du fond | Optimisation du profil de fond, de son assise et de sa répartition | Réduction de matière sans perte de stabilité à l’empilage | Prise en compte de la charge d’empilage et de la pression interne pour les produits gazeifiés | Un fond plus fin modifie la tenue au choc de base et la stabilité sur convoyeur |
| Allègement du col et de la bague | Desserrage de la masse autour du col sans toucher aux cotes fonctionnelles | Matière économisée sur une zone souvent épaisse | Respect strict du profil de bague et du filetage, compatibilité avec la capsule | Toute dérive dimensionnelle du col se répercute sur le bouchage et l’étanchéité |
| Reduction globale à performance tenue | Abaissement de la masse totale avec une silhouette et un usage conservés | Gain de transport, de palettisation et d’empreinte carbone | Reprise du formage, du refroidissement, de la recuisson et de la qualification produit | Délai de mise au point, essais de choc et de pression, suivi renforcé en début de série |
| Passage à une pièce conçue mince dès l’origine | Conception nouvelle pensant la répartition de la matière dès le premier dessin | Meilleur compromis poids, résistance et stabilité industrielle | Cadrage produit complet, définition des exigences, validation par essais | Suppose un vrai travail de projet et non une simple retouche d’un modèle existant |
| Allègement sur une pièce non retournable | Optimisation d’une référence à usage unique, sans contrainte de lavage répété | Gain matière direct | Vérification de la tenue à la manipulation unique et au transport | Le dimensionnement ne peut pas s’appuyer sur l’expérience des contenants consignés |
| Allègement sur un contenant réemployable | Réduction de masse en tenant compte des cycles de lavage et de réemploi | Gain matière par unité et par rotation | Prise en compte de l’usure au lavage, des chocs répétés et de la durée de vie visée | Le nombre de rotations attend permet seul de juger la pertinence du gain |
Deux enseignements se dégagent de ce tableau. Le premier est qu’un allègement se choisit en fonction de la zone et de l’usage, et non en fonction d’un pourcentage de réduction affiché. Le second est que les gains faciles se situent presque toujours du côté de la redistribution de matière, tandis que les gains importants exigent de reprendre la conception et la qualification. Il n’existe pas de raccourci : un allègement significatif se paie en travail d’ingénierie.
Les limites à ne pas franchir : pression, choc, ligne et empilage
La première limite est la pression interne. Un contenu gazeifié impose au verre une contrainte permanente, et cette contrainte s’ajoute à celles de la manipulation. Un allègement qui réduit la matière sur les zones travaillant en traction sous pression fait baisser la marge de sécurité, même si la pièce paraît solide. C’est pourquoi les références destinées aux boissons effervescentes et aux eaux gazeuses suivent généralement des règles plus conservatrices que les contenants pour liquides tranquilles ; notre page sur les bouteilles pour eaux gazeuses en détaille les contraintes d’usage.
La deuxième limite est le choc. Un contenant léger se comporte différemment sous impact : sa masse plus faible absorbe moins d’énergie et la paroi peut travailler davantage à la déformation. Les chocs se produisent à la sortie du four, sur les convoyeurs, au remplissage, au bouchage, à la palettisation, puis tout au long du transport, et enfin chez le consommateur. Un allègement doit donc être jugé sur la chaîne complète, et non sur un seul poste. Un essai de chute réussi en début de chaîne ne dit rien de la résistance aux chocs accumulés d’un transport maritime.
La troisième limite est le comportement sur la ligne de remplissage. Une bouteille plus légère n’a pas la même inertie ni le même comportement quand elle est poussée, guidée et calée par des étoiles et des rails. Elle peut se coucher plus facilement, vibrer davantage, se décaler à l’entrée du poste de bouchage. Ces effets ne relèvent pas de la résistance du verre, mais de la mécanique de la ligne, et ils peuvent obliger l’embouteilleur à revoir des réglages. Un allègement se conduit donc en association avec ceux qui exploitent la ligne, et non en amont d’eux.
La quatrième limite est l’empilage. En palette et en conteneur, les contenants du bas portent la charge des couches supérieures pendant des durées longues, parfois à température élevée dans un conteneur exposé au soleil. Une épaisseur réduite sur une zone soumise à la compression peut produire une déformation lente. L’organisation de la charge, le calage et la hauteur d’empilage interagissent avec le poids de la pièce, ce que traite notre page sur la palettisation et le chargement en conteneur. Ce sont ces quatre limites, ensemble, qui dessinent le domaine dans lequel un allègement reste sûr.
Ce qu’un changement de poids modifie dans le formage et au four
Modifier la masse d’une pièce n’est jamais neutre pour la fabrication. Une paraison plus légère se refroidit et se déforme différemment : la répartition du verre dans l’empreinte change, le temps de contact avec le moule évolue, et l’équilibre entre soufflage et aspiration se déplace. Il en résulte souvent un besoin de retoucher les paramètres de la machine, et parfois de retoucher la forme de l’outil lui-même. Le verrier doit donc pouvoir réajuster son process avant de figer une nouvelle référence, sous peine de livrer des pièces dont la géométrie dérive.
Le refroidissement est le paramètre le plus sensible. Une paroi plus fine évacue la chaleur plus vite, ce qui modifie la répartition des températures dans la pièce et donc les contraintes internes. Si le refroidissement n’est pas rééquilibré, la nouvelle pièce peut se révérer plus fragile qu’une pièce plus lourde, non parce qu’elle manque de matière, mais parce que le verre a été contraint de façon défavorable. Le passage en recuisson joue le même rôle : la courbe de refroidissement contrôlé doit être adaptée à la nouvelle masse, sinon les tensions résiduelles demeurent et fragilisent le produit.
Au four, une réduction de masse par pièce se traduit par une baisse de la consommation de calcin et de verre fondu par unité produite, ce qui peut améliorer le rendement matière de la ligne. Mais ce gain ne se lit qu’au niveau de la campagne, et il dépend de la stabilité de la production. Une pièce plus légère formée à cadence constante peut aussi modifier le régime thermique de l’avant-bassin si les temps de cycle changent. Ces effets ne sont pas des obstacles, mais ils rappellent qu’un allègement est un projet industriel global, et non un simple changement de fiche produit.
Comparer deux devis de poids différents : raisonner à l’unité remplie
Le piège le plus fréquent dans un projet d’allègement est de comparer deux offres sur le prix du contenant vide. Une bouteille plus légère coûte souvent un peu moins cher à l’unité, et l’acheteur en déduit un gain. Cette lecture est incomplète, parce qu’elle ignore tout ce que le poids déplace en aval : le nombre d’unités par palette, le nombre de palettes par camion, le coût du transport rapporté à l’unité, la casse éventuelle et le coût d’une ligne qui tourne moins bien.
La bonne base de comparaison est l’unité de produit fini : une bouteille remplie, bouchée, étiquetée, palettisée et livrée chez le client. C’est à ce niveau que se cumulent tous les effets du poids. Une pièce allégée qui permet d’ajouter une rangée par palette, ou de charger davantage d’unités dans un conteneur, apporte un gain qui peut dépasser l’écart de prix du contenant. À l’inverse, une pièce allégée qui provoque une casse supplémentaire, un ralentissement de ligne ou un rebut d’étiquetage coûte plus cher que le contenant qu’elle remplace, même si son prix unitaire est inférieur.
Cette comparaison doit être conduite à périmètre identique : mêmes volumes, mêmes conditionnements secondaires, mêmes distances, mêmes conditions de transport. Elle doit aussi intégrer les coûts de transition : essais, mise au point, éventuels ajustements de ligne chez l’embouteilleur, et le temps passé avant que la nouvelle référence soit stable. Un projet d’allègement n’est rentable que si le gain récurrent dépasse le coût de la transition, et ce calcul ne peut être fait qu’à l’unité finie, sur une période représentative. C’est la même logique de coût complet que celle décrite dans notre page sur le coût total de détention de l’emballage.
Palettisation, chargement et coût logistique
Le poids d’un contenant agit sur la logistique par un effet de levier simple : à volume de palette égal, une pièce plus légère change le poids total transporté, et parfois le nombre de rangées que l’on peut empiler sans dépasser les limites de charge. Sur un plan de palettisation donné, gagner quelques grammes par unité se traduit par un gain de masse sur des dizaines de milliers d’unités, ce qui pèse sur la consommation de carburant, sur le tonnage facturé et sur le nombre de camions nécessaires pour un même volume livré.
L’effet n’est pas automatique pour autant. Une pièce plus légère peut être aussi un peu moins rigide, ce qui oblige parfois à réduire la hauteur d’empilage ou à renforcer le calage. Le gain de poids peut alors être partiellement absorbé par un surcroît d’emballage secondaire ou par une organisation différente de la charge. C’est pourquoi un projet d’allègement se juge sur la chaîne complète : contenant, palette, camion ou conteneur, et non sur la seule masse de la bouteille.
Il existe enfin un effet de seuil. Les expéditions se font par palettes complètes et par conteneurs complets ; tant que le gain de poids ne permet pas de franchir un seuil — une rangée supplémentaire, un colis de plus, un passage de tarif —, son effet commercial reste limité. Au-delà du seuil, il devient net. Repérer ces seuils fait partie intégrante du travail d’optimisation, car il conditionne l’intérêt réel de l’allègement pour un client donné.
Poids et empreinte carbone du transport
Réduire la masse d’un emballage agit sur l’empreinte carbone par deux canaux. Le premier est la réduction de la matière première engagée : moins de verre fondu par unité, donc moins d’énergie de fusion et moins de calcin sollicité. Le second, souvent plus visible dans un bilan, est la réduction de la masse transportée : à volume livré constant, un contenant plus léger abaisse le tonnage déplacé et donc l’énergie consommée pendant le transport. Pour des produits à faible valeur ajoutée et à forte distribution, ce second effet peut dominer le calcul.
Il faut toutefois rester rigoureux. Un allègement ne doit pas dégrader la résistance au point d’augmenter la casse, car chaque unité cassée annule une partie du gain et alourdit le bilan. Il ne doit pas non plus conduire à renforcer sensiblement l’emballage secondaire ou tertiaire pour compenser une moindre rigidité. Enfin, il ne doit pas compromettre la recyclabilité de l’ensemble : la masse n’est qu’un levier parmi d’autres, et l’allègement se pense conjointement avec la circularité de la matière et la qualité du calcin récupéré, comme le développe notre page sur le verre durable et l’économie circulaire.
Pour un acheteur soumis à des obligations de déclaration ou à des critères d’achat portant sur l’emballage, l’allègement fournit un élément de preuve facile à documenter : la masse unitaire avant et après, le nombre d’unités par palette et par conteneur, et la comparaison des tonnages transportés. Ces données doivent être tenues à jour par référence, car un même contenant peut exister en plusieurs versions au fil des campagnes.
Conduire un projet d’allègement entre acheteur et verrier
Un projet d’allègement qui réussit commence par une définition claire des exigences de service. L’acheteur décrit son produit, son usage, sa ligne, ses contraintes de transport et le niveau de qualité qu’il exige ; le verrier propose une conception et un process. Sans cette base, la discussion se réduit à un chiffre de grammage, et l’on découvre trop tard qu’une exigence n’a pas été prise en compte. Les éléments utiles sont le volume et le produit conditionné, la présence ou non de pression interne, les conditions de remplissage et de bouchage, les conditions de transport et de stockage, et la présence éventuelle de températures élevées.
La seconde étape est la validation. Elle porte sur la pièce telle qu’elle sortira de production, et non sur un prototype idéal. Elle combine l’examen de la géométrie et des cotes, l’évaluation de la tenue mécanique dans les conditions d’usage, et un suivi des premières séries sur la ligne du client. Les tolérances applicables doivent être connues et acceptées à l’avance, car une pièce allégée est plus sensible à la variabilité qu’une pièce épaisse : ce que l’on appelle une dérive acceptable change avec le poids, et le cadre du système de tolérances et de cotes dimensionnelles doit être adapté, pas simplement repris.
La troisième étape est le suivi dans le temps. Un allègement n’est pas définitif : l’usure des outils, la dérive des cavités, l’évolution des conditions de ligne peuvent, à terme, ramener la pièce en limite et faire réapparaître des défauts que l’on croyait écartés. Il est donc prudent de prévoir un relevé périodique des cotes et du poids, et de définir à l’avance ce que l’on fait si une dérive apparaît. Cette rigueur est le vrai gage de pérennité de l’allègement.
Erreurs fréquentes dans un projet d’allègement
La première erreur est de traiter l’allègement comme une simple réduction de masse. On demande « combien de grammes en moins ? » et l’on croit avoir posé la question. Or la bonne question est « où la matière peut-elle être retirée sans toucher à la tenue ? », et cette question n’a de réponse qu’après examen des sollicitations et de la forme. Réduire au hasard produit souvent une pièce qui paraît correcte à l’œil et qui casse en transport.
La deuxième erreur est de juger l’allègement sur le seul prix du contenant. L’économie visible à l’unité peut être annulée par un moins grand nombre d’unités par palette, par une casse accrue, ou par des ajustements de ligne. Le calcul doit être conduit à l’unité remplie, sur la chaîne complète, comme indiqué plus haut. La troisième erreur est de négliger la transition : les premières séries d’une pièce allégée ne se comportent pas encore comme les séries stabilisées, et il faut prévoir une période de suivi plutôt que de conclure trop tôt.
La quatrième erreur est de croire que l’allègement est un état acquis. Une référence allégée vit avec ses outils, ses cavités et ses réglages ; elle peut se dégrader lentement si l’on ne surveille pas les cotes et le poids. La cinquième, enfin, est d’opposer allègement et qualité. L’allègement bien conduit améliore souvent la régularité, parce qu’il oblige à comprendre où le verre travaille. Ce sont les allègements improvisés, sans validation ni suivi, qui dégradent la qualité.
Questions fréquentes sur le verre léger et l’optimisation du poids
Quelle réduction de poids peut-on espérer sur une bouteille en verre ?
Il n’existe pas de pourcentage unique, et les chiffres annoncés sans conditions doivent être regardés avec prudence. Le gain atteignable dépend du produit conditionné, du format, de la pression interne, de la ligne du client, de la chaîne de transport et du niveau de qualité exigé. Une eau plate tranquille offre en général plus de marge qu’une boisson fortement gazeifiée, qui doit conserver une résistance à la pression interne significative. La démarche correcte consiste à définir les exigences de service, puis à faire étudier une conception et à la valider en production. Le gain réel se mesure alors sur la pièce finie, selon le projet, et non sur une valeur générique reprise d’un catalogue.
Une bouteille plus légère est-elle forcément plus fragile ?
Pas nécessairement, car la fragilité dépend surtout de la répartition de la matière et de la maîtrise du process, pas du seul poids total. Une pièce bien conçue, avec des épaisseurs adaptées aux zones sollicitées et des transitions progressives, peut être plus résistante qu’une pièce plus lourde mal profilée. En revanche, une réduction de masse mal conduite, qui amincit une zone critique ou laisse un refroidissement mal rééquilibré, produit bien une pièce plus fragile. La différence entre les deux cas tient à la conception et à la validation, et non au principe de l’allègement. C’est pourquoi il faut se méfier d’une simplification qui assimilerait poids et solidité.
L’allègement change-t-il quelque chose sur ma ligne de remplissage ?
Oui, cela peut arriver, et c’est un point à intégrer dès le début du projet. Une bouteille plus légère n’a pas la même inertie ni le même comportement sous les poussoirs, les étoiles et les rails : elle peut se déplacer différemment, vibrer davantage ou se décaler à l’entrée du bouchage. Ces effets ne relèvent pas de la résistance du verre, mais de la mécanique de la ligne. La bonne pratique consiste à associer l’exploitant de la ligne à la validation et à prévoir une période d’observation sur les premières séries. Certains réglages sont souvent nécessaires, et ils sont généralement simples, mais ils doivent être anticipés plutôt que découverts en pleine production.
Comment comparer deux offres de bouteilles de poids différents ?
La comparaison doit se faire à l’unité de produit fini, et non au prix du contenant vide. Il faut intégrer le nombre d’unités par palette, le nombre de palettes ou d’unités par camion ou conteneur, le coût du transport rapporté à l’unité, la casse éventuelle et les conséquences sur la ligne de remplissage et d’étiquetage. À cela s’ajoutent les coûts de transition : essais, mise au point, ajustements éventuels chez l’embouteilleur. Un contenant moins cher à l’unité peut coûter plus cher à l’usage, et inversement. La comparaison n’a de sens qu’à périmètre identique — mêmes volumes, mêmes conditionnements, mêmes distances — et sur une période représentative, selon le projet.
Quels essais permettent de valider un allègement ?
La validation combine plusieurs volets. Le premier porte sur la géométrie et les cotes, comparées aux exigences du produit et au cadre de tolérance convenu. Le deuxième porte sur la tenue mécanique dans les conditions d’usage : résistance à la pression interne lorsque le produit est gazeifié, comportement au choc à différents postes de la chaîne, tenue à l’empilage sous charge et dans la durée. Le troisième porte sur le comportement industriel : passage sur la ligne de remplissage et de bouchage, régularité d’étiquetage et de palettisation. Enfin, un suivi des premières séries permet de vérifier que la production courante tient les mêmes résultats que les essais. Le contenu exact de ce programme se définit selon le projet et selon le produit concerné.
L’allègement est-il compatible avec un contenant réemployable ?
Il peut l’être, mais la contrainte est différente de celle d’un contenant à usage unique. Un contenant réemployable subit des cycles répétés de lavage, de manipulation et de transport, et il doit conserver ses performances pendant toute sa durée de vie prévue. Une réduction de masse doit donc être évaluée en tenant compte de cette usure cumulée et du nombre de rotations attendu, et non seulement du premier remplissage. La question pertinente n’est pas « la pièce tient-elle une fois ? » mais « tient-elle le nombre de cycles visé ? ». La réponse dépend du produit, du process de lavage, des conditions logistiques et de la durée de vie recherchée, et elle se détermine au cas par cas, selon le projet.