Synthèse pratique pour l’acheteur
- Dans le verre creux, aucune cote n’est exacte : elle est conforme dans un intervalle. Une tolérance bien choisie est celle que la ligne de remplissage et le bouchon retenu supportent réellement, pas la plus serrée du catalogue.
- Trois cotes commandent la quasi-totalité des incidents industriels : le diamètre de col ou de bague, la hauteur totale et le poids de la pièce vide. Le diamètre de corps et la capacité réelle complètent le jeu de cotes à figer.
- Aucune réclamation dimensionnelle n’est défendable sans trois pièces écrites : un dessin technique coté et approuvé, un échantillon de référence signé, et un plan de contrôle par lot avec ses moyens de mesure.
Ce que couvre réellement une tolérance sur le verre creux
Une tolérance dimensionnelle n’est pas un aveu de laisser-aller du fabricant : c’est la traduction chiffrée d’un procédé industriel. Le verre creux se façonne à chaud, par pressage-soufflage ou soufflage-soufflage, dans un moule métallique dont la température varie cycle après cycle. La paraison de verre en fusion est découpée par une cisaille, répartie par gravité dans l’ébaucheur, soufflée dans le finisseur, puis la pièce est recuite dans un four à recuisson pour relâcher les contraintes internes. Chacune de ces étapes introduit une dispersion de quelques dixièmes de millimètre.
Demander une cote exacte, par exemple « 88,00 mm de hauteur totale », n’a donc aucun sens industriel : cela signifierait refuser la quasi-totalité d’une production normale. La bonne formulation est toujours un couple : une cote nominale, et un intervalle admissible autour d’elle. Un dessin technique s’écrit ainsi « 88,0 mm ± 0,8 » ou « 88,0 mm max. / 87,2 mm min. », et non « 88,0 mm ».
Cette logique a une conséquence directe pour l’acheteur : la tolérance est un objet de négociation technique, pas une caractéristique fixe qu’on subit. Un fabricant peut resserrer une cote, mais au prix d’un tri, d’un rythme de production réduit ou d’un taux de rebut accru — donc d’un coût unitaire plus élevé. À l’inverse, desserrer une tolérance ouvre du volume et du rendement. L’objectif rationnel n’est jamais « le plus serré », mais « le plus juste possible par rapport au besoin réel de la ligne ».
Les cotes critiques et leurs limites admissibles
Toutes les cotes d’une bouteille ne se valent pas. Certaines se contentent d’une tolérance large sans conséquence ; d’autres sont dites critiques, parce qu’un écart même modeste y bloque une machine ou provoque une fuite. La première étape d’un projet consiste précisément à séparer ces deux familles.
Le diamètre de col et la géométrie de la bague arrivent en tête. Cette zone reçoit le bouchon, la capsule, la tête de sertissage ou la tireuse. Un liège naturel exige un col calibré et un tirage régulier ; une capsule à vis suppose une bague aux cotes justes et un filet net ; une capsule couronne demande une bague et une hauteur de sertissage conformes. Sur cette cote, une dérive de deux ou trois dixièmes suffit à faire apparaître des fuites, des capsules qui tournent dans le vide ou des sertissages incomplets. C’est la cote la moins tolérante de toutes.
La hauteur totale vient ensuite. Elle commande la course des machines, le réglage des étoiles d’entrée et de sortie, la position d’étiquetage et le calage en carton. Deux millimètres de trop peuvent bloquer un guide de convoyeur ou décaler le décor sur toute une série. Le diamètre de corps borne la tenue dans les guides, la rotation pendant la pose d’étiquette, la largeur maximale du décor et la densité d’implantation en couche de palette. Le poids de la pièce vide, enfin, sert de témoin indirect : un flacon anormalement léger signale un verre plus mince, donc une résistance moindre à la pression interne et au choc.
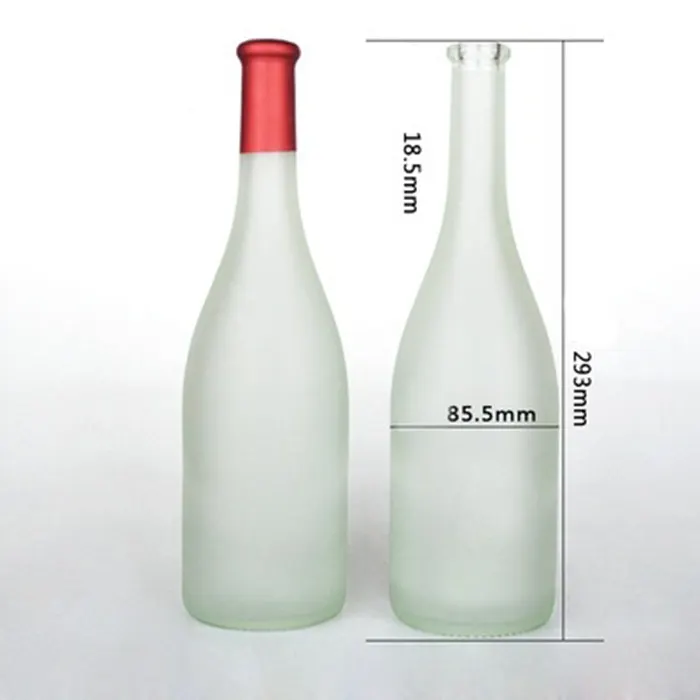
À ces cotes principales s’ajoutent des critères de forme tout aussi utiles à spécifier : la verticalité, ou perpendicularité de l’axe du col par rapport au fond, qui conditionne le remplissage sur un col penché ; l’ovalisation, ou faux rond, qui affecte l’étanchéité d’un bouchon à jupe souple ; le parallélisme du plan de joint, qui détermine la qualité d’appui d’une capsule ; et l’épaisseur de paroi comme de fond, qui gouverne la résistance mécanique et la tenue au choc thermique. Une spécification complète cite ces critères, ne serait-ce que pour fixer ce qui n’est pas critique.
Tableau de synthèse par type de tolérance
Le tableau ci-dessous rassemble les familles de tolérances rencontrées sur un cahier des charges de verre creux. Les plages indiquées sont des ordres de grandeur usuels du marché : elles servent de langage commun lors des échanges techniques, mais elles ne remplacent jamais le dessin coté d’une référence donnée, qui seul fait foi contractuellement. Une tolérance se lit toujours avec son moyen de mesure associé, faute de quoi elle reste inapplicable sur le terrain.
| Type de tolérance | Définition | Plage usuelle | Moyen de mesure | Effet sur le remplissage et le bouchage |
|---|---|---|---|---|
| Diamètre de col et bague | Diamètre extérieur du col et géométrie du profil de bague (filet, collerette, hauteur) | ± 0,2 à ± 0,5 mm | Gabarit de col, bague lisse et bague filetée, pied à coulisse | Critique : commande l’étanchéité, le couple de serrage, la tenue de la capsule et le sertissage |
| Hauteur totale | Distance du fond au plan de joint du col | ± 0,5 à ± 1,5 mm | Gabarit de hauteur, colonne de mesure, pied à coulisse sur marbre | Détermine la course machine, le passage des guides, la position d’étiquette et le calage en carton |
| Diamètre de corps | Plus grand diamètre de la partie cylindrique ou du galbe | ± 0,5 à ± 1,5 mm | Pied à coulisse, gabarit à mâchoires, jauge de passage | Conditionne la tenue dans les guides, la rotation à l’étiquetage et le nombre de pièces par couche de palette |
| Poids de la pièce vide | Masse du flacon nu, avant bouchage et étiquetage | ± 3 à ± 8 % du poids nominal | Balance de précision, pesée par échantillonnage | Indicateur global de répartition matière : un poids bas annonce un verre plus mince, donc plus fragile |
| Capacité réelle | Contenance mesurée au ras du plan de joint, sans bouchon | + 1 à + 4 % au-dessus du nominal | Remplissage à l’eau, éprouvette graduée, balance (méthode gravimétrique) | Fixe le volume utile disponible, l’espace de tête et la quantité déclarée sur l’étiquette |
| Verticalité du col | Écart d’axe entre le col et le fond, ou perpendicularité du plan de joint | 0,5 à 1,5 mm sur la hauteur du col | Marbre et comparateur, gabarit d’équerrage, contrôle optique | Un col penché remplit mal, biaise le niveau et peut dégrader l’étanchéité après bouchage |
| Ovalisation (faux rond) | Différence entre diamètre maximal et minimal d’une même section | 0,2 à 0,8 mm | Pied à coulisse en deux directions, micromètre à plateaux, contrôle optique | Affecte l’appui d’un bouchon à jupe souple et la régularité du sertissage |
| Épaisseur de paroi et de fond | Épaisseur du verre dans le corps, l’épaule et le fond | Variable selon la zone ; contrôle par minimum | Contrôle non destructif par voie optique ou par ultrasons, pesée différentielle | Gouverne la résistance à la pression interne, au choc et au choc thermique |
Un point de méthode : ce tableau se lit par ordre de criticité décroissante. Si un budget de contrôle est limité, il faut le concentrer sur les trois premières lignes — col, hauteur, poids — car elles expliquent la grande majorité des arrêts de ligne et des litiges de conformité. Les tolérances de forme et d’épaisseur se contrôlent en complément, sur des fréquences plus larges.
Moyens de mesure : du gabarit de col au contrôle statistique
Une tolérance qui n’est pas mesurable n’existe pas. Avant de figer une spécification, il faut donc se mettre d’accord sur l’instrument, la méthode et la fréquence — c’est ce que l’on appelle le plan de contrôle.
Le gabarit de col, ou jauge de bague, reste l’outil emblématique du métier. Il s’agit d’une pièce métallique usinée qui reproduit la bague d’une norme : on la présente sur le col ou on engage celui-ci dans le gabarit. Si l’outil « entre et tourne » sans forcer ni flotter, la bague est dans la tolérance. On utilise une bague lisse pour le diamètre, une bague filetée pour le pas, et parfois un col témoin pour vérifier la compatibilité réelle avec le bouchon. C’est un contrôle rapide, reproductible et directement lié à l’usage final.
Le pied à coulisse sert aux mesures courantes : diamètre de corps, hauteur, diamètre de col au pied. Il doit être accompagné d’un protocole : mêmes points de mesure, même pression de contact, même référence de température. Le pied à coulisse numérique sur un marbre reste l’outil de référence du contrôle réception. La balance de précision, en grammes, traite la cote de poids, qui est aussi le contrôle le plus rapide pour détecter une dérive de répartition matière sur une grande série.
La capacité réelle se mesure par remplissage : on pèse le flacon vide, on le remplit d’eau à température ambiante jusqu’au ras du plan de joint, on le pèse de nouveau, et la différence divisée par la masse volumique de l’eau donne la contenance. La méthode gravimétrique est plus fiable qu’une simple lecture d’éprouvette, notamment sur les formes bombées ou à épaule. Pour les critères de forme, on passe au marbre et au comparateur, au gabarit d’équerrage, voire au contrôle optique automatisé en ligne.
Le contrôle statistique complète l’ensemble. Suivant les principes du contrôle par échantillonnage de la norme ISO 2859, on définit une taille de prélèvement et un niveau d’acceptation en fonction du lot et des conséquences d’un défaut. Une cote critique se contrôle plus souvent et plus finement qu’une cote d’aspect. Les valeurs relevées se consignent sur une fiche de contrôle qui accompagne le lot : sans enregistrement, aucune dérive ne peut être démontrée a posteriori.
Capacité réelle contre capacité nominale
La question de la contenance mérite d’être traitée à part, car elle croise la métrologie et la réglementation. Le chiffre imprimé au catalogue — « 750 ml », « 50 cl » — est une capacité nominale : une désignation de format, ronde et stable, qui identifie la référence. Ce n’est pas la contenance physique du flacon.
La capacité réelle se mesure au ras du plan de joint, sans bouchon, sur un flacon stabilisé à température ambiante. Elle dépasse presque toujours le nominal, généralement d’un à quatre pour cent, parfois davantage sur les petits formats. Cette réserve n’est pas un défaut : elle découle du retrait du verre au refroidissement, de la variation du poids de paraison et de l’usure progressive du moule. Elle est aussi indispensable à l’industriel, car elle lui laisse de quoi remplir sans risquer de tomber sous la quantité déclarée en fin de lot.
La conséquence pour l’acheteur est double. D’abord, il doit réclamer les deux valeurs dans la spécification, avec la tolérance associée à la capacité réelle. Ensuite, il doit comprendre que la dispersion de capacité entre deux pièces d’un même lot se répercute directement sur la régularité du niveau de remplissage : à dosage constant, un flacon plus « grand » affiche un niveau plus bas. Réduire cette dispersion est presque toujours plus économique que d’augmenter la marge de sur-remplissage.
Un troisième niveau existe, souvent négligé : la quantité réellement contenue après bouchage, qui dépend de l’espace de tête laissé vide. C’est cette grandeur que le consommateur perçoit et que le service qualité compare à la déclaration d’étiquette. Le détail de ces calculs et des conversions entre millilitres, centilitres et litres mérite d’être traité à part, avec ses propres ordres de grandeur par format.
Empilage : bouchon, étiquette et ligne de remplissage
Les tolérances dimensionnelles n’ont d’intérêt que par leurs conséquences. Or ces conséquences apparaissent en cascade, au moment où le bouchon se pose, où l’étiquette s’applique et où la ligne avance.
Sur le bouchage, la chaîne est implacable. Le diamètre de col et le profil de bague déterminent le couple de serrage et la reprise élastique du joint. Trop de jeu et la capsule tourne, la pression de contact chute, l’étanchéité se dégrade ; trop peu de jeu et le bouchon se pose mal, la capsule se déforme ou la sertisseuse marque le verre. La verticalité du col joue également : un col penché fait appuyer le joint de biais, ce qui suffit à créer une fuite lente. Le parallélisme du plan de joint conditionne de son côté l’appui régulier d’une capsule à vis ou d’un couvercle twist-off.
Sur l’étiquetage, la tolérance de hauteur totale et de diamètre de corps devient déterminante. Une hauteur qui dérive décale la position de la tête d’étiquetage, donc le repère visuel du décor sur la pièce. Un corps ovale perturbe l’application d’une étiquette rectangulaire de grand format et peut provoquer des plis. Le diamètre de corps borne aussi la surface plane exploitable : c’est lui qui décide si un décor complexe reste lisible, et si une étiquette grand format s’applique sans pli.
Sur la ligne de remplissage, les tolérances se traduisent en réglages et en arrêts. Guides, étoiles, vis sans fin et poussoirs sont réglés pour une famille de flacons. Un écart de hauteur ou de diamètre en limite d’intervalle peut suffire à coincer une pièce, à casser un guide ou à faire varier le niveau rempli d’une tête à l’autre. Un flacon dont la hauteur est en haut de tolérance et le voisin en bas de tolérance, dans un même carton, se comporte différemment sur la même machine. C’est pourquoi les tolérances se valident toujours sur un essai réel en ligne, jamais sur une fiche technique seule.
Procédure d’approbation du dessin et de la spécification technique
Toute commande de verre devrait suivre une séquence écrite, du premier croquis à la série. Cette séquence protège autant l’acheteur que le fabricant, car elle transforme des intentions en engagements vérifiables.
Première étape : le cahier des charges fonctionnel. L’acheteur décrit le produit, le bouchage prévu, la ligne de remplissage, les contraintes d’étiquetage, les conditions de transport et de stockage. On y précise aussi les exigences réglementaires applicables, notamment le contact alimentaire au sens du règlement (CE) n° 1935/2004 et, le cas échéant, du règlement (UE) n° 10/2011 pour les matériaux plastiques associés. Aucune cote n’est encore fixée ; on décrit des fonctions.
Deuxième étape : le dessin technique coté, ou plan de définition. Le fabricant produit un dessin indiquant la cote nominale et l’intervalle admissible pour chaque cote, ainsi que les critères de forme et les zones critiques. Ce document est la pièce contractuelle de référence : c’est lui que l’on oppose en cas d’écart, et c’est lui que l’on révise en cas d’évolution. Une cote non cotée au dessin est une cote sans engagement.
Troisième étape : l’échantillon de référence. Un ou plusieurs flacons issus du moule définitif sont mesurés, contrôlés et physiquement signés ou scellés. Cet échantillon devient la référence de comparaison pour toute la production future, y compris pour les lots suivants. Sur un projet à moule dédié, il est utile de prévoir un lot pilote avant la série, afin de valider simultanément cotes, bouchage et comportement en ligne, avant tout engagement de volume.
Quatrième étape : la spécification technique validée et le plan de contrôle. Le document final rassemble le dessin approuvé, la liste des cotes critiques avec leur tolérance, les moyens de mesure de référence, la fréquence de contrôle, le niveau d’acceptation retenu et le sort réservé aux lots non conformes. C’est un document vivant : toute modification de moule ou d’outillage doit déclencher une révision formelle, avec nouvel échantillon de référence. Les valeurs finales de tolérance restent à confirmer selon le projet et selon la capacité réelle de la ligne de l’acheteur.
Dérive de production et suivi par lot
Approuver un échantillon ne garantit rien sur la durée. Un moule s’use, une température de four dérive, un changement de couleur ou de composition de verre modifie légèrement le comportement du matériau. Le suivi par lot est donc la contrepartie indispensable de toute spécification dimensionnelle.
Le principe est simple : chaque lot reçoit un relevé des cotes critiques, comparé à la spécification approuvée. Le fabricant mesure selon le plan de contrôle, consigne les valeurs, et signale toute dérive par rapport au lot précédent, même si les valeurs restent dans la tolérance. Une dérive régulière dans une même direction annonce souvent un problème d’usure ou de réglage plus qu’un défaut ponctuel ; c’est le signal le plus utile du suivi statistique.
Sur le terrain, ce suivi se matérialise par une fiche de contrôle par lot, comportant la référence, la date, le numéro de moule, les valeurs mesurées, la taille de l’échantillon et la conclusion. Les échantillons témoins peuvent être conservés, au moins sur les premières livraisons, afin de disposer d’une base de comparaison physique. En cas de réclamation, l’écart se démontre par confrontation entre le lot livré, l’échantillon de référence et le relevé de contrôle.
Le traitement d’une dérive suit une logique d’action corrective : identifier la cote concernée, isoler les unités touchées, déterminer si la cause est un outillage, un réglage ou une matière, corriger, puis vérifier l’efficacité de la correction sur le lot suivant. Les critères dimensionnels se croisent ici avec les autres contrôles qualité du verre, depuis l’aspect jusqu’à l’étanchéité après bouchage.
Arbitrages économiques : serrer ou desserrer une tolérance
Resserrer une tolérance a un coût réel. Un tri supplémentaire, un rythme de production ralenti, un taux de rebut plus élevé, une usure accélérée du moule : tout cela se retrouve dans le prix unitaire. Desserrer une tolérance fait baisser ce prix, mais déplace le risque vers l’aval — au remplissage, au bouchage, à la logistique.
Le bon raisonnement consiste à classer les cotes par conséquence industrielle, puis à n’investir la précision que là où elle se transforme en économie. Une cote de col très serrée se justifie dès lors qu’elle évite un taux de fuite ; une cote de hauteur serrée se justifie si la ligne est sensible au passage des guides ; une cote de diamètre de corps serrée se justifie si la cadence d’étiquetage ou la densité de palette en dépend. À l’inverse, une tolérance d’aspect ou une cote non fonctionnelle peut rester large sans aucun risque.
Trois arbitrages reviennent souvent. D’abord entre précision et volume : sur une commande importante, une tolérance légèrement plus large peut libérer de la capacité et améliorer le délai. Ensuite entre précision et transport : un poids plus resserré réduit le risque de surpoids en conteneur, mais un poids plus régulier coûte parfois plus cher que le transport économisé. Enfin entre standard et dédié : utiliser une référence standard à cotes déjà maîtrisées coûte souvent moins qu’un moule dédié aux tolérances très serrées. Tous ces arbitrages se chiffrent selon le projet.
Questions fréquentes des acheteurs sur les cotes et tolérances
Ces six questions reviennent presque systématiquement dans les échanges techniques avec les donneurs d’ordre français, belges, suisses, luxembourgeois, québécois et nord-africains. Elles portent toutes sur la même articulation : ce qui figure au dessin, ce qui se mesure réellement en production, et ce que la ligne de conditionnement supporte sans dérive.
Quelle tolérance demander sur le diamètre de col ou de bague ?
Le diamètre de col et le profil de bague constituent la cote la plus critique d’un flacon, car ils commandent directement l’étanchéité, la tenue de la capsule et la qualité du sertissage. Les ordres de grandeur usuels se situent autour de plus ou moins deux à cinq dixièmes de millimètre selon la norme de bague visée et le type de bouchage. La bonne méthode consiste à partir du bouchon ou de la capsule retenus, puis à faire valider le col par un gabarit de bague lisse et un gabarit fileté, complétés par un essai de bouchage sur échantillon. Un col validé uniquement sur plan, sans essai physique avec le bouchon définitif, reste un risque industriel non maîtrisé. Les valeurs finales restent à confirmer selon le projet.
Un écart de quelques dixièmes de millimètre sur la hauteur totale est-il grave ?
Tout dépend de la sensibilité de votre ligne et de votre conditionnement. La hauteur totale pilote la course des machines, le passage des guides, la position de l’étiquetage et le calage en carton. Sur une ligne souple, bien réglée et dédiée à une seule famille de flacons, quelques dixièmes de millimètre se compensent sans conséquence visible. Sur une ligne rapide où plusieurs formats cohabitent, ou avec un calage serré en carton et une position d’étiquette imposée, le même écart peut provoquer des bourrages, des décalages de décor ou des cartons qui ferment mal. La hauteur se valide donc toujours par un essai en conditions réelles.
Peut-on imposer une tolérance de poids très serrée pour sécuriser la production ?
C’est rarement le meilleur levier. Le poids est un indicateur global de répartition matière, pas une cote fonctionnelle directe : il dépend du fond, du corps, de l’épaule et du col simultanément. Imposer une fourchette de poids très étroite conduit le fabricant à trier ou à ralentir sa production, ce qui se répercute sur le prix et le délai. Il est généralement plus efficace de spécifier les cotes réellement fonctionnelles — diamètre de col, hauteur totale, épaisseur minimale en zones critiques — et de conserver le poids comme indicateur de suivi et signal d’alerte en cas de dérive de lot. Les seuils restent à confirmer selon le projet.
Comment vérifier la capacité réelle d’une bouteille annoncée à 750 ml ?
On procède par mesure gravimétrique. On pèse d’abord le flacon vide, puis on le remplit d’eau à température ambiante jusqu’au ras du plan de joint, sans bouchon, et on pèse de nouveau. La différence des deux masses, divisée par la masse volumique de l’eau à la température mesurée, donne la contenance réelle. Cette méthode est plus fiable qu’une simple lecture d’éprouvette, en particulier sur les formes galbées ou à épaule marquée. Sur un format 750 ml, la contenance mesurée se situe fréquemment entre 765 et 780 ml. Une mesure isolée ne prouve rien : il faut plusieurs pièces prélevées sur le lot, puis une comparaison avec la spécification et sa tolérance.
Que se passe-t-il si la production dérive en cours de lot ?
La première chose à faire est de quantifier la dérive : quelle cote, de combien, sur combien de pièces, et par rapport à quelle référence. Si la valeur reste dans l’intervalle admissible du dessin approuvé, le lot est conforme, mais la tendance doit être signalée au fabricant pour qu’il identifie la cause — usure de moule, réglage, matière — avant que la valeur ne sorte de tolérance. Si la valeur sort de l’intervalle, le lot devient non conforme au sens du plan de contrôle : il faut l’isoler, décider d’un tri, d’une reprise ou d’un remplacement, et documenter l’action corrective. Le sort réservé aux lots non conformes se fixe au contrat, avant la commande.
Faut-il un moule dédié pour obtenir des cotes strictes ?
Pas nécessairement. Un moule dédié donne la liberté de dessiner la pièce, mais il ne garantit pas à lui seul une meilleure capabilité dimensionnelle : c’est le couple moule plus réglage plus matière qui produit la dispersion, pas le seul outillage. Il est fréquent qu’une référence standard déjà produite en volume affiche une dispersion plus faible qu’un moule neuf en phase de mise au point, simplement parce que le procédé est stabilisé. Le moule dédié se justifie quand la forme, la contenance ou la bague n’existent pas au catalogue, ou quand une signature de marque exige une géométrie propre. Le choix entre standard et dédié, comme les seuils de tolérance associés, reste à confirmer selon le projet.
En résumé, une tolérance dimensionnelle est un contrat de fabrication, pas une simple mention de catalogue. Les équipes qui rédigent une spécification complète — cotes critiques, intervalles admissibles, moyens de mesure, plan de contrôle, échantillon de référence — évitent la plupart des bourrages de ligne, des fuites au bouchage et des litiges de conformité. Pour aller plus loin, consultez nos pages sur les niveaux de remplissage et les capacités, les bagues de col et le bouchage, le contrôle qualité et l’inspection du verre, l’épaisseur de paroi et la résistance du verre, les moules et le développement de produit ainsi que la conformité et la réglementation de l’emballage en verre. Transmettez-nous votre dessin coté ou votre référence de contenance : nous reviendrons vers vous sur les cotes critiques, les tolérances applicables et les moyens de mesure, selon le projet.