Synthèse pratique pour l’acheteur
- La capacité nominale affichée au catalogue est une désignation commerciale : la contenance réelle, mesurée au ras du col, lui est presque toujours supérieure de quelques millilitres, et c’est cette réserve qui permet de remplir sans débordement.
- Le niveau de remplissage utile se déduit de l’espace de tête (headspace) laissé vide ; cet espace doit absorber la mise en place du bouchon, la dilatation du liquide et les contraintes du transport.
- Trois cotes décident de la faisabilité d’une ligne d’embouteillage — diamètre de col, hauteur totale et diamètre de corps — et se valident avant tout engagement de commande.
Capacité nominale et capacité réelle : ce que disent vraiment les catalogues
Un flacon en verre ne se commande jamais sur un seul chiffre. La valeur annoncée au catalogue — « 750 ml » — est une capacité nominale : une désignation ronde et stable qui identifie un format, de la même manière qu’une taille de vêtement décrit un gabarit sans citer chaque centimètre du corps.
La capacité réelle, elle, se mesure. On remplit le flacon d’eau à température ambiante jusqu’au ras du plan de joint — le bord supérieur du col, avant bouchage — puis on lit le volume obtenu. Le résultat dépasse presque toujours le nominal : un flacon vendu comme 750 ml contient fréquemment de l’ordre de 765 à 780 ml. Cet écart n’est ni un défaut ni une tromperie, mais une réserve de fabrication.
Cette réserve existe parce que deux pièces moulées ne sont jamais identiques : le verre se rétracte en refroidissant, le poids de paraison varie, le moule s’use. Le fabricant cale donc le moule au-dessus du nominal, afin que même les pièces les plus justes d’un lot restent utilisables, sans priver le remplisseur de toute marge.
Pour l’acheteur, la conséquence est nette : « 750 ml » est une désignation de format, non une garantie de contenance exacte. C’est la capacité réelle, associée à sa tolérance, qui intéresse le service qualité et détermine la quantité déclarée sur l’étiquette. Demandez donc toujours les deux valeurs.
Niveau de remplissage et espace de tête : la contrainte invisible
Entre le liquide et le bouchon, il reste toujours de l’air : c’est l’espace de tête, ou headspace. Sa hauteur n’est jamais un détail esthétique ; elle conditionne le bouchage, la conservation et la tenue du colis.
Sur une boisson plate remplie à la tireuse, il représente couramment 5 à 10 % de la hauteur du col, ce qui place le niveau quelques centimètres sous le plan de joint. Il joue trois rôles simultanés. Il permet d’abord de refermer sans refouler de liquide : un bouchon ou une capsule chasse de l’air en s’engageant, et sans volume disponible le produit déborderait sur la bague de col. Il absorbe ensuite la dilatation du contenu : une bouteille stockée à 30 °C pousse plus qu’une bouteille restée à 12 °C, et un espace insuffisant peut mouiller le bouchon, voire le faire remonter. Il encaisse enfin les sollicitations du transport : vibrations, freinages, gerbage en conteneur, chocs thermiques du passage de la cale au quai.
Le niveau de remplissage s’exprime rarement en millimètres : on préfère une cote mesurée depuis le plan de joint ou un pourcentage de la contenance. La logique reste la même — plus le produit est gazeux, plus l’espace doit être maîtrisé, en volume comme en pression. À l’inverse, une huile ou un sirop peu agité peut s’approcher davantage du plan de joint.
Trois familles se distinguent donc. Les boissons plates (eau, vin, jus, huile) tolèrent un espace de tête modéré et stable. Les boissons gazeuses (bière, cidre, limonade) exigent un calcul plus fin, car pression interne et montée de mousse modifient le niveau final. Les produits remplis à chaud voient leur volume se contracter au refroidissement, ce qui abaisse le niveau après remplissage.
Tolérance de sur-remplissage et dérive de production
Une ligne d’embouteillage ne remplit pas au millilitre. Elle vise une consigne et accepte une dispersion autour de cette consigne, encadrée par une tolérance issue de trois contributions qui s’additionnent.
La machine d’abord : régularité du dosage, temps d’ouverture des vannes. Le contenant ensuite : si la capacité réelle varie d’un flacon à l’autre dans un même lot, un remplissage volumétrique constant produit un niveau visiblement différent d’une pièce à l’autre. Le produit enfin : viscosité, température, tendance à mousser.
Le sur-remplissage (overfill) est la marge ajoutée volontairement pour que chaque unité atteigne au minimum la quantité déclarée. C’est un arbitrage économique classique : chaque millilitre de marge protège la conformité, mais se multiplie par des dizaines de milliers d’unités. La réponse rationnelle consiste à réduire la variabilité de la capacité réelle plutôt qu’à gonfler la marge.
L’acheteur a donc intérêt à demander explicitement quatre informations : la capacité nominale, la capacité réelle visée, la tolérance acceptée sur le lot et la méthode de contrôle associée. Sans ces quatre points, un écart constaté en production devient un litige où chacun défend sa propre définition de « 750 ml ».
Les quatre cotes qui pilotent réellement le remplissage
La capacité ne suffit jamais à valider un flacon. Quatre cotes, mesurables au pied à coulisse, au gabarit de col et à la balance, décident de la compatibilité avec la ligne.
Le diamètre de col et la forme de la bague déterminent le bouchon, la capsule, la tête de remplissage et le couple de serrage. Une bague légèrement hors tolérance suffit à faire fuir une capsule à vis ou à empêcher une sertisseuse couronne de bien travailler : c’est la cote la plus critique, car elle n’admet presque aucune reprise.
La hauteur totale commande la course de la machine, le réglage des étoiles d’entrée et de sortie et le calage en carton. Deux millimètres de trop peuvent bloquer un guide de convoyeur ou décaler l’étiquette sur toute une série.
Le diamètre de corps gouverne la tenue dans les guides, la rotation lors de la pose d’étiquette, la largeur maximale du décor et l’empilage en couche de palette. Il borne aussi la surface plane disponible pour l’étiquette : un corps conique réduit la zone utile et complique l’application d’un grand format rectangulaire.
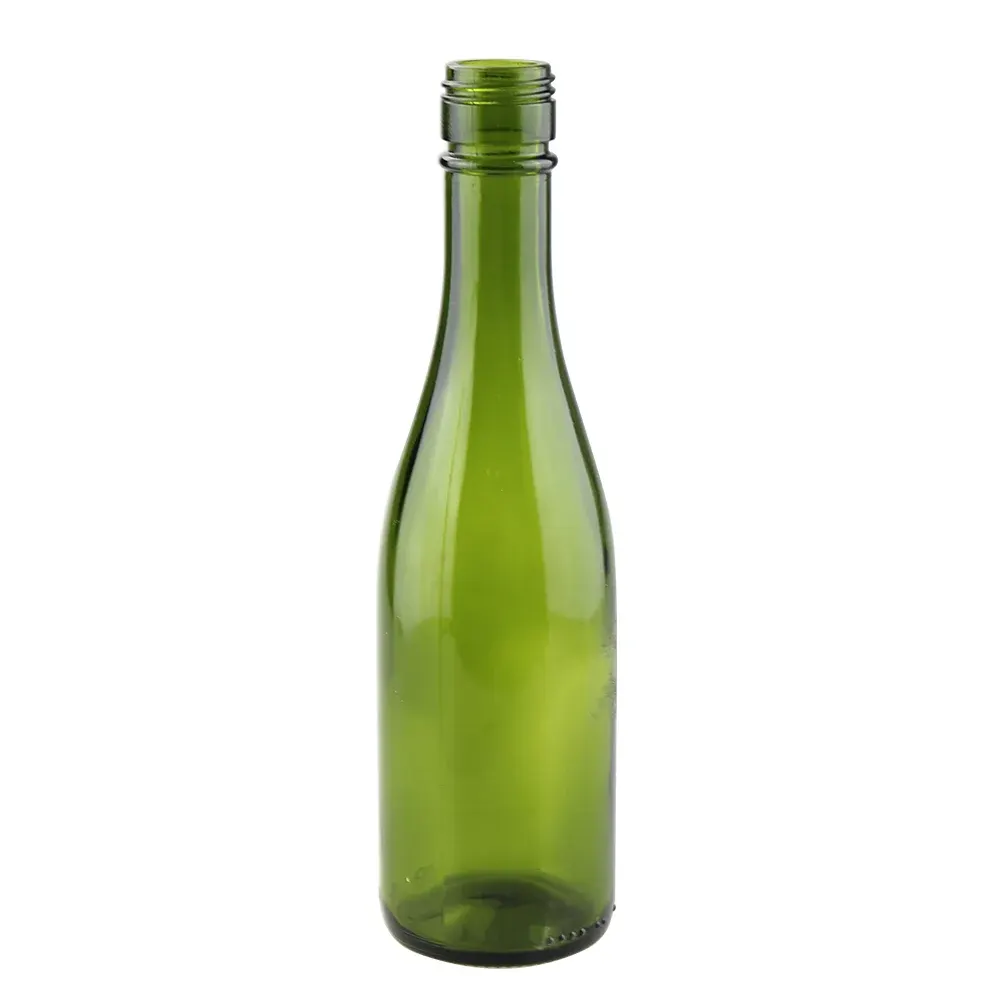
Le poids, enfin, est le témoin indirect de tout le reste. Un flacon anormalement léger signale un verre plus mince, donc une moindre résistance à la pression ou au choc ; un flacon anormalement lourd coûte du transport et peut trahir un moule usé. Pour un même format, une fourchette de poids resserrée indique une production régulière.
Conversions ml, cl et l : la table de référence des acheteurs
Le verre se commande en millilitres, se facture en unités, se stocke en couches de palette et se charge en conteneurs — et chaque interlocuteur emploie son unité préférée. La confusion la plus fréquente du secteur ne vient pas d’un calcul complexe mais d’une simple homonymie.
Rappel des équivalences : 1 litre vaut 100 cl, soit 1 000 ml. Le centilitre est l’unité commerciale du conditionnement en France et en Belgique — un vin se vend en « 75 cl », un sirop en « 70 cl », une eau en « 50 cl ». Le millilitre domine les fiches techniques et les devis des fournisseurs, qui écrivent plutôt « 750 ml ». Le litre s’impose pour les grands formats et les volumes globaux d’une commande.
Trois correspondances suffisent en pratique : 50 cl = 500 ml ; 75 cl = 750 ml ; 100 cl = 1 000 ml = 1 l. Un acheteur qui écrit « 0,75 l » et un autre qui écrit « 750 ml » désignent le même objet ; mais un fournisseur qui répond « 0,75 cl » a commis une erreur d’un facteur cent. C’est la faute de conversion la plus coûteuse du métier, et elle survient presque toujours sur une commande urgente.
Deuxième piège : le poids. Un flacon de 500 ml ne pèse pas 500 g ; il pèse sa matière, exprimée en grammes par pièce. Confondre les deux fausse les calculs de transport et de palette. Troisième piège : le volume réellement transporté, qui est celui du colis et non du contenu.
Tableau de référence par format de contenance
Le tableau ci-dessous rassemble les ordres de grandeur les plus courants sur les formats standards du marché. Les valeurs sont indicatives et servent de repère d’échange entre un acheteur et un fournisseur ; elles ne remplacent pas le dessin technique d’un flacon donné, dont les cotes exactes et les tolérances font foi. Une contenance réelle se mesure toujours au ras du plan de joint, sans bouchon, sur un échantillon stabilisé à température ambiante.
| Format de contenance | Capacité nominale | Capacité réelle mesurée (env.) | Diamètre de col (env.) | Hauteur totale (env.) | Usage typique |
|---|---|---|---|---|---|
| Miniature | 50 ml | 55 à 58 ml | 18 à 20 mm | 90 à 100 mm | Échantillons, huiles essentielles, miniatures d’alcool |
| Petit flacon | 100 ml | 105 à 110 ml | 18 à 22 mm | 115 à 130 mm | Sirops, sauces, flacons cosmétiques, huiles |
| Format court | 200 ml | 208 à 215 ml | 22 à 24 mm | 150 à 170 mm | Jus, vinaigres, huiles aromatisées |
| Demi-bouteille | 250 ml | 258 à 268 ml | 24 à 28 mm | 175 à 200 mm | Bière artisanale, limonades, jus, cidre |
| Format bière | 330 ml | 340 à 350 ml | 26 à 28 mm | 200 à 230 mm | Bière, cidre, boissons gazeuses, kombucha |
| Format moyen | 500 ml | 515 à 530 ml | 28 à 31 mm | 230 à 260 mm | Eaux, jus, huiles, vinaigres, sauces |
| Format standard | 750 ml | 765 à 780 ml | 29 à 31 mm | 285 à 300 mm | Vin, spiritueux, huile d’olive, sirop |
| Grand format | 1 l | 1 020 à 1 050 ml | 26 à 31 mm | 300 à 330 mm | Eaux de table, huiles, jus, sauces familiales |
| Très grand format | 1,5 l | 1 530 à 1 570 ml | 26 à 31 mm | 330 à 360 mm | Eaux de table, boissons partagées, huiles |
Un mot d’avertissement sur la lecture de ce tableau : ces capacités réelles sont des ordres de grandeur d’usage, pas des garanties. Un même format nominal peut être décliné avec des cols différents, donc avec des hauteurs totales différentes pour une contenance identique. Deux bouteilles « 750 ml » peuvent cohabiter dans un catalogue avec vingt millimètres d’écart de hauteur et des bagues incompatibles. La contenance seule ne décrit jamais un flacon.
Du flacon à la couche de palette et au conteneur
Le niveau de remplissage et la géométrie du flacon ne s’arrêtent pas à l’embouteillage : ils se propagent jusqu’au chargement, où se joue souvent la marge réelle de l’opération.
Un flacon occupe un volume, mais sur palette il en occupe un plus grand, à cause des séparateurs, du calage et de la forme de la couche. Une bouteille ronde laisse des vides entre les pièces ; une bouteille carrée ou à pans les réduit nettement. À format de palette égal, le nombre d’unités par couche peut donc varier fortement selon la seule section du corps. Une couche se décrit toujours par un couple : nombre de pièces et pas d’implantation.
La hauteur totale ajoute une contrainte verticale. Une palette standard se construit en couches superposées, dans une hauteur de charge compatible avec les passages de porte, les hayons et les conteneurs. Un centimètre gagné sur la hauteur peut parfois libérer une couche entière — un levier souvent négligé, alors qu’il porte sur des dizaines de milliers d’unités.
Vient enfin le remplissage du conteneur. Le volume disponible ne se remplit pas de liquide mais de palettes : la bonne question n’est pas « combien de bouteilles dans le conteneur » mais « combien de palettes, et combien de bouteilles par palette ». Le poids compte autant que le cube, car un conteneur a une limite de charge utile : un grand format lourd peut saturer la charge avant de saturer le volume. Ces calculs se traitent avec le transitaire et le fournisseur avant l’engagement de la commande.
Cohérence avec l’étiquette, le bouchon et la ligne d’embouteillage
Un format de contenance n’existe jamais seul : il vit dans un système à trois composants — le verre, le bouchage, l’étiquette — qui se valident ensemble. C’est là que les projets échouent le plus souvent, non par défaut technique mais par défaut de séquence.
Avec l’étiquette, la correspondance porte sur la surface plane disponible et sur la position du niveau de liquide. Une étiquette trop haute empiète sur l’épaule et se décolle ; une étiquette trop basse masque le niveau et prive le consommateur du repère visuel de remplissage. Sur un flacon teinté, cette lisibilité du niveau disparaît presque entièrement : le décor doit être pensé autrement.
Avec le bouchon, la correspondance porte sur la bague de col et sur l’espace réellement disponible sous le bouchon. Un liège naturel exige un col calibré et un tirage régulier ; une capsule à vis suppose une bague précise et un joint adapté au produit ; une capsule couronne requiert une bague et une hauteur de sertissage conformes. Ce dialogue entre col, joint et bouchon doit être figé au cahier des charges, avant toute commande de capsules ou de lièges.
Avec la ligne, la correspondance est mécanique. Guides, étoiles, vis sans fin, poussoirs et têtes de remplissage sont réglés pour une famille de flacons. Introduire un format hors de cette famille impose des changements de pièces et des réglages, avec arrêt de production et risque de réglage imparfait. Pour un façonnier qui pratique l’embouteillage à façon, mieux vaut aligner le nouveau flacon sur les cotes déjà présentes sur la ligne que de rechercher un gain esthétique marginal.
La méthode sûre reste toujours la même : définir le format à partir du produit et du bouchon, valider les cotes sur un échantillon physique, faire tourner un lot d’essai sur la ligne réelle, observer le niveau de remplissage obtenu, puis figer la spécification. Aucune fiche technique ne remplace un essai de remplissage avec le produit définitif.
Erreurs fréquentes et bonnes pratiques d’achat
Cinq erreurs reviennent régulièrement dans les projets de conditionnement en verre, et toutes se rattachent à la question du niveau de remplissage et des capacités.
Commander sur le seul numéro de contenance, sans cotes de col ni de hauteur, produit des bouchons incompatibles ou des lignes à re-régler, souvent découverts à l’arrivée du lot. Confondre capacité nominale et capacité réelle conduit à s’étonner que le niveau diffère entre deux livraisons : la capacité réelle doit figurer au cahier des charges, avec sa tolérance. Oublier l’espace de tête se paie en bouteilles qui fuient ou en bouchons qui remontent. Négliger la cohérence entre contenance, poids et logistique peut transformer une commande rentable en expédition à perte. Engager trop tard les accessoires — bouchons, capsules, manchons — alors qu’ils dépendent des cotes du col déstabilise tout le planning.
Les bonnes pratiques en découlent. Demander systématiquement capacité nominale, capacité réelle, tolérance, diamètre de col, hauteur totale, diamètre de corps et poids par pièce. Réclamer un dessin technique coté, pas une simple photo. Exiger un échantillon physique avant série. Faire un essai de remplissage et d’étiquetage avec le produit réel. Verrouiller les cotes par écrit, avec les tolérances admissibles, avant de lancer la production. Vérifier enfin les premiers cartons à réception, plutôt que de découvrir un décalage après plusieurs semaines de stockage. Ces quantités, ces tolérances et ces choix de format restent à confirmer selon le projet.
Questions fréquentes des acheteurs en verrerie
Ces six questions reviennent presque systématiquement dans les échanges techniques avec les donneurs d’ordre français, belges, suisses, québécois et nord-africains. Elles portent toutes sur la même articulation : ce que le catalogue annonce, ce que le flacon contient réellement, et ce que la ligne d’embouteillage supporte.
Quelle est la différence entre capacité nominale et capacité réelle ?
La capacité nominale est une désignation de format : une valeur ronde et stable qui identifie le flacon dans un catalogue et un devis. La capacité réelle est la contenance physique mesurée, flacon rempli d’eau à température ambiante jusqu’au ras du plan de joint, sans bouchon. Elle dépasse presque toujours la valeur nominale, de quelques millilitres à quelques dizaines de millilitres selon le format. Cet écart correspond à la réserve de fabrication nécessaire pour absorber la dispersion naturelle du verre moulé : retrait au refroidissement, variation du poids de paraison, usure du moule. Dans un cahier des charges, il faut donc écrire les deux valeurs et la tolérance associée.
Comment calculer le niveau de remplissage et l’espace de tête ?
On part de la capacité réelle mesurée jusqu’au plan de joint, on en retire le volume d’air que l’on souhaite conserver, puis on convertit ce volume en hauteur de liquide à partir de la section interne du col et du corps. L’espace de tête se situe le plus souvent entre 5 et 10 % de la hauteur du col sur une boisson plate, davantage sur une boisson gazeuse ou un produit rempli à chaud. Trois éléments se cumulent : le volume chassé par l’engagement du bouchon, la dilatation du liquide en conditions de stockage chaudes et les sollicitations du transport. Le calcul se valide toujours par un essai réel sur la ligne, avec le produit définitif.
Quelle tolérance de sur-remplissage faut-il prévoir ?
Elle dépend de la régularité du dosage de la machine, de la dispersion de capacité réelle du lot de flacons et de la variabilité du produit. Une tolérance trop serrée génère des rebuts à l’embouteillage ; une tolérance trop large coûte du produit sur chaque unité et peut faire diverger la quantité réellement contenue de celle déclarée sur l’étiquette. La stratégie la plus économique consiste à réduire d’abord la dispersion de capacité réelle du contenant, ce qui autorise ensuite une marge de sur-remplissage plus faible. Les seuils précis de tolérance et de sur-remplissage restent à confirmer selon le projet.
Comment convertir les ml, cl et l pour une commande de bouteilles ?
La base est simple : 1 litre vaut 100 centilitres, soit 1 000 millilitres. Le centilitre est l’unité commerciale dominante en France et en Belgique — 75 cl pour un vin, 50 cl pour une eau. Le millilitre domine les fiches techniques et les échanges avec les fournisseurs, qui écrivent plutôt 750 ml. Le litre s’emploie pour les grands formats et les volumes globaux. Retenez trois correspondances : 50 cl = 500 ml, 75 cl = 750 ml, 100 cl = 1 000 ml = 1 l. Veillez aussi à ne jamais confondre la contenance et le poids de la pièce : un flacon de 500 ml ne pèse pas 500 g.
Combien de bouteilles entrent dans une couche de palette et dans un conteneur ?
Le nombre d’unités par couche dépend uniquement de la section du corps et du pas d’implantation, pas de la contenance : une bouteille ronde laisse plus de vide entre les pièces qu’une bouteille carrée ou à pans. Le nombre de couches dépend ensuite de la hauteur totale de la pièce et de la hauteur de charge admissible. Le remplissage du conteneur se raisonne en palettes, puis en bouteilles par palette — jamais en bouteilles directement. Le poids intervient également, car un conteneur a une limite de charge utile autant qu’une limite de volume. Ces valeurs exactes restent à confirmer selon le projet, format par format.
Une bouteille peut-elle changer de format sans modifier l’étiquette ni le bouchon ?
Rarement, et jamais sans vérification. Passer d’un format à un autre modifie presque toujours au moins une cote critique : le diamètre de col, qui commande le bouchon et la capsule ; la hauteur totale, qui commande la course de la machine, le calage des guides et la position d’étiquetage ; ou le diamètre de corps, qui commande la surface plane disponible pour l’étiquette et l’implantation en couche de palette. Il arrive que deux formats voisins partagent la même bague et la même largeur d’étiquette, mais cela doit être confirmé sur le dessin technique et sur un échantillon physique. Tout changement de format se traite comme un nouveau projet.
En résumé, la capacité d’un flacon en verre se lit toujours à trois niveaux : la désignation commerciale du catalogue, la contenance réelle mesurée au ras du col, et la cote de remplissage imposée par l’espace de tête et la ligne d’embouteillage. Les équipes qui maîtrisent cette chaîne évitent la plupart des litiges de conformité et des arrêts de production. Pour approfondir, consultez nos pages sur les tolérances dimensionnelles du verre, les bagues de col et le bouchage, l’étiquetage et la sérigraphie, la palettisation et le chargement de conteneur, les grands formats et magnums ainsi que l’embouteillage à façon. Pour un format précis, transmettez-nous votre dessin coté ou votre référence de contenance : nous vous répondrons sur les cotes, la capacité réelle et la tolérance correspondante, selon le projet.