Ключевые выводы
- Совместимость стеклотары с линией розлива определяется четырьмя группами параметров: геометрия корпуса, горловина, зона захвата и поведение под давлением.
- Большинство остановок линии на новом стекле связано не с браком, а с допусками: биением, шагом конвейера и высотой подъёма под форсунку.
- Пастеризация и газирование превращают бутылку в сосуд под давлением — от этого зависит и толщина стенки, и конструкция горловины, и выбор укупорки.
- Смена SKU стоит денег: время переналадки нужно считать заранее, а стекло стандартизировать по семействам, а не «под каждый вкус».
Что такое совместимость стеклотары с линией розлива
Совместимость — это не абстрактное «подходит или нет», а набор числовых допусков, при которых линия работает на проектной скорости без остановок и брака. Для завода-производителя напитков в России, Беларуси или Казахстане новый поставщик стекла — это всегда риск: тара, идеально работавшая на одной линии, может начать «теряться» на звёздах, застревать в накопителе или давать сбой укупорки на другой.
Проблема в том, что каждая линия спроектирована под определённый «идеальный» профиль бутылки, а реальное стекло имеет допуски по высоте, диаметру и биению. Чем шире допуски и чем жёстче линия, тем выше вероятность конфликта. Ниже мы разбираем, какие группы параметров нужно согласовать с технологическим службами заказчика до того, как будет утверждена оснастка и запущена кампания.
Анатомия линии: от подачи тары до укупорки
Типовая линия розлива проходит через несколько участков, каждый из которых предъявляет свои требования. Первый — подача и распаковка тары: бутылки вынимаются из лотка, ставятся на конвейер и проходят через накопитель. Здесь важны устойчивость бутылки на транспортере, отсутствие зацепа за направляющие и отсутствие свободного вращения вокруг оси. Второй участок — мойка или ополаскивание: если тара оборотная, сюда добавляются требования к стойкости декора и к форме корпуса, чтобы бутылка нормально велась через моечные форсунки.
Третий участок — розлив. Здесь бутылка совмещается с розливным устройством, и критичны высота подъёма, точное позиционирование горловины под форсункой и герметичность соединения. Четвёртый — укупорка: нажимные или винтовые головки работают с горловиной, и допуск на диаметр венчика напрямую влияет на герметичность и на количество брака. Пятый — этикетировка, бракераж и упаковка. На каждом переходе бутылка контактирует с направляющими, звёздами и захватами, поэтому каждая зона контакта должна оставаться свободной от декора.
Отдельный элемент — накопители и транспортные коммуникации. Именно в них возникает «пробка», когда бутылки с чуть большим биением встают неровно и перестают вестись. Поэтому первый тест нового стекла обычно делают на реальной линии при заявленной скорости, а не на стенде.
Типы линий розлива и требования к стеклу
Разные типы линий предъявляют разные требования. Таблица ниже — ориентировочная, её задача помочь сформулировать вопросы технической службе заказчика, а не заменить расчёт под конкретное оборудование.
| Тип линии розлива | Ориентировочная скорость | Ключевое требование к стеклу | Тип укупорки | Главный риск | Типичное применение |
|---|---|---|---|---|---|
| Полуавтоматическая линия | Низкая, ручная подача | Устойчивость корпуса, удобный захват | Винтовая, нажимная | Человеческий фактор, сколы венчика | Крафтовые цеха, малые партии |
| Линейная автоматическая линия | Средняя | Допуск по высоте и диаметру, биение | Винтовая, Twist-Off | Застревание в накопителе | Пиво, вода, лимонады |
| Ротационная моноблочная линия | Высокая | Жёсткий допуск высоты, стабильная геометрия горловины | Кронен, Twist-Off, алюминий | Сбой позиционирования под форсункой | Крупные пивные и соковые заводы |
| Линия горячего розлива | Средняя, с нагревом | Термостойкость корпуса, стойкость декора | Винтовая, Twist-Off | Термошок, деформация горловины | Соки, соусы, варенье |
| Линия с пастеризацией в туннеле | Средняя | Стойкость к ΔT, остаточные напряжения | Любая герметичная | Трещины после термоцикла | Пиво, соки, газированные напитки |
| Линия асептического розлива | Высокая | Чистота стекла, стабильность размеров | Специальная герметичная | Нарушение стерильности при негерметичности | Молочные и соковые продукты |
| Линия для газированных напитков | Высокая | Прочность под внутренним давлением | Кронен, алюминиевый винт | Разрыв или протечка при давлении | Пиво, газировка, комбуча |
| Линия для крепкого алкоголя | Низкая и средняя | Геометрия горловины, весомость, устойчивость | Винтовая с контролем вскрытия | Протечка, скол венчика | Водка, виски, коньяк, ром |
Геометрия бутылки: высота, диаметр, биение
Три числа определяют, пройдёт ли бутылка по линии. Первое — общая высота от дна до верха венчика. Если бутылка выше или ниже зоны настройки, розливная головка либо не сядет на горловину, либо передавит её. Допуск на высоту задаётся технологами линии, и его нужно получить письменно, а не «примерно».
Второе — диаметр корпуса в зоне контакта с направляющими и звёздами. Здесь важна не только номинальная величина, но и разброс между бутылками в партии. Если разброс велик, узкие бутылки будут «болтаться», а широкие — зажиматься. Третье — биение, то есть отклонение оси от вертикали. Биение — самый коварный параметр: визуально бутылка выглядит ровной, но на высокой скорости она «бьётся» о направляющие и вызывает остановку.
Отдельно выделяют кривизну дна и отклонение плоскости дна: если дно не плоское, бутылка качается на транспортере, плохо встаёт на звёзды и создаёт нестабильный захват. Для линий с большим числом перевалок дно — недооценённый источник проблем, о котором вспоминают уже после запуска партии.
Горловина, венчик и зона захвата грейфера
Горловина — самая нагруженная часть бутылки в производстве. Именно она контактирует с грейфером, розливными клапанами и укупорочной головкой. Поэтому все элементы горловины, включая венчик и посадочный поясок под колпачок, нормируются по диаметру, высоте и форме, а не «на глаз». Международные профили (например, B 28-8, FEA 15, TO-82) задают форму, но реальная геометрия у каждого производителя стекла всё равно имеет допуск, и именно этот допуск нужно согласовать с оборудованием розлива.
Зона захвата грейфера — критичный участок, где бутылка удерживается за венчик или за шейку. Если декор или матирование заходит в эту зону, увеличивается диаметр или меняется коэффициент трения, и грейфер начинает проскальзывать. Результат — падение бутылки, бой и остановка. Мы всегда просим присылать разметку зоны захвата вместе с макетом декора, чтобы печать начиналась ниже неё.
Ещё один нюанс — толщина и форма венчика. Тонкий или неровный венчик даёт плохое уплотнение с колпачком, и продукт теряет герметичность: сначала это выглядит как редкие протечки, затем — как претензии из торговой сети. Для газированных напитков требования к венчику жёстче, потому что внутреннее давление работает на разрыв уплотнения.
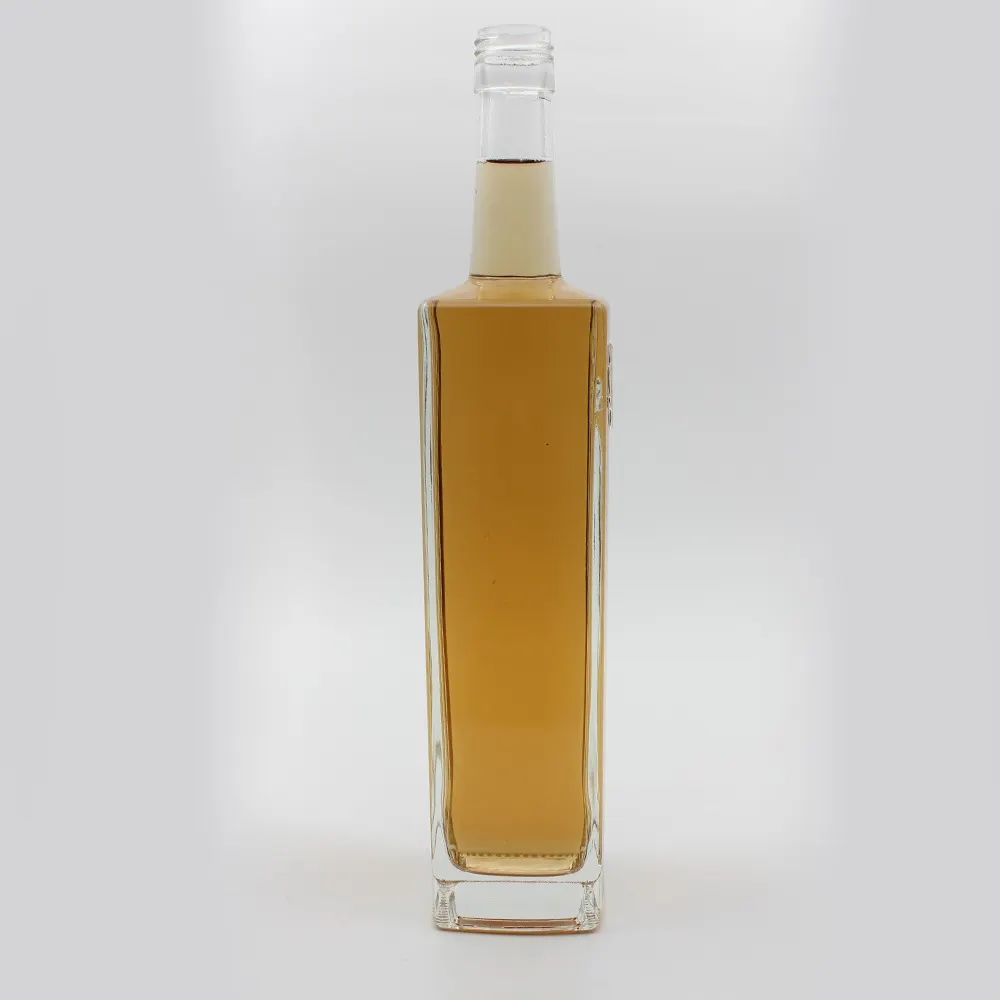
Горловина и посадочный поясок: именно эта зона нормируется под розливной клапан и укупорочную головку.
Высота подъёма и шаг конвейера
Высота подъёма — это величина, на которую бутылка поднимается к розливному клапану. Она задаётся конструкцией линии и зависит от требуемого усилия прижатия. Если бутылка выше нормы, при подъёме возникает перегрузка горловины; если ниже — клапан не герметизирует, и розлив идёт с потерями. Поэтому высота бутылки и допуск по ней — предмет первой консультации с технологами.
Шаг конвейера и звёзд определяет, как бутылки распределены и с какой частотой они подаются к машине. Если шаг не совпадает с диаметром и числом бутылок в звезде, линия работает неравномерно: где-то плотный поток, где-то разрыв. Диаметр бутылки в комбинации с шагом задаёт, сколько бутылок помещается на звезде и на участке между машинами. При замене поставщика стекла этот параметр часто становится причиной «непонятных» остановок.
Ещё один параметр — проходимость бутылки через узкие направляющие. Если корпус имеет выраженный рельеф, кольцевые борозды или глубокую «талию», бутылка может цепляться за направляющие, особенно на высокой скорости. Классические цилиндрические и конические бутылки проходят линии легче, чем сложные фасонные формы. Это компромисс между дизайном и производственной технологичностью, и его нужно осознанно принять.
Здесь стоит сказать про накопление допусков. Отклонения по высоте, диаметру и биению не складываются арифметически, но действуют совместно: бутылка может по отдельности укладываться в допуск, а на линии всё равно вести себя нестабильно, потому что три «почти в норме» дают один «вне нормы» по факту. Поэтому при запуске новой партии полезно запрашивать у поставщика не только номинал, но и статистику по выборке: среднее, разброс и максимальное отклонение. Если поставщик даёт только номинал без разброса, оценить поведение на линии заранее невозможно.
Адаптация под розливные клапаны и форсунки
Розливные клапаны работают либо по принципу «прижатие к венчику», либо с длинной трубкой, входящей в горловину. Первый вариант требует ровного венчика и строгой высоты, второй — достаточного внутреннего диаметра горловины, чтобы трубка проходила без касания стенок. Если внутренний диаметр горловины меньше требуемого, скорость розлива падает и растёт пенообразование; если больше — трубка не центруется и возможен разбрызг.
Для пенящихся напитков, прежде всего пива и кваса, важна не только скорость, но и поведение розлива под давлением. Здесь критичны форма горловины, чистота стекла и стабильность геометрии между бутылками. Для крепкого алкоголя розлив обычно медленнее, но требования к точности дозы выше, а значит, важна герметичность посадки клапана.
Отдельно стоит проговорить совместимость с укупорочным оборудованием. Винтовая укупорка зависит от профиля резьбы горловины, нажимная — от геометрии венчика и высоты. Если вы планируете заменить одно оборудование на другое на той же линии, стекло нужно проверять заново: то, что работало с винтовой головкой, может не работать с кронен-пробкой. Про выбор венчика и колпачка мы подробно пишем в материалах выбор горловины и укупорки и пробки и крышки для бутылок.
Пастеризация, газирование и давление внутри бутылки
Как только в технологическом процессе появляется внутреннее давление, стеклотара превращается в сосуд под нагрузкой. Газирование и пастеризация — два разных источника давления. При газировании давление создаёт растворённый газ, и его величина зависит от степени карбонизации и температуры. При пастеризации давление создаёт нагрев: газ расширяется, и стенка испытывает нагрузку тем сильнее, чем выше температура и чем больше газа в продукте.
Отсюда следуют требования к бутылке. Первое — толщина стенки и распределение стекла должны обеспечивать прочность под внутренним давлением с запасом. Второе — переход от корпуса к плечу и к горловине не должен иметь резких утолщений и тонких зон, потому что именно там возникает концентрация напряжений. Третье — остаточные напряжения после отжига должны быть в норме, иначе бутылка может разрушиться через время после розлива, а не сразу.
Термошок — отдельное испытание для линий горячего розлива и туннельной пастеризации. Перепад температур между горячей водой и холодным ополаскиванием создаёт напряжение в стекле, и если бутылка не выдерживает ΔT, она трескается. Этот параметр проверяется на образцах до запуска серии, а не после. Подробнее о том, как толщина стенки и прочность связаны между собой, — в материале про толщину стенки и прочность стеклянной бутылки, а о производственных ограничениях — в разделе про кампании печи и мощности завода.
На практике степень карбонизации и температурный профиль пастеризации задаёт технолог напитка, но стекло должно иметь запас прочности относительно этого режима, а не строго «в притык». Запас нужен потому, что реальная партия имеет разброс по толщине стенки, а условия на линии — колебания температуры и давления. Если бутылка работает на пределе, брак проявится не в первый день, а после нескольких недель хранения и транспортировки, когда претензию уже не предъявить производству. Поэтому для газированных и пастеризуемых продуктов мы всегда советуем согласовывать прочностные характеристики вместе с технологией напитка, а не выбирать бутылку только по внешнему виду и объёму.
Смена SKU и время переналадки
Линия редко выпускает один продукт. Обычно это несколько SKU с разными объёмами и формами бутылок, и переход между ними стоит времени и денег. Переналадка включает замену форматных частей, настройку высоты подъёма, смену звёзд и направляющих под новый диаметр, а часто и замену укупорочных головок под другой тип колпачка.
Чтобы сократить время переналадки, стекло стандартизируют по семействам: одна высота, один диаметр корпуса, одна горловина — и только объём и декор отличаются. Это позволяет переходить между SKU с минимальными изменениями на линии. Но стандартизация имеет предел: слишком узкий набор форм ограничивает дизайн, а слишком широкий убивает экономику. Разумный компромисс — два-три семейства на всю линейку.
Важно считать не только механическое время переналадки, но и потери продукта и потери на промывке. При переходе с одного напитка на другой линия промывается, и часть продукта уходит в отход. Если SKU много и партии короткие, доля потерь растёт. Поэтому планирование кампаний по стеклу и по продукту должно идти вместе: невыгодно ставить маленькую партию в середину большой серии. О том, как планируется производственная кампания, полезно посмотреть материал про кампании печи и мощности завода.
Бутылки на конвейере: стабильный шаг и ровная геометрия корпуса — условие работы линии на проектной скорости.
Как проверить совместимость: от образца до прогона
Проверка совместимости — это последовательность, и пропуск любого шага повышает риск. Первый шаг — сбор параметров линии у заказчика: высота подъёма, шаг конвейера, тип звёзд, тип розливных клапанов, тип укупорки, наличие пастеризации и газирования. Без этих данных нельзя проверить ничего, кроме внешнего вида бутылки.
Второй шаг — сверка параметров бутылки с этими данными по допускам. Третий — проверка горловины и зоны захвата, в том числе на предмет попадания декора. Четвёртый — испытания прочности и термостойкости на образцах, если предполагается давление или нагрев. Пятый — пробный прогон на реальной линии, сначала на умеренной скорости, затем на проектной. Шестой — оценка брака и остановок, и при необходимости корректировка оснастки или допусков.
Практика показывает, что большинство вопросов снимается на этапе пробного прогона, если к нему подготовились. И наоборот, попытка запустить партию «сразу в серию» почти всегда приводит к остановкам и переделкам. Для сложных проектов разумно заказывать сначала образцы и пробную партию стеклотары и обкатывать их на линии.
Типичные проблемы и способы их снять
Первая проблема — бутылка «теряется» на звёздах и в накопителе. Причина обычно в биении, в диаметре корпуса или в зацепе за направляющие. Решения: ужесточить допуск по биению, проверить форму корпуса на наличие зацепов, скорректировать настройку направляющих.
Вторая — негерметичная укупорка. Причина в геометрии венчика или в несовпадении типа колпачка и профиля горловины. Решения: проверить допуск по венчику, сверить профиль с колпачком, проверить момент затяжки укупорочной головки.
Третья — сколы венчика при подаче. Причина — жёсткий контакт с металлическими частями линии или слишком плотная укладка в лотке. Решения: проверить зоны контакта, добавить прокладки, снизить скорость подачи на входе.
Четвёртая — бой при пастеризации или после неё. Причина — термошок и остаточные напряжения. Решения: проверить ΔT, подтвердить режим отжига и качество стекла, испытать образцы до запуска серии. Пятая — остановки из-за декора в зоне захвата. Решение одно: перенести декор и освободить зону контакта. И шестая — «плавающая» высота бутылки в партии, из-за которой настройка линии сбивается. Решение — контролировать допуск по высоте у поставщика и фиксировать его письменно.
Приёмка, документация и обучение персонала
Совместимость — это ещё и документация. В договоре стоит зафиксировать допуски по ключевым размерам: высота, диаметр корпуса, диаметр и высота венчика, биение. При приёмке эти параметры проверяются выборочно, а не только визуально. Для рынков ЕАЭС к этому добавляется комплект документов по безопасности упаковки и пищевому контакту, а для отдельных категорий — маркировка «честный знак». Комплект документов по безопасности упаковки и пищевому контакту стоит согласовать заранее, вместе с технической частью проекта.
Отдельный пункт — обучение персонала. Оператор линии должен понимать, что делать при смене SKU, где находятся регулировки высоты и шага, и как быстро диагностировать типовые проблемы. Часто «несовместимость» на деле оказывается ошибкой настройки, которую можно снять за десять минут, если персонал знает последовательность действий. Поэтому к новому стеклу стоит прикладывать краткую памятку по настройке.
И последнее: любые цифры по допускам, скорости линии, нормам брака и объёмам поставки уточняются по проекту, потому что зависят от конкретного оборудования заказчика. Мы не даём универсальных допусков — они всегда согласуются с технологической службой линии. Если у вас небольшое производство или микропивоварня, посмотрите материалы про бутылки для небольших партий и бутылки для пива оптом — там разобраны особенности малых линий. А вопросы хранения и подачи тары на линию закрывает раздел упаковка и логистика стеклотары.
Подготовленная партия перед подачей на линию: чем стабильнее геометрия в партии, тем меньше остановок при запуске.
Частые вопросы
Как понять, подойдёт ли бутылка под конкретную линию розлива?
Нужно сверить параметры линии с параметрами бутылки: высоту подъёма, шаг конвейера, диаметр корпуса, профиль горловины, тип укупорки и наличие пастеризации или газирования. Без этих данных проверить совместимость невозможно, поэтому сбор параметров оборудования всегда идёт первым шагом и уточняется по проекту.
Почему бутылка «теряется» на звёздах конвейера?
Чаще всего из-за биения, превышающего допуск, или из-за несовпадения диаметра корпуса с шагом звёзд. Также причиной бывает зацеп за направляющие у бутылок с выраженным рельефом. Решение — ужесточить допуск по биению и проверить настройку направляющих и звёзд под конкретный диаметр.
Можно ли наносить декор в зоне захвата грейфера?
Нельзя. Слой краски или матирование меняют диаметр и коэффициент трения, из-за чего грейфер проскальзывает и бутылка падает. Зона захвата, венчик и посадочный поясок под колпачок должны оставаться чистыми, и макет декора верстается с учётом этой разметки.
Что влияет на прочность бутылки при пастеризации?
Толщина и равномерность стенки, отсутствие резких переходов и тонких зон, а также качество отжига и уровень остаточных напряжений. Термошок проверяется на образцах через имитацию перепада температур ΔT, потому что трещина может появиться не сразу после розлива, а позже.
Сколько занимает переналадка линии при смене SKU?
Зависит от того, насколько стекло унифицировано по семействам: одна высота, один диаметр и одна горловина дают минимальную переналадку, а переход на другую форму требует замены форматных частей и настройки высоты подъёма. Точное время считается под конкретную линию и уточняется по проекту.
Нужен ли пробный прогон на реальной линии?
Для нового стекла и для линий с высокой скоростью — обязательно. Стендовые испытания не воспроизводят поведение в накопителях и на звёздах. Пробный прогон сначала на умеренной скорости, затем на проектной, снимает большинство вопросов до запуска серии.
Влияет ли форма корпуса бутылки на работу линии?
Да. Классические цилиндрические и конические формы проходят линии легче, чем фасонные бутылки с рельефом и кольцевыми бороздами, которые цепляются за направляющие. Выбор формы — компромисс между дизайном и технологичностью, и его стоит обсудить с технологами линии заранее.
Как нормируются параметры горловины?
Профиль горловины задаётся международными стандартами (например, B 28-8, FEA 15, TO-82), но реальная геометрия у каждого производителя имеет допуск. Именно этот допуск по диаметру и высоте венчика согласуется с розливным клапаном и укупорочной головкой на конкретной линии.
Смежные направления
- Контрактный розлив и производство
- Выбор поставщика стеклотары и аудит завода
- Банки для витаминов и БАД оптом
- Производство стеклянных бутылок: полный процесс
- Безопасность и устойчивость стеклотары
- Бутылки для локальных брендов и малых партий
- Стеклянные вазы и цветочные ёмкости
- Лампады и поминальные свечи
- Бутылки для глинтвейна и горячих напитков
- Банки для сыров и молочных продуктов