Ключевые выводы
- Качество и геометрия бутылки закладываются на этапе формования методом blow-blow или press-blow (NNPB), а остаточные напряжения снимаются в печи отжига — без этого тара становится хрупкой.
- Сроки и минимальный заказ напрямую связаны с кампанией стекловаренной печи: печь работает непрерывно, и переход на новую форму планируют в её график.
Как устроен полный цикл производства стеклянной бутылки
Стеклянная бутылка кажется простым изделием, но за ней стоит длинная и строго упорядоченная технологическая цепочка. Импортёру и владельцу бренда полезно понимать этот процесс хотя бы в общих чертах: это помогает ставить корректные вопросы поставщику, оценивать реальные сроки и понимать, почему некоторые требования — например, к минимальному тиражу или к геометрии — не являются прихотью завода, а вытекают из физики процесса.
Технология производства стеклотары практически не изменилась принципиально за последние десятилетия, но существенно улучшилась в части автоматизации, точности и контроля. Современный завод — это непрерывное производство, где печь работает круглосуточно, а формовочные машины выдают тысячи бутылок в час. Ниже мы последовательно разберём каждый этап: от подготовки сырья до отгрузки готовой продукции.
Важно понимать главную особенность отрасли: стекловаренная печь не может быть остановлена и запущена по желанию заказчика. Печь разогревают и ведут непрерывно в течение всей кампании, которая длится годами. Именно поэтому планирование заказов, смена ассортимента и запуск новых форм подчиняются графику печи — об этом мы подробно расскажем в разделе о кампаниях и мощностях.
Сырьё: кварцевый песок, сода, известняк и стеклобой
Основой обычного тарного стекла служит кварцевый песок — источник оксида кремния, который образует стеклообразующий каркас. Песок должен быть чистым и однородным по фракции: примеси железа придают стеклу нежелательный оттенок, а слишком крупные или слишком мелкие зёрна ухудшают качество варки. Поэтому к песку предъявляют строгие требования по химическому составу и гранулометрии.
Второй ключевой компонент — кальцинированная сода (карбонат натрия). Она выступает плавнем, то есть снижает температуру плавления кварца до технологически достижимых значений. Без соды расплавить чистый кварц было бы невозможно при приемлемых затратах энергии. Третий компонент — известняк, который вводит в состав оксид кальция и повышает химическую устойчивость стекла, его прочность и устойчивость к влаге.
Четвёртый и очень важный компонент — стеклобой, возвратное стекло. Его добавляют в шихту в определённой пропорции: это снижает расход сырья и энергии и ускоряет варку. Стеклобой образуется из собственного брака завода и из собранной возвратной тары. Пропорция стеклобоя тщательно контролируется, потому что его состав и чистота влияют на цвет и свойства готового стекла. Заказчику же важно понимать: стекло — материал, который можно перерабатывать практически бесконечно без потери качества, и это одна из его сильных сторон как экологичной упаковки.
Для окрашенного стекла в шихту вводят дополнительные компоненты. Янтарный и коричневый цвет дают соединения железа и серы, зелёный — оксид хрома или железа, синий — оксид кобальта. Эти добавки вводят в малых количествах, но их точная дозировка критична для воспроизводимости цвета от партии к партии.
Сырьевой склад завода: качество и однородность кварцевого песка и стеклобоя закладывают свойства будущей бутылки.
Шихта и её приготовление
Шихта — это тщательно перемешанная смесь подготовленного сырья в точных весовых пропорциях. Приготовление шихты — ответственный этап, потому что малейшее отклонение в дозировке приводит к отклонениям в составе стекла и, как следствие, к дефектам готовой продукции. Сырьё сначала дробят и просеивают, доводя до нужной фракции, затем взвешивают и смешивают в смесителях.
Смесь должна быть максимально однородной: неоднородная шихта даёт неравномерную варку и дефекты — пузыри, свили, неоднородность цвета. Для улучшения однородности и снижения пыления иногда добавляют небольшое количество увлажнителя. Готовая шихта подаётся в загрузочный бункер печи, откуда непрерывно поступает в варочное пространство.
Контроль шихты включает регулярный отбор проб и анализ состава. Автоматизированные системы дозирования позволяют удерживать рецептуру с высокой точностью, что особенно важно при производстве цветного стекла, где воспроизводимость оттенка имеет прямое коммерческое значение. Для бренда это означает, что партия тары, заказанная сегодня, будет визуально совпадать с партией, заказанной полгода спустя.
Стекловаренная печь: температура, режимы и типы печей
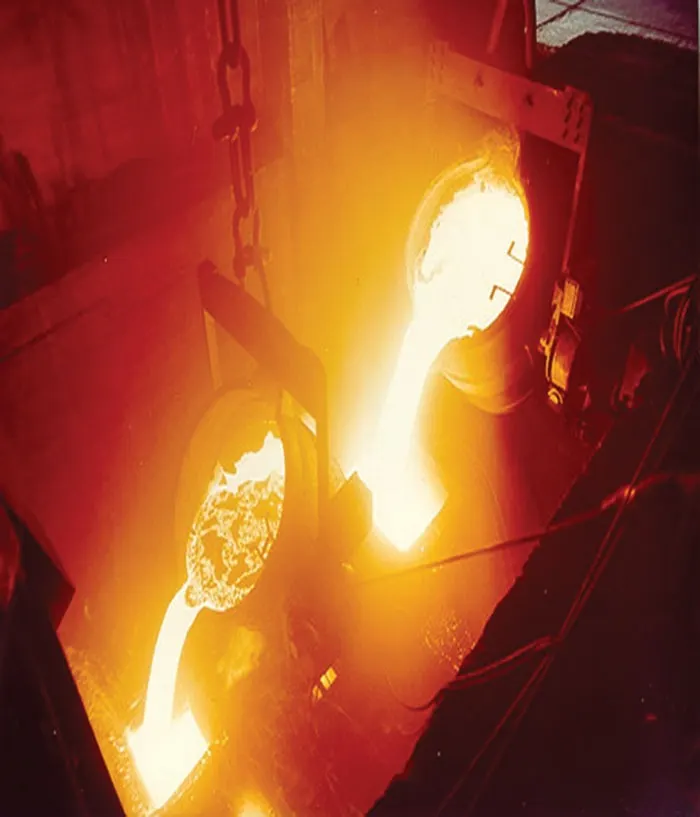
Сердце стекольного производства — стекловаренная печь. В ней шихта расплавляется и превращается в однородную стекломассу. Рабочие температуры в варочной зоне составляют примерно 1400–1600 °C: при таких значениях шихта плавится, освобождается от газов и гомогенизируется. Точный температурный профиль подбирается под конкретный состав стекла и тип продукции.
Печь работает непрерывно, круглосуточно и без остановок: резкое охлаждение или остановка грозит разрушением огнеупорной кладки и многодневным дорогостоящим ремонтом. Поэтому топливо и электричество подаются под строгим контролем, а сам процесс регулируется автоматикой. Различают печи непрерывного действия (ванные печи) и так называемые горшковые, или периодические, для специальных и мелкосерийных производств; в массовом производстве тары доминируют крупные ванные печи.
Варка включает несколько фаз: плавление, осветление (удаление газовых пузырей), гомогенизацию (выравнивание состава) и студку (постепенное снижение температуры до рабочей для формования). Пройдя эти фазы, стекломасса поступает в питатель, откуда порциями подаётся к формовочным машинам. Стабильность температуры на выходе определяет, насколько точно будет отформована каждая бутылка.
Энергопотребление печи очень велико, поэтому стоимость стекла заметно зависит от стоимости энергоносителей и от эффективности самой печи. Современные печи оснащают рекуператорами и системой контроля горения, чтобы снижать потери тепла. Заказчику это интересно с практической стороны: завод с эффективной печью может предложить более стабильные цены и сроки, чем производство с устаревшим оборудованием.
Формование: методы blow-blow и press-blow (NNPB)
На выходе из питателя порция стекломассы (капля, «gob») поступает в формовочную машину. Существуют две основные технологии формования бутылок. Первая — blow-blow (выдувание-выдувание): сначала из капли выдувают черновую заготовку, затем её окончательно выдувают в чистовой форме. Этот метод традиционно применяют для узкогорлых бутылок.
Вторая — press-blow (прессование-выдувание): черновая заготовка формуется пуансоном, а окончательная форма придаётся выдуванием. Усовершенствованный вариант этого метода известен как NNPB (narrow neck press and blow) — прессование узкого горла с выдуванием. NNPB позволяет точнее контролировать распределение стекла по стенкам, делать бутылку более равномерной по толщине и легче по массе без потери прочности. Именно поэтому современные облегчённые бутылки производят преимущественно по технологии NNPB.
Равномерность толщины стенки критична для прочности и для работы на линии розлива: слишком тонкая стенка в одном месте создаёт концентратор напряжений и повышает риск разрушения при ударе или при внутреннем давлении. По этой теме у нас есть отдельный материал — о толщине стенки и прочности стеклянной бутылки, где разобрано, как геометрия влияет на прочность. Формование задаёт эту геометрию на всю жизнь изделия, поэтому заказчику стоит согласовывать чертёж с учётом возможностей метода.
Формовочные машины оснащены формами, которые меняются при переходе на другой типоразмер. Изготовление новой формы — затратный и длительный этап, поэтому запуск уникальной бутылки требует больше времени и средств, чем заказ готовой формы из каталога. Это важная часть экономики: минимальный заказ на новую форму всегда выше, чем на типовую.
Формовочная линия: капли стекломассы превращаются в бутылки методом blow-blow или press-blow за доли секунды.
Отжиг: снятие остаточных напряжений
После формования бутылка ещё не готова: в стекле остались внутренние напряжения из-за быстрого и неравномерного охлаждения. Если такое изделие сразу отправить в оборот, оно расколется при первом же ударе или перепаде температуры. Поэтому бутылки обязательно проходят отжиг — контролируемое охлаждение в специальной печи (лере), где температура снижается медленно и по заданному профилю.
Отжиг выравнивает температуру по всей толщине стенки и снимает остаточные напряжения до допустимого уровня. Качество отжига оценивают по оптическим признакам: правильно отожжённое стекло имеет характерную картину в поляризованном свете. Недоотожжённое стекло визуально может выглядеть нормально, но разрушится при первом же испытании на прочность, поэтому контроль отжига — обязательная часть производственной цепочки.
Отжиг также влияет на последующую обработку. Если бутылка будет подвергаться декорированию с нагревом, например обжигу краски при шелкографии, остаточные напряжения должны быть минимальными, иначе декор или сам корпус треснет. Процессы декорирования и отжига всегда согласовываются, а параметры фиксируются в технологической карте изделия.
Инспекция и контроль качества на линии
После отжига бутылки проходят многоступенчатый контроль. Инспекционные машины проверяют изделия на наличие дефектов: пузырей, камней, посечек, трещин, отклонений по размерам горла и корпуса. Оптические системы выявляют дефекты, которые не видны невооружённым глазом, и отбраковывают несоответствующие изделия автоматически. Дополнительно контролируют толщину стенки и распределение стекла.
Отдельное направление — испытания готовой продукции. Бутылки проверяют на внутреннее давление (особенно важно для газированных напитков), на устойчивость к вертикальной нагрузке, на термостойкость и на прочность при ударе. Для бутылок с внутренним давлением есть нормированные значения, которые продукт должен выдерживать без разрушения; для негазированных напитков требования к давлению ниже, но прочность на сжатие и удар остаётся критичной.
Результаты контроля фиксируются, и по каждой партии можно получить протоколы. Для заказчика это означает, что поставка сопровождается документами, подтверждающими соответствие заявленным параметрам. Если вы поставляете продукт на экспорт, наличие таких документов облегчает входной контроль и снижает риск рекламаций. Отдельно проверяют совместимость бутылки с линией розлива заказчика — об этом в материале о совместимости стеклотары с линией розлива.
Декорация и нанесение покрытий
Готовая и проверенная бутылка может получать декоративное оформление. Наиболее распространены шелкография (трафаретная печать) и нанесение этикеток. Шелкография позволяет наносить стойкое изображение прямо на стекло: краска закрепляется обжигом, после чего рисунок не стирается и не боится влаги. Такой декор особенно ценен для премиальных напитков и для тары, которая контактирует с влагой или льдом.
Кроме декора, на стекло иногда наносят функциональные покрытия. Покрытие «hot end» и «cold end» уменьшает трение между бутылками на линии и защищает поверхность от микроцарапин, которые снижают прочность. Такие покрытия особенно важны для облегчённой тары и для высокоскоростных линий розлива. Нанесение покрытий происходит при контролируемой температуре, поэтому оно встроено в общий процесс, а не выполняется отдельно.
Декорация — этап, который легко добавить позже, но сложнее изменить в готовой партии. Поэтому макет декора и способ его нанесения стоит утвердить до запуска серийного производства, чтобы не переделывать партию. Краска для шелкографии подбирается под цвет стекла: на тёмном стекле рисунок требует дополнительного слоя, а на прозрачном достаточно одного прогона. Отдельно учитывают зону наклейки этикетки и её размер, чтобы декор и этикетка не перекрывали друг друга и не мешали считыванию маркировки. Все эти детали согласовывают на этапе макета, а не после выпуска тиража.
Упаковка и паллетирование готовой продукции
Последний технологический этап — упаковка. Бутылки укладывают в гофрокороба или лотки с разделителями, формируют на паллете и стягивают стретч-плёнкой. Схема укладки рассчитана так, чтобы нагрузка распределялась равномерно и не приходилась на горло. Для экспортных отправок применяют усиленные схемы с угловыми прокладками и верхним щитом.
Паллеты комплектуют по стандартным схемам, оптимизирующим загрузку фуры или контейнера. При этом главный ограничитель — масса, а не объём: стекло тяжёлое, и паллета должна укладываться в допустимую нагрузку транспортного средства. На этом этапе уже видно, насколько выбранная форма бутылки и толщина стенки влияют на логистические расходы: более лёгкая бутылка той же прочности снижает стоимость перевозки.
Готовая продукция маркируется и хранится на складе в условиях, защищающих стекло от загрязнения и влаги. Правила хранения подробно описаны в отдельном руководстве, а логистические аспекты — в материале об упаковке и логистике стеклотары. Правильно упакованная тара доходит до получателя без боя и не требует переупаковки на месте.
Готовая продукция на паллетах: схема укладки и защита горловины определяют сохранность партии в перевозке.
Этапы производства в сводной таблице
Ниже приведено краткое описание основных этапов с ключевыми параметрами и зонами контроля. Эта таблица помогает понять, где именно закладываются те или иные свойства бутылки и на каком этапе имеет смысл задавать требования отдельно.
| Этап производства | Ключевой параметр | Оборудование / среда | Зона контроля |
|---|---|---|---|
| Подготовка сырья | Чистота и фракция песка, соды, известняка | Дробилки, сита, сырьевой склад | Химический состав и гранулометрия |
| Приготовление шихты | Точность дозировки рецептуры | Весовые дозаторы, смесители | Однородность смеси, состав пробы |
| Варка стекломассы | Температура 1400–1600 °C, осветление | Стекловаренная печь непрерывного действия | Температурный профиль, отсутствие пузырей |
| Формование | Распределение стекла по стенке | Машины IS, методы blow-blow / press-blow (NNPB) | Геометрия, толщина стенки, масса |
| Отжиг | Профиль охлаждения, остаточные напряжения | Печь отжига (лер) | Оптическая проверка напряжений |
| Инспекция | Дефекты стекла и размеры | Инспекционные машины, оптические камеры | Отбраковка, протоколы испытаний |
| Декорация и покрытия | Стойкость декора и трение | Шелкография, покрытия hot end / cold end | Прочность краски, качество поверхности |
| Упаковка | Сохранность при перевозке | Гофрокороба, лотки, паллеты | Схема укладки, высота штабеля |
| Отгрузка и логистика | Отсутствие боя в пути | Фуры, контейнеры, ж/д | Крепление и прокладки груза |
Энергопотребление, кампании печи и планирование
Стекловаренная печь — самый дорогой и самый инерционный элемент производства. Её запуск и остановка занимают дни и требуют огромных затрат, поэтому печь ведут непрерывно в течение всей кампании, которая может длиться несколько лет. За это время печь постепенно изнашивается, а её огнеупорная кладка теряет свойства, поэтому в конце кампании планируют капитальный ремонт и повторный розжиг.
Кампания печи определяет график выпуска продукции. Пока печь работает, завод стремится максимально загрузить её однотипными заказами: частая смена ассортимента снижает эффективность и увеличивает брак. Именно поэтому производители группируют заказы по типоразмерам и цвету стекла, а переход на новую форму или новый цвет планируют заранее. Для заказчика это означает: чем ближе ваш заказ к типовому и чем стабильнее ваш объём, тем лучше условия и сроки.
Энергозатраты составляют значительную долю себестоимости стеклотары, поэтому цены чувствительны к стоимости газа и электричества. Заводы с современными печами и системами рекуперации тепла более устойчивы к росту тарифов и могут удерживать цены стабильнее. Подробнее о том, как кампании и мощности влияют на планирование заказов, читайте в материале о кампаниях печи и мощностях завода. Понимание этой логики помогает реалистично оценивать сроки, которые называет поставщик.
Отдельно стоит сказать о сезонности. Спрос на стеклотару для напитков традиционно растёт перед тёплым сезоном и перед праздниками, когда производители напитков наращивают выпуск. В такие периоды свободных окон в графике печи меньше, а сроки поставки удлиняются. Поэтому заказы на весенне-летний сезон разумно размещать заранее, за несколько месяцев до нужной даты, иначе есть риск не попасть в производственную программу. Планирование поставок — неотъемлемая часть управления проектом запуска нового напитка, и его стоит закладывать в общий план наравне с разработкой рецептуры и дизайна.
Минимальный заказ, тиражи и загрузка производства
Именно из технологической логики вытекает понятие минимального заказа. Для бутылки стандартной формы из каталога минимальный тираж ниже, потому что форма уже существует и не требует затрат на изготовление. Для уникальной бутылки нужно спроектировать и изготовить формоукладку, что увеличивает минимальный заказ и сроки. Поэтому мы всегда уточняем минимальный тираж по проекту: универсальной цифры, подходящей для всех случаев, не существует.
Далее на себестоимость влияют цвет стекла, сложность декора, требования к покрытию и точность геометрии. Гибридный подход — выбрать максимально близкую типовую форму и адаптировать под неё дизайн — часто позволяет получить уникальный вид бутылки при меньших затратах, чем полное проектирование с нуля. Такой подход особенно выгоден брендам, только выходящим на рынок.
Загрузка производства также влияет на сроки. Если печь полностью загружена на месяцы вперёд, ваш заказ встанет в очередь в соответствии с графиком; если есть свободное окно, сроки могут быть короче. Поэтому при планировании запуска нового продукта стоит закладывать запас по времени и обсуждать график с поставщиком заранее, а не в последний момент.
Как выбрать завод и организовать аудит производства
Выбор завода нельзя сводить только к цене за бутылку. Разница в цене между производителями часто объясняется качеством стекломассы, точностью формования, качеством отжига и контролем на линии. Недорогая тара с недоотожжённым стеклом и скрытыми дефектами обернётся потерями на линии розлива и рекламациями у конечных покупателей, поэтому разумный подход — оценивать совокупную стоимость владения, а не только цену за единицу.
Полезно запросить у поставщика образцы, протоколы испытаний и информацию о технологических возможностях: какие методы формования применяются, какие типоразмеры доступны, как организован контроль качества. Если объём закупок существенный, имеет смысл провести аудит производства — посмотреть печь, формовочные линии, печь отжига и систему инспекции своими глазами или через доверенного представителя.
Мы рекомендуем выстраивать долгосрочные отношения с поставщиком: постоянный заказчик получает более предсказуемые сроки, приоритет в графике печи и лучшее взаимодействие по техническим вопросам. Методику оценки и проверки завода мы подробно описали в двух материалах: как выбрать завод стеклотары оптом и выбор поставщика стеклотары и аудит завода. Оба текста помогут сформировать чек-лист проверки.
Для старта работы достаточно прислать нам требования к бутылке: тип напитка или продукта, желаемый объём, форму горла, цвет стекла и планируемый тираж. На основании этих данных мы предложим подходящий типоразмер, оценим необходимость новой формы и назовём ориентировочные сроки. Конкретные условия — минимальный заказ, цена и график выпуска — уточняются по проекту, поскольку зависят от типа формы, загрузки печи и сезонности.
Частые вопросы
Из чего делают стеклянную бутылку?
Основные компоненты — кварцевый песок, кальцинированная сода и известняк, а также стеклобой (возвратное стекло). Для окраски добавляют соединения железа, хрома или кобальта в зависимости от нужного цвета.
Почему стекловаренная печь работает без остановок?
Остановка и повторный запуск печи требуют огромных затрат и рискуют повредить огнеупорную кладку. Поэтому печь ведут непрерывно в течение всей кампании, которая может длиться несколько лет, а график заказов подчиняется её работе.
Что такое метод NNPB и чем он лучше обычного формования?
NNPB — это прессование узкого горла с выдуванием. Метод позволяет точнее распределять стекло по стенке, делать бутылку более равномерной и легче без потери прочности, поэтому его применяют для облегчённой современной тары.
Зачем нужен отжиг бутылки?
Отжиг — это контролируемое медленное охлаждение, которое снимает остаточные внутренние напряжения. Без отжига стекло остаётся хрупким и разрушается при первом ударе или перепаде температуры.
Как проверяют качество бутылок на заводе?
Применяют инспекционные машины и оптические камеры для выявления дефектов, а также испытания на внутреннее давление, вертикальную нагрузку, термостойкость и прочность при ударе. Результаты фиксируют в протоколах.
Почему минимальный заказ на новую бутылку выше?
Для уникальной формы нужно спроектировать и изготовить формоукладку, что требует затрат и времени. Для типовой формы из каталога дополнительных затрат нет, поэтому минимальный тираж ниже.
Можно ли нанести логотип прямо на стекло?
Да, чаще всего методом шелкографии: краска наносится на стекло и закрепляется обжигом, после чего декор становится стойким к влаге и истиранию. Также применяют наклейку этикеток.
Почему облегчённая бутылка выгодна, но требует осторожности?
Меньшая масса снижает стоимость перевозки и расход стекла, но требует точного распределения стекла по стенке, чтобы сохранить прочность. Поэтому облегчённые бутылки делают по технологии NNPB с усиленным контролем.