Wichtige Punkte
- Ein Glasdesign-Projekt beginnt nicht mit einer Skizze, sondern mit einem Anforderungsprofil: Füllgut, Volumen, Abfülllinie, Kanal und Logistikweg bestimmen die Konstruktion, nicht umgekehrt.
- Die Konstruktionsphase liefert eine Serienzeichnung mit Nennmaßen, Toleranzen, Wandstärken und Finish. Ohne diese Zeichnung lässt sich kein Muster und keine Serie verbindlich beurteilen.
- Muster entstehen in Stufen – vom 3D-Druck über das Formmuster bis zum Serienmuster. Jede Stufe beantwortet eine andere Frage, und keine Stufe ersetzt die nächste.
Glasdesign und Konstruktionsservice: vom Anforderungsprofil zur Serienzeichnung
Ein Konstruktionsservice für Glasverpackung unterscheidet sich grundlegend von einem Designbüro, das eine Form zeichnet. Der Unterschied liegt in der Reihenfolge: Am Anfang steht nicht die Gestaltungsidee, sondern das Anforderungsprofil des Produkts. Füllgut, Zielvolumen, geplante Abfülllinie, Verschlusssystem, Etikettierung, Lagerung und Transportweg ergeben einen Satz von Randbedingungen, aus dem sich die zulässigen Formen ergeben. Erst danach wird gestaltet.
Diese Reihenfolge ist im deutschsprachigen Raum besonders relevant, weil Hersteller und Abfüller hier häufig getrennt entscheiden. Die Marke legt das Erscheinungsbild fest, der Abfüller prüft die Linientauglichkeit, der Handel bewertet Regalwirkung und Rücklauf, und der Logistiker rechnet Palettenraster und Gewicht. Ein Konstruktionsservice, der diese vier Perspektiven nicht von Beginn an zusammenführt, produziert Formen, die optisch überzeugen und in der Linie scheitern.
Der Service umfasst deshalb mehrere Leistungen, die aufeinander aufbauen: die Anforderungsaufnahme, die Erstellung der Zeichnung mit Toleranzen, die rechnerische und simulative Absicherung kritischer Lastfälle, die Begleitung der Musterstufen und die Übergabe der Fertigungsunterlagen an die produzierende Glashütte. Diese Leistungen können je nach Projektumfang einzeln oder als Bündel beauftragt werden. Die Aufstellung der Werkzeuge und Formen sowie deren Kosten sind projektabhängig und vor der Beauftragung konkret zu bestätigen.
Für Marken, die mehrere Produkte in einer Familie führen, kommt eine zusätzliche Aufgabe hinzu: die Entwicklung einer Formfamilie. Dabei werden mehrere Größen aus einer gemeinsamen Grundgeometrie abgeleitet, sodass Schulterverlauf, Halsfinish und Bodenform über die ganze Serie konsistent bleiben. Eine Formfamilie wirkt am Regal als Einheit und reduziert gleichzeitig die Zahl der Verschluss- und Etikettvarianten. Wie ein solches Portfolio aufgebaut werden kann, zeigt der Bereich individuelle Glasflaschen.
Anforderungsaufnahme: Füllgut, Volumen, Linie und Kanal
Die Anforderungsaufnahme beginnt beim Füllgut. Entscheidend sind Aggregatzustand, Viskosität, pH-Wert, Alkoholgehalt, Kohlensäuregehalt, Temperatur bei der Abfüllung und die Empfindlichkeit gegenüber Licht und Sauerstoff. Aus diesen Angaben ergeben sich die Anforderungen an Glasqualität, Innenraum, Kopffreiraum und Verschlussdichtung. Ein alkoholisches Produkt verlangt eine andere Dichtung als ein wässriges, und ein karbonisiertes Getränk verlangt einen anderen Boden als ein Öl.
Das Volumen wird über den Verwendungszweck festgelegt. Ein Probierformat braucht eine andere Proportion als ein Familiengebinde, und ein Gastronomieformat muss eine andere Handhabung aushalten. Wichtig ist die Unterscheidung zwischen Nennvolumen und tatsächlichem Füllvolumen: Das Nennvolumen auf dem Etikett wird bei einer definierten Referenztemperatur bis zu einer definierten Füllhöhe gemessen, während der Füllstand im Betrieb je nach Fülltechnik und Produkttemperatur abweicht. Beide Größen gehören in das Lastenheft.
Die Abfülllinie stellt die dritte Gruppe von Anforderungen. Hier zählen die Taktzeit, das Füllprinzip, die Höhe der Flasche im Greifer, die Ausrichtung auf dem Transportband sowie die Kräfte beim Verschließen und Etikettieren. Ein rundes Profil lässt sich auf Rollenbahnen leichter führen als ein stark kantiges, und ein kurzer Hals erleichtert die Ausrichtung in der Verschließstation. Wer die Linie kennt, kann die Form so gestalten, dass sie ohne Umbau läuft.
Der Kanal bestimmt schließlich die Präsentation. Ein Regalplatz im LEH verlangt nach einer klar erkennbaren Silhouette, ein Geschenkset nach einer Form, die sich in einer Box hochwertig zeigt, und ein Gastronomiebetrieb nach einer Flasche, die sich am Tisch gut greifen lässt. Hinzu kommen die gesetzlichen Randbedingungen. Für Lebensmittelkontaktmaterialien gilt in Deutschland das LFGB, in der EU die Rahmenverordnung für Lebensmittelkontaktmaterialien; Verpackungen werden zudem nach der Verpackungsverordnung registriert und gemeldet. Diese Vorgaben betreffen zwar nicht die Konstruktion selbst, aber die Materialwahl und später die Rezyklierbarkeit. Die Abstimmung von Glasfarbe, Oberfläche und Dekor wird deshalb parallel zur Form ausgelegt und nicht erst nach der Werkzeugfreigabe entschieden.
Zeichnung und Spezifikation: Nennmaße, Toleranzen und Finish
Das Ergebnis der Konstruktion ist eine Zeichnung, die als verbindliche Spezifikation für Muster und Serie dient. Sie enthält die Grundmaße: Gesamthöhe, Körperdurchmesser an der weitesten Stelle, Schulterhöhe, Halsdurchmesser, Bodenform, Standfläche und das Fassungsvermögen bis zur Fülllinie. Diese Maße sind Nennmaße; sie beschreiben die angestrebte Geometrie und nicht die Fertigungswirklichkeit.
Zusätzlich enthält die Zeichnung die Toleranzbereiche. Für jede funktionale Größe wird angegeben, um wie viel das Ist-Maß vom Nennmaß abweichen darf, ohne die Funktion zu beeinträchtigen. Kritisch sind dabei drei Bereiche: der Hals und das Gewindefinish, weil davon die Passung des Verschlusses abhängt; die Körperweite, weil sie die Position in der Linie und das Etikettfeld bestimmt; und die Höhe in Verbindung mit der Standfläche, weil beide die Stabilität beeinflussen. Die Wahl der Toleranzen ist ein Kompromiss zwischen Funktion und Herstellbarkeit und wird mit der produzierenden Glashütte abgestimmt.
Das Halsfinish erhält in der Zeichnung besondere Aufmerksamkeit, weil es die Schnittstelle zwischen Glas und Verschluss ist. Es legt Gewindedurchmesser, Steigung, Gewindeform, Randprofil und die Anlagefläche für die Dichtung fest. Standardisierte Finishbezeichnungen stellen sicher, dass Verschlüsse und Spender verschiedener Lieferanten zueinander passen. Wer ein eigenes Finish wünscht, muss berücksichtigen, dass der Kreis verfügbarer Verschlüsse dann kleiner wird. Grundlagen beschreibt der Bereich Halsfinish und Gewindenormen.
Zur Zeichnung gehören außerdem Angaben zur Oberfläche: Farbe des Glases, Wandstärkenverlauf, gewünschte Oberflächenbeschaffenheit, geplante Dekore sowie die Anforderungen an die Ebenheit des Etikettfelds. Diese Angaben sind für die spätere Serienfertigung ebenso bindend wie die Maße, weil Abweichungen hier optisch oder funktional sofort sichtbar werden.
FEM-Simulation: Topload, Vakuum und Wandstärkenverteilung
Bevor ein Werkzeug gebaut wird, lassen sich kritische Lastfälle rechnerisch prüfen. Die Finite-Elemente-Methode, kurz FEM, teilt die Flasche in viele kleine Elemente und berechnet, wie sich Spannungen und Verformungen unter einer definierten Last verteilen. Damit lässt sich bereits am digitalen Modell erkennen, wo die Belastung konzentriert ist und wo Material sinnvoll verstärkt oder eingespart werden kann.
Der wichtigste Lastfall ist der Topload. Die Simulation zeigt, wie sich eine senkrechte Last über Schulter und Hals in den Korpus ableitet und an welcher Stelle die höchste Spannung auftritt. Auf dieser Grundlage lassen sich der Schulterverlauf, die Wandstärke im Halsbereich und die Bodenform so anpassen, dass die Stapellast aufgenommen wird, ohne unnötig Material einzusetzen. Das ist wirtschaftlich bedeutsam, weil jedes Gramm Glas über die Losgröße multipliziert wird.
Der zweite relevante Lastfall ist der Vakuumfall. Kühlt ein heiß abgefülltes Produkt im verschlossenen Behältnis ab, entsteht im Inneren ein Unterdruck, der den Korpus einbeulen kann. Die Simulation zeigt, an welcher Stelle der Korpus nachgibt und ob die Wandstärke dort ausreicht oder ob eine Belüftung über den Verschluss vorgesehen werden muss. Auch der umgekehrte Fall, der Innendruck bei karbonisierten Produkten, wird in der Regel auf diese Weise vorab geprüft.
Der dritte Nutzen der Simulation liegt in der Wandstärkenverteilung. Ziel ist eine gleichmäßige Wand, weil ungleichmäßige Stärken Spannungen begünstigen und die Thermoschockbeständigkeit senken. Durch die Variation der Wandstärke an einzelnen Zonen lässt sich eine Form finden, die leicht genug und trotzdem fest genug ist. Die berechneten Werte sind Modellwerte; sie ersetzen keine Prüfung an der realen Flasche, sondern grenzen den Suchraum ein, bevor Werkzeuge gebaut werden.
Musterstufen: 3D-Druck, Formmuster und Serienmuster
Muster dienen dazu, Unsicherheit schrittweise zu reduzieren. Deshalb sind sie gestuft, und jede Stufe beantwortet eine andere Frage. Wer diese Stufen überspringt, verlagert das Risiko auf einen späteren Schritt, in dem Änderungen deutlich teurer sind. Der typische Weg führt über den 3D-Druck, das Formmuster und das Serienmuster.
Der 3D-Druck dient der schnellen Prüfung von Proportion, Haptik und Silhouette. Er ist nicht transparent, nicht druckfest und in der Oberfläche nicht mit Glas vergleichbar, aber er zeigt sofort, ob die Form im Raum wirkt und ob sie sich gut anfassen lässt. Für Abstimmung mit Marketing, Vertrieb und Kunden ist diese Stufe besonders wertvoll, weil sie in kurzer Zeit und zu geringen Kosten mehrere Varianten gegenüberstellt.
Das Formmuster wird in einer Versuchsform gefertigt und besteht bereits aus echtem Glas. Damit lassen sich Volumen, Gewicht, Transparenz, Farbe und die Wirkung des Verschlusses beurteilen. Auch die Handhabung beim Öffnen und Schließen lässt sich jetzt bewerten. Die Maßhaltigkeit weicht jedoch noch von der Serie ab, weil die Versuchsform anders temperiert wird und die Fertigung von Hand erfolgt.
Erst das Serienmuster aus der realen Produktionsform erlaubt eine belastbare Beurteilung. Hier stimmen Oberfläche, Wandstärkenverlauf, Gewicht und Maßhaltigkeit mit der späteren Serie überein, und die Prüfungen aus dem Lastenheft lassen sich verbindlich durchführen. Auf dieser Stufe wird die Freigabe erteilt. Einzelheiten zum Ablauf beschreibt der Bereich Muster und Erstmuster für Glasflaschen.
Werkzeugbau: Formenaufbau, Werkzeugkosten und Lieferzeit
Aus der freigegebenen Zeichnung entsteht das Werkzeug. Beim Glasformen besteht es aus der Form für den Körper und einem eigenen Werkzeug für die Mündung. Die Körperform wird im Blasverfahren gefüllt, während die Mündung bereits im Vorformling fertig geformt und anschließend maßhaltig gehalten wird. Diese Trennung erklärt, warum Halsmaße oft enger toleriert sind als Körpermaße: Die Mündung wird von einem eigenen, verschleißarmen Werkzeug gebildet.
Werkzeugkosten entstehen einmalig und sind von der Komplexität der Form abhängig. Eine schlichte zylindrische Flasche benötigt weniger Aufwand als eine stark profilierte Form mit Fasen, Rippen oder einer ausgeprägten Schulter. Mehrfachformen erhöhen die Stückleistung pro Zyklus, kosten aber mehr und lohnen sich erst ab einer entsprechenden Losgröße. In der Regel werden Werkzeugkosten zwischen Auftraggeber und Hersteller vertraglich geregelt, weil sie je nach Projekt unterschiedlich behandelt werden.
Die Lieferzeit setzt sich aus mehreren Abschnitten zusammen: Konstruktionsfreigabe, Werkzeugbau, Erstbemusterung, Freigabe des Serienmusters und Fertigung. Der Werkzeugbau ist dabei der längste und am wenigsten komprimierbare Abschnitt. Deshalb ist es sinnvoll, die Zeichnung früh zu finalisieren: Jede Änderung nach Beginn des Werkzeugbaus verlängert die Lieferzeit und kann zusätzliche Kosten verursachen. Alle Angaben zu Werkzeugkosten, Mindestmengen und Lieferzeiten sind projektabhängig und vor Auftragserteilung zu bestätigen. Einen Überblick über die Kostenlogik gibt der Bereich Formenprojekt und Werkzeugkosten.
Für die Auswahl des produzierenden Betriebs ist neben dem Werkzeugbau die Fertigungskompetenz entscheidend: Kühlführung, Wandstärkenkontrolle, Oberflächenqualität und Prüfeinrichtungen unterscheiden sich zwischen Glashütten erheblich. Ein Netzwerk aus geprüften Betrieben erlaubt es, Form und Hersteller passend zusammenzustellen. Wie ein solches Netzwerk aufgebaut ist, beschreibt der Bereich Partnerwerk-Netzwerk.
Design for Abfüllung: Füllhöhe, Leitungsführung und Verschluss
Eine Form, die in der Linie reibungslos läuft, unterscheidet sich von einer Form, die nur gut aussieht. Der erste Gestaltungspunkt ist die Stabilität auf dem Transportband. Ein kurzer Schwerpunkt, eine breite Standfläche und ein gleichmäßiger Körperdurchmesser reduzieren das Risiko, dass eine Flasche im Transport kippt und die Linie blockiert. Stark konische Formen mit hohem Schwerpunkt sind in schnell laufenden Anlagen problematisch.
Der zweite Punkt ist die Ausrichtung. Für die Etikettierung und für den Verschluss muss die Flasche in einer definierten Drehlage stehen. Ein rundes Profil lässt sich in einer Rollenbahn leichter führen als eine stark kantige Form, weil es keine Vorzugslage hat. Wenn eine kantige Form gewünscht ist, kann ein Orientierungsmerkmal an der Schulter oder ein definierter Bodenrand die Ausrichtung unterstützen.
Der dritte Punkt ist die Füllhöhe. Der Abstand zwischen Fülllinie und Rand muss für das Füllsystem und das Produkt passen. Ein zu kleiner Kopffreiraum führt beim Verschließen zum Überlaufen, ein zu großer verringert das nutzbare Volumen und kann bei karbonisierten Produkten zu vorzeitigem Gasverlust führen. Zusätzlich muss die Füllhöhe zur Etikettengestaltung passen, damit die Flüssigkeitslinie im Regal nicht mitten im Schriftfeld verläuft.
Der vierte Punkt ist der Verschluss. Ob Schraubverschluss, Kronkorken, Bügel oder Aufsatzspender – jeder Verschluss stellt eigene Anforderungen an das Halsfinish und an die Anlagefläche für die Dichtung. Wird der Verschluss nachträglich gewechselt, muss geprüft werden, ob das Finish weiterhin passt. Deshalb empfiehlt es sich, die Verschlusswahl vor der Werkzeugfreigabe zu treffen und nicht danach.
Design für Logistik: Palettenraster, Gewicht und Bruchsicherheit
Die Konstruktion legt fest, wie sich eine Flasche logistisch verhält. Der Körperdurchmesser bestimmt das Palettenraster: Flaschen mit zueinander passendem Durchmesser lassen sich in einem dichten Raster setzen, während ungewöhnliche Durchmesser zu Lücken führen und damit Transportvolumen verschenken. In der Exportlogistik zählt jeder ungenutzte Zentimeter, weil sich darüber die Zahl der Container und damit die Frachtkosten bestimmen.
Das Gewicht wirkt in zwei Richtungen. Ein geringeres Gewicht senkt Frachtkosten und Materialeinsatz, reduziert aber die Schlagfestigkeit und verschiebt den Schwerpunkt. Ein höheres Gewicht erhöht Stabilität und Wertigkeit, kostet aber mehr und belastet die Stapellast. Die richtige Balance ist projektspezifisch und hängt von Kanal, Produkt und Transportweg ab. Eine Optimierung, die nur auf Gewichtsreduktion zielt, kann die Bruchquote im Versand erhöhen und damit teurer sein als das eingesparte Glas.
Die Bruchsicherheit im Versand beginnt bei der Form. Ausgerundete Schultern und ein sauber gefeuerter Rand reduzieren Ausbrüche, und eine ausreichende Wandstärke an kritischen Stellen verhindert Risse bei Stößen. Zusätzlich muss die Sekundärverpackung zur Form passen: Ein Kartonraster, das jede Flasche fixiert, verhindert das Aneinanderstoßen und verteilt die Stapellast. Die Auslegung des Rasters wird bereits bei der Formwahl mitgedacht, weil ein ungewöhnlicher Durchmesser später spezielle Einlagen erfordert.
Oberfläche, Farbe und Dekor als Teil der Konstruktion
Farbe und Dekor sind keine nachgelagerte Entscheidung, sondern Teil der Konstruktion. Die Glasfarbe beeinflusst den Lichteintritt und damit die Haltbarkeit lichtempfindlicher Produkte. Bernstein reduziert den Anteil kurzwelliger Strahlung und wird deshalb für empfindliche Füllgüter gewählt, während klares Glas die Sichtbarkeit des Inhalts maximiert und in vielen Kategorien als hochwertig gilt. Die Wahl wirkt sich auf Lagerfähigkeit und Regalwirkung gleichzeitig aus.
Dekore verändern die Oberfläche und damit auch die Funktion. Eine Mattierung erzeugt eine weiche Haptik, kann aber bei Berührung schneller Fingerabdrücke zeigen. Fasen und Facetten erzeugen scharfe Lichtkanten und wirken hochwertig, erschweren jedoch das Anbringen von Etiketten und die Reinigung an Kanten. Eine Prägung kann als Markenelement dienen, darf aber die Standfläche oder das Finish nicht beeinträchtigen. Jedes Dekor muss deshalb auch hinsichtlich Reinigung und Etikettierung geprüft werden.
Für die Konstruktion bedeutet das, dass die Etikettzone von Anfang an mitgedacht wird. Ein gewölbtes oder facettiertes Feld lässt sich schlechter bekleben als eine glatte, leicht gewölbte Zone. Bei stark strukturierten Formen kann deshalb ein bewusst glatter Bereich vorgesehen werden, der als Etikettfläche dient. Wird dies erst nach der Werkzeugfreigabe entschieden, bleibt häufig nur ein unbefriedigender Kompromiss.
Vertraulichkeit, IP und Exklusivität
Eigene Formen sind ein Wettbewerbsvorteil, weshalb Vertraulichkeit im Projektgeschäft eine zentrale Rolle spielt. Vor der Übergabe von Zeichnungen sollte eine Vertraulichkeitsvereinbarung stehen, die regelt, wie mit den Unterlagen umgegangen wird und wer Zugang erhält. Das gilt besonders dann, wenn mehrere Betriebe in die Fertigung einbezogen werden, weil Zeichnungen und Formen dann an mehreren Stellen vorliegen.
Für Marken mit eigenem Design ist zusätzlich die Frage der Exklusivität zu klären. Ein Werkzeug kann vertraglich so geregelt werden, dass die daraus gefertigte Form nicht für Dritte verwendet wird. Damit wird verhindert, dass ein Design nach Ablauf der ersten Serie auch für andere Auftraggeber produziert wird. Für Modelle ohne Exklusivitätsvereinbarung können dagegen mehrere Kunden dieselbe Standardform nutzen, was kostengünstiger ist, aber keine Alleinstellung schafft.
Ein dritter Aspekt ist die Absicherung des Designs. Je nach Jurisdiktion kann eine Form als Geschmacksmuster oder als Design geschützt werden. Ein solcher Schutz ist nur sinnvoll, wenn die Form tatsächlich neu ist und wenn die Vermarktung lange genug dauert, um die Kosten zu rechtfertigen. Die Entscheidung darüber gehört in die Projektplanung und nicht in eine spätere Phase, weil der Schutz vor der Offenlegung angemeldet werden muss.
Projektsteuerung: Meilensteine und Freigabeschritte
Ein Glasprojekt läuft in klar abgrenzbaren Schritten. Es beginnt mit der Anforderungsaufnahme, in der Füllgut, Volumen, Linie, Kanal und Logistik festgehalten werden. Darauf folgt die Konzeption mit Formfindung und Variantenvergleich. Anschließend wird die Zeichnung erstellt und abgestimmt. Danach beginnt die Musterphase, in der mehrere Stufen von der Anschauung bis zur Serienreife durchlaufen werden. Erst dann folgt der Werkzeugbau und die Serienfreigabe.
Für jeden Schritt gehört eine definierte Freigabe. Nach der Anforderungsaufnahme wird das Lastenheft bestätigt, nach der Konzeption eine Variante ausgewählt, nach der Zeichnung die Spezifikation freigegeben und nach jedem Muster eine Bewertung dokumentiert. Diese Meilensteine verhindern, dass ein Projekt in eine spätere Phase rutscht, ohne dass die Grundlage abgestimmt ist. In der Praxis sind die meisten Verzögerungen auf fehlende Freigaben zwischen den Stufen zurückzuführen.
Zur Projektsteuerung gehört außerdem die Abstimmung mit der produzierenden Glashütte. Wandstärken, Toleranzen und Finish müssen fertigungstechnisch plausibel sein, und die Herstellbarkeit sollte vor dem Werkzeugbau von der Produktion bestätigt werden. Eine Zeichnung, die technisch korrekt ist, aber nicht im vorhandenen Formenbau gefertigt werden kann, führt zu Verzögerungen und Kompromissen.
Für die Beschaffung empfiehlt sich eine strukturierte Checkliste, die alle Parameter von der Anforderung bis zur Freigabe abfragt. Sie stellt sicher, dass keine Angabe vergessen wird und dass Angebote vergleichbar sind. Eine solche Übersicht bietet der Bereich Beschaffungs-Checkliste für Glasverpackung. Alle Angaben zu Mindestmengen, Werkzeugkosten, Lieferzeiten und möglichen Zertifizierungsnachweisen sind projektabhängig und vor Auftragserteilung konkret zu bestätigen.
| Leistungsart | Inhalt | Ergebnis | Zeitpunkt im Projekt | Kritischer Punkt |
|---|---|---|---|---|
| Anforderungsaufnahme | Füllgut, Volumen, Linie, Kanal, Logistik | Lastenheft mit Randbedingungen | Projektstart | fehlende Angaben zur Abfülllinie |
| Formfindung und Konzept | Skizzen und Variantenvergleich | ausgewählte Grundgeometrie | nach dem Lastenheft | Konflikt zwischen Optik und Linientauglichkeit |
| Zeichnung und Spezifikation | Nennmaße, Toleranzen, Finish, Oberfläche | verbindliche Fertigungszeichnung | vor dem Musterbau | unrealistische Toleranzen |
| Finite-Elemente-Analyse | Topload, Vakuum, Innendruck, Wandstärke | rechnerischer Festigkeitsnachweis | vor dem Werkzeugbau | Modellwerte ohne Realabgleich |
| 3D-Druck-Muster | Proportion, Haptik, Silhouette | Anschauungsmuster | frühe Konzeptphase | keine Aussage über Glas |
| Formmuster aus Glas | Volumen, Gewicht, Farbe, Handhabung | echtes Glas aus Versuchsform | vor der Serienform | abweichende Maßhaltigkeit |
| Serienmuster | Oberfläche, Wandstärke, Maßhaltigkeit | freigabefähiges Muster | nach dem Werkzeugbau | Änderungen sind jetzt teuer |
| Werkzeugbau | Körperform und Mündungswerkzeug | produktionsfähiges Werkzeug | nach Zeichnungsfreigabe | längster Abschnitt der Lieferzeit |
| Design for Abfüllung | Orientierung, Füllhöhe, Verschluss | linientaugliche Form | parallel zur Konstruktion | Verschlusswechsel nach Freigabe |
| Design für Logistik | Palettenraster, Gewicht, Verpackung | transportgerechte Form | parallel zur Konstruktion | ungewöhnlicher Durchmesser |
| Dekor- und Farbauswahl | Glasfarbe, Mattierung, Prägung, Dekor | abgestimmte Oberfläche | vor der Serienfertigung | Etikettzone und Reinigung |
| Freigabe und Übergabe | Prüfungen, Dokumentation, Unterlagen | Serienfreigabe | Projektabschluss | fehlende Prüfdokumentation |
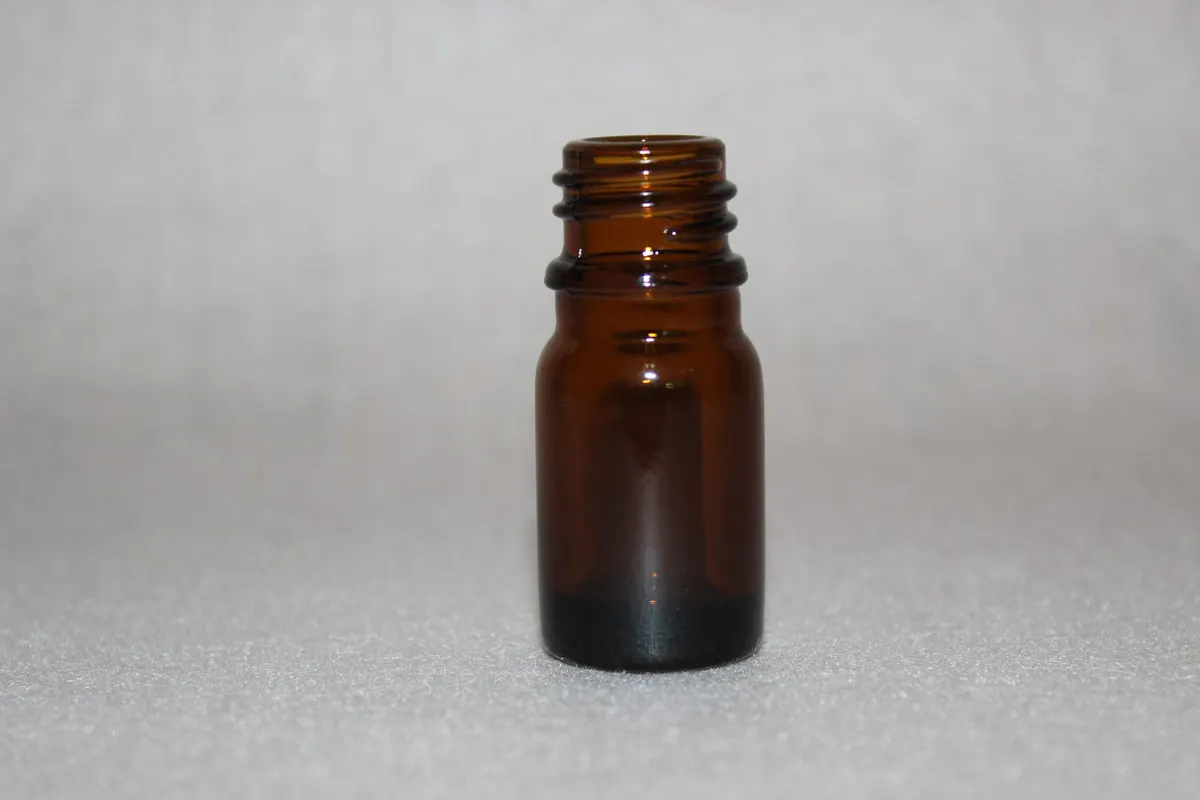
Die Konstruktion legt Halsfinish, Wandstärkenverlauf und Kopffreiraum fest – die Grundlage für Passung und Funktion des Verschlusses.
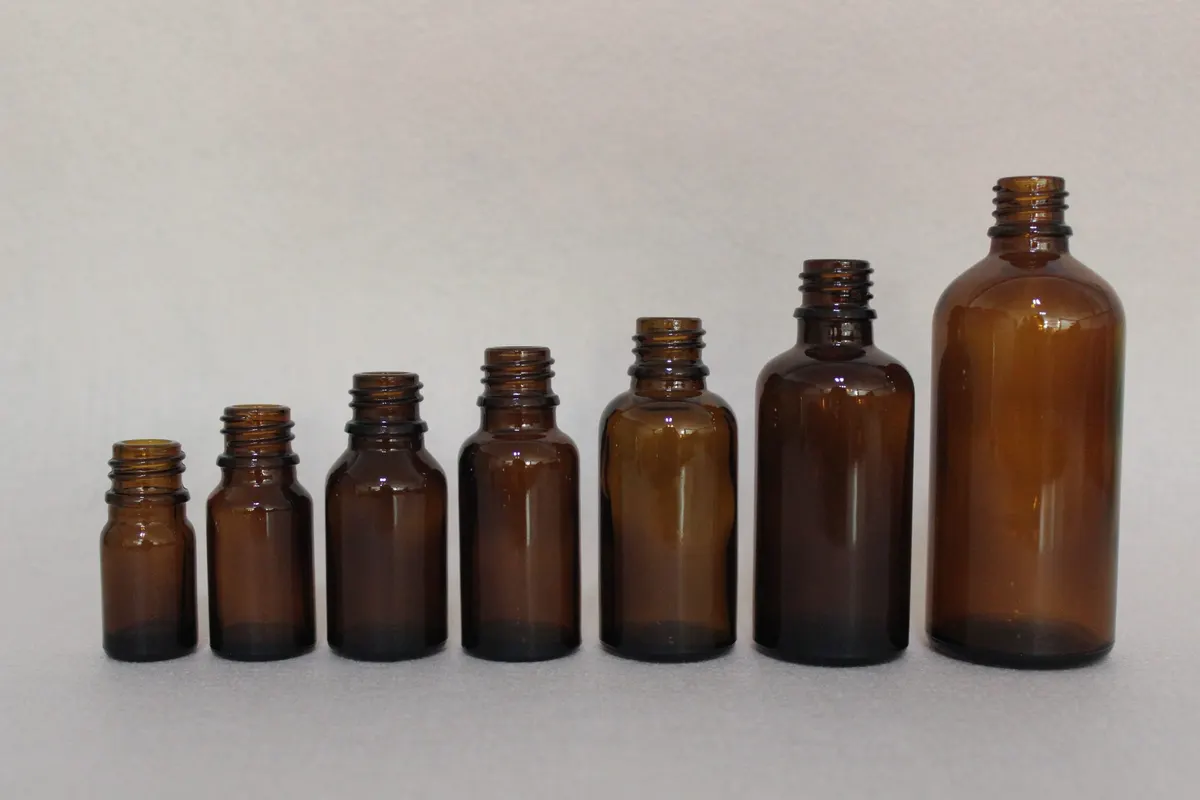
Musterstufen vom 3D-Druck bis zum Serienmuster reduzieren das Risiko schrittweise, bevor Werkzeugkosten entstehen.
Ein ausgerundeter Schulterverlauf leitet Topload besser ab und beeinflusst gleichzeitig die Wirkung der Flasche im Regal.
Häufige Fragen zu Glasdesign und Konstruktionsservice
Womit beginnt ein Glasdesign-Projekt?
Mit einem Anforderungsprofil, nicht mit einer Skizze. Darin stehen Füllgut, Zielvolumen, geplante Abfülllinie, Verschlusssystem, Kanal, Lagerbedingungen und Transportweg. Aus diesen Randbedingungen ergeben sich die zulässigen Formen. Erst danach wird gestaltet, weil Form, Finish und Wandstärke von den technischen Vorgaben abhängen. Projekte, die mit der Optik beginnen, führen fast immer zu Nacharbeit in der Linie oder in der Logistik.
Was steht in der Fertigungszeichnung?
Die Zeichnung enthält Nennmaße wie Gesamthöhe, Körperdurchmesser, Schulterhöhe, Halsdurchmesser, Bodenform, Standfläche und Füllvolumen. Dazu kommen Toleranzbereiche für jede funktionale Größe, das Halsfinish mit Gewinde und Dichtfläche, der gewünschte Wandstärkenverlauf sowie Angaben zu Glasfarbe, Oberfläche und geplanter Etikettzone. Sie ist die verbindliche Grundlage für Muster und Serie.
Was bringt eine FEM-Simulation vor dem Werkzeugbau?
Die Finite-Elemente-Analyse zeigt am digitalen Modell, wie sich Spannungen und Verformungen unter definierten Lasten verteilen. Sie prüft vor allem Topload, den Vakuumfall nach der Heißabfüllung und den Innendruck bei karbonisierten Produkten. Damit lassen sich Wandstärken gezielt anpassen, bevor Werkzeuge gebaut werden. Die berechneten Werte sind Modellwerte und ersetzen keine Prüfung an der realen Serienflasche.
Welche Musterstufen sind üblich?
Typisch sind drei Stufen. Der 3D-Druck zeigt Proportion und Haptik, besteht aber nicht aus Glas. Das Formmuster aus einer Versuchsform zeigt Volumen, Gewicht, Farbe und Handhabung, weicht in der Maßhaltigkeit jedoch noch von der Serie ab. Erst das Serienmuster aus der realen Produktionsform erlaubt eine verbindliche Beurteilung von Oberfläche, Wandstärke und Maßhaltigkeit und damit die Freigabe.
Wovon hängen Werkzeugkosten und Lieferzeit ab?
Die Werkzeugkosten steigen mit der Komplexität der Form: Eine schlichte zylindrische Flasche benötigt weniger Aufwand als eine profilierte Form mit Fasen, Rippen oder ausgeprägter Schulter. Mehrfachformen erhöhen die Stückleistung und kosten mehr. Die Lieferzeit wird vom Werkzeugbau dominiert, dem längsten Abschnitt. Alle Angaben zu Werkzeugkosten, Mindestmengen und Lieferzeiten sind projektabhängig und vor Auftragserteilung zu bestätigen.
Wie wirkt sich das Design auf die Abfülllinie aus?
Eine kurze Bauhöhe mit tiefem Schwerpunkt und breiter Standfläche reduziert das Kipprisiko auf dem Transportband. Ein rundes Profil lässt sich in der Etikettierung leichter ausrichten als eine kantige Form ohne Vorzugslage. Füllhöhe und Kopffreiraum müssen zum Füllsystem und zum Produkt passen. Der Verschluss sollte vor der Werkzeugfreigabe festgelegt werden, weil ein späterer Wechsel das Halsfinish betreffen kann.
Warum ist der Körperdurchmesser logistisch so wichtig?
Der Durchmesser bestimmt das Palettenraster. Passen die Durchmesser zueinander, lässt sich die Palette dicht besetzen; ungewöhnliche Durchmesser erzeugen Lücken und verschenken Transportvolumen. Da im Export über das Volumen die Zahl der Container und damit die Frachtkosten bestimmt werden, wirkt sich eine ungünstige Form direkt auf die Stückkosten aus. Das Raster wird deshalb bereits bei der Formwahl mitgedacht.
Wie werden eigene Designs vertraulich behandelt?
Vor der Übergabe von Zeichnungen sollte eine Vertraulichkeitsvereinbarung stehen, die den Umgang mit den Unterlagen und den Zugang regelt. Zusätzlich kann vertraglich geregelt werden, dass ein Werkzeug ausschließlich für den Auftraggeber genutzt wird. Je nach Jurisdiktion kann eine Form auch als Geschmacksmuster oder Design geschützt werden. Ein solcher Schutz muss vor der Offenlegung angemeldet werden, damit die Neuheit erhalten bleibt.