Puntos clave sobre tapones de aluminio y ROPP
- Un tapón ROPP se deforma contra la boca para sellar; una cápsula termorretráctil solo cubre y protege, no sella por sí misma.
- El cierre correcto exige coincidencia de rosca y finish: un tapón con el diámetro aparente correcto puede no enroscar si el filete no coincide.
- El par de apriete y la banda de garantía son los dos parámetros que se controlan en línea, porque de ellos dependen hermeticidad y evidencia de manipulación.
- La elección final depende del producto y del acabado; las condiciones concretas de cada pedido se confirman según el proyecto.
Qué es un tapón ROPP y en qué se diferencia de una cápsula
El ROPP, del inglés Roll-On Pilfer Proof, es un tapón de aluminio que se coloca sobre la boca del envase y se cierra mediante rodillos que comprimen el metal contra el filete de la botella. El resultado es una rosca formada en el momento del cierre, una faja lateral que se ajusta al cuello y una banda de garantía que une la parte superior con la faja inferior y que se rompe de forma irreversible al abrir. Es el cierre habitual de vinos, espirituosos, aceites y muchos licores, porque transmite calidad, permite litografiados atractivos y ofrece evidencia clara de manipulación.
La cápsula termorretráctil funciona de otra manera. Es una lámina tubular de plástico o de aluminio que se coloca sobre el cuello y se contrae con calor, adaptándose a la forma del envase. Su función principal es cubrir y proteger, aportar imagen de marca y, en muchos casos, evitar manipulaciones evidentes. Pero, salvo que incorpore un cierre interno, no garantiza por sí sola la estanqueidad: el cierre real lo hace el tapón que va debajo. Confundir ambas piezas lleva a especificar mal el envase, porque exigen geometrías y procesos de cierre distintos.
La diferencia práctica es importante para el envasador. El ROPP requiere una máquina de rodillos ajustada al finish concreto, y su control en línea gira en torno al par de apertura y a la integridad de la banda de garantía. La cápsula termorretráctil requiere un túnel de calor o una pistola de aire caliente, y su control gira en torno al ajuste, la ausencia de arrugas y la resistencia al desgaste. Un mismo envase de vidrio puede llevar ROPP o cápsula según el producto y el mercado, pero las dos soluciones no son intercambiables sin revisar boca, tapón y proceso.
Ventajas y límites del aluminio como material de cierre
El aluminio es ligero, resistente a la corrosión en condiciones normales y muy moldeable, lo que permite fabricar tapones de pared fina con roscas precisas y con un acabado superficial de alta calidad. Su ligereza reduce el peso del conjunto y el coste logístico, algo relevante en exportaciones a Latinoamérica. Además, admite procesos de acabado muy variados —lacado, anodizado, litografiado a varios colores— que convierten el cierre en una plataforma de comunicación de marca sin necesidad de etiqueta.
Su principal límite aparece en la resistencia mecánica: al ser un metal blando, un tapón de aluminio puede abollarse durante el transporte o por una manipulación descuidada, lo que afea el envase y, si la deformación afecta a la faja, puede poner en duda la integridad del cierre. También exige un ajuste cuidadoso del cabezal de cierre, porque una presión excesiva deforma la banda y dificulta la apertura, mientras que una presión insuficiente deja el tapón flojo y puede comprometer la estanqueidad.
Hay otro aspecto que conviene considerar: el aluminio es percibido como un material premium y reciclable, lo que encaja bien con las exigencias de sostenibilidad de muchos mercados europeos. Sin embargo, cuando la cápsula combina aluminio y plástico o incorpora un liner difícil de separar, el reciclaje se complica. Por eso, si el cliente tiene objetivos de sostenibilidad, conviene revisar la combinación completa del cierre y no solo el material visible. En envases concebidos para el reciclaje, este criterio puede pesar tanto como el coste.
La rosca y el finish: GPI, ISO y el ajuste con la boca
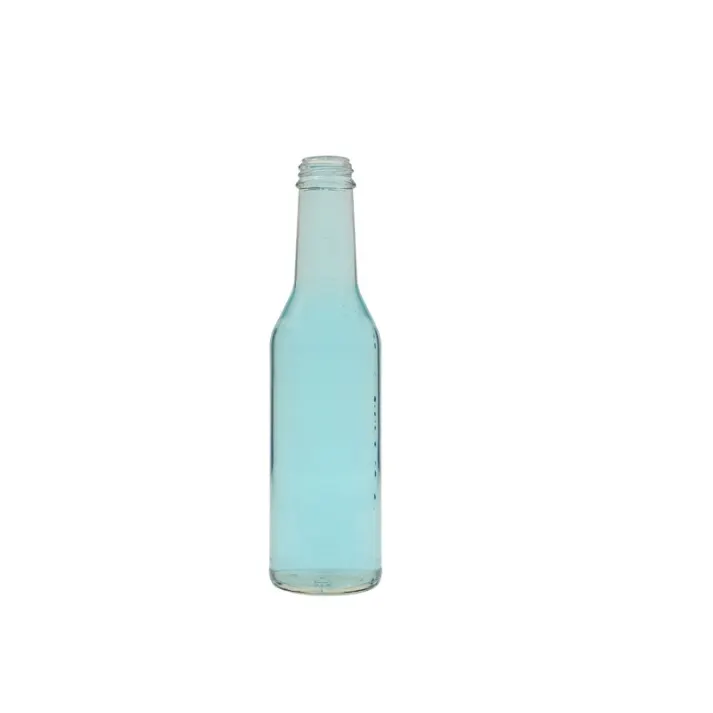
El finish es el conjunto de características de la boca del envase que determinan qué cierre le corresponde: el diámetro exterior de la boca, el diámetro del filete, el paso de rosca, la altura y el perfil del asiento. Si el finish del envase y el del tapón no coinciden, el cierre no funciona, aunque ambos parezcan correctos por separado. En el sector se trabaja con estándares reconocidos, entre ellos las especificaciones GPI y las normas ISO, que definen dimensiones de rosca y de boca para familias de envases.
La coincidencia debe verificarse en la práctica. Dos tapones con el mismo diámetro nominal pueden tener distinto número de filetes por pulgada, distinta profundidad de rosca o distinta altura de faja. Enroscar a la fuerza un tapón con paso distinto deforma el filete, daña el cierre y deja una banda de garantía mal formada. Por eso, cuando se diseña un envase nuevo o se cambia de proveedor de tapones, hay que comparar el finish del vidrio con el finish del tapón y probar el conjunto antes de aprobar la producción.
El error más frecuente en proyectos de exportación es recibir un tapón que «parece» válido porque el diámetro coincide, cuando en realidad el filete es diferente. En esos casos el problema no aparece hasta que la máquina cierra y la banda de garantía no se forma como debería, o hasta que el cliente final no puede abrir el envase con comodidad. Para evitarlo, conviene trabajar con fichas técnicas del envase y del tapón, y validar la combinación con muestras reales. Las condiciones concretas de finish y de par de apriete se confirman según el proyecto. Para entender el conjunto del cierre puede verse la página de boca y tipo de cierre de vidrio.
Par de apriete, banda de garantía y hermeticidad
El par de apriete es el esfuerzo necesario para abrir o cerrar el tapón, y su control es determinante. Si el par es demasiado bajo, el tapón puede aflojarse durante el transporte o permitir fugas; si es demasiado alto, el consumidor no puede abrirlo sin esfuerzo y la banda de garantía puede romperse de forma irregular. En producción se mide con un torquímetro y se mantiene dentro de una banda establecida, que a su vez depende del finish y de la junta.
La banda de garantía cumple dos funciones: evidencia de que el envase no ha sido abierto antes de su uso, y retención del tapón para que no se desprenda del todo al abrirlo. Una banda bien formada se rompe de manera limpia y uniforme al girar la tapa, y no se desprende por su propio peso durante el transporte. Una banda mal formada puede romperse sola, lo que genera dudas sobre la integridad del producto, o puede quedar tan unida que dificulte la apertura. Este punto se controla visualmente y, en líneas exigentes, con ensayos de torsión.
La hermeticidad depende de la combinación del cierre completo: el aluminio deformado, la junta interior y el borde de la boca. Para verificarla se realizan ensayos de estanqueidad con el producto real y, cuando aplica, tras periodos de reposo o en posición horizontal e invertida. En productos que se conservan durante años —vinos, licores, aceites— la estabilidad a largo plazo es tan importante como la estanqueidad inmediata, porque el cierre debe mantener sus prestaciones durante todo el ciclo de vida del producto. Las condiciones de ensayo se acuerdan con el cliente según el proyecto.
| Tipo de tapón | Aplicación habitual | Roscado y finish | Garantía y hermeticidad | Notas de producción |
|---|---|---|---|---|
| ROPP de aluminio estándar | Vino tranquilo, aceite, vinagre y licores de gama media | Finish según norma, con filete continuo y faja estriada | Banda de garantía desprendible y junta preinsertada que asegura el sellado | Requiere cabezal de rodillos ajustado al finish y control del par |
| ROPP de aluminio premium | Vinos de guarda, destilados y ediciones especiales | Finish de mayor altura, con mayor superficie de faja | Banda reforzada y acabado litografiado que refuerza la protección visual | Es un cierre de mayor coste, reservado a productos de valor |
| Tapón de rosca de aluminio con banda | Licores, salsas y productos que se reabren con frecuencia | Rosca de paso definido y banda unida a la faja | Sella con junta interior y deja evidencia de apertura | Se controla la faja y la apertura repetida |
| Tapón de aluminio con pico dosificador | Aceite de oliva, vinagre y aderezos | Rosca compatible con boca de aceite y vertido controlado | Junta interior y cierre estanco; el pico regula el caudal | Debe probarse el vertido con el producto real |
| Cápsula termorretráctil de aluminio | Vinos, espumosos y presentaciones de gama alta | Se ajusta al cuello por contracción térmica | Protege y da imagen; el sellado depende del tapón inferior | Requiere túnel de calor bien regulado para evitar arrugas |
| Cápsula de aluminio con cierre interno | Bebidas que necesitan barrera adicional | Se contrae sobre el cuello y se ancla al cierre | Añade barrera y evidencia de manipulación sobre el tapón | Mayor complejidad de montaje y de control |
| Tapón bartop para destilados | Whisky, ron, ginebra y tequila | Rosca ancha con juntas específicas | Sellado fiable y apertura repetida sin pérdida de par | Se elige junto con el envase y su boca |
Tapones para vino, espumosos y espirituosos
En el vino tranquilo, el cierre de aluminio tipo ROPP se ha consolidado como alternativa práctica al corcho, sobre todo en vinos de consumo joven y en gamas de precio medio. Sus ventajas son la homogeneidad del cierre, la facilidad de apertura para el consumidor y la ausencia de riesgos asociados a defectos del corcho. Su límite es la gestión del oxígeno: el cierre debe permitir el intercambio adecuado para cada estilo de vino, y ese comportamiento depende del tipo de junta y de la permeabilidad del conjunto. Por eso, un mismo tapón no vale para todos los vinos.
En los espumosos y en las bebidas con presión interna, el cierre es un elemento de seguridad y no solo de sellado. La presión del gas obliga a que el sistema retenga el tapón con firmeza y a que la banda de garantía aguante sin desprenderse. Aquí la geometría del finish y la resistencia del aluminio son críticas, y las pruebas de presión forman parte del protocolo habitual. Los cierres de este tipo deben validarse con especial cuidado, porque un fallo no solo arruina el producto, sino que puede provocar un accidente.
En espirituosos como whisky, ron, ginebra, vodka o tequila, el cierre de aluminio suele combinarse con tapones de mayor diámetro y con juntas resistentes al alcohol. El contenido alcohólico exige materiales que no se deformen con el tiempo, y el valor del producto justifica acabados de calidad que refuercen la percepción de marca. La botella puede llevar además una cápsula sobre el tapón para completar la imagen y añadir protección. Algunos formatos y aplicaciones se describen en la página de botellas de whisky y coñac al por mayor.
Acabados superficiales: aluminio desnudo, lacado y litografiado
El acabado del tapón cumple una función técnica y otra comercial. Desde el punto de vista técnico, un lacado protege el aluminio frente a la oxidación y frente al desgaste durante la manipulación y el transporte, garantizando que el aspecto del envase se mantenga hasta la venta. Desde el punto de vista comercial, el acabado es el vehículo del color de marca, del logotipo y de la información que el fabricante quiere destacar en la estantería.
El aluminio desnudo o el anodizado ofrece un aspecto metálico sobrio, muy usado en destilados y en productos con posicionamiento minimalista. El lacado en color permite alinear el cierre con la identidad de marca y con la etiqueta. El litografiado añade impresión a varios colores directamente sobre el metal, con una calidad excelente y una durabilidad alta, aunque exige una inversión de utillaje por diseño que solo se justifica en volúmenes suficientes. En tiradas cortas suele ser más razonable recurrir a colores estándar y reservar la personalización para la etiqueta.
Conviene tener en cuenta que el acabado influye en el rozamiento y, por tanto, en la sensación de apertura. Un lacado muy deslizante puede afectar al agarre del tapón en los rodillos del cabezal de cierre, mientras que un acabado muy rugoso puede dificultar el giro para el consumidor. Estos detalles se comprueban en las pruebas de línea y no siempre se detectan en una ficha técnica. Si el acabado debe combinar con una etiqueta o con un grabado en el vidrio, puede consultarse la página de etiquetado y serigrafía de botellas.
Cómo medir y verificar un tapón de aluminio
La verificación de un tapón de aluminio empieza por las dimensiones: diámetro exterior, diámetro interior, altura, altura de la faja y altura total. Se miden con calibre y con galgas específicas, y se comparan con la ficha técnica. Complementariamente, se comprueba el perfil del filete con una galga o con una sección, porque dos tapones del mismo diámetro pueden tener roscas distintas. El peso sirve como indicador rápido de la cantidad de material y de posibles desviaciones de espesor.
La segunda comprobación es de ajuste. Se enrosca el tapón sobre una muestra del envase o sobre un patrón de finish y se observa si apoya correctamente, si la banda de garantía queda a la altura prevista y si el tapón gira sin forzar. Esta prueba se realiza con la fuerza de cierre del proceso o de forma manual controlada, y sirve para detectar incompatibilidades antes de la producción. Cuando el tapón se cierra con rodillos, se reproduce la operación con el cabezal real o con un útil equivalente.
La tercera comprobación es de aspecto y acabado: uniformidad del color, ausencia de burbujas, rayas o manchas en el lacado, estado del borde inferior y limpieza de la junta interior. En tapones litografiados se verifica además el registro de colores y la legibilidad de los textos. Un tapón con el aspecto deteriorado transmite una imagen pobre del producto, incluso si cumple dimensionalmente. En recepción, el criterio de aceptación y el tamaño de muestra se definen con el proveedor según el proyecto.
Ensayos de hermeticidad, apertura y conservación
El ensayo de hermeticidad verifica que el envase cerrado no pierde producto ni permite el paso de aire. Se realiza con el producto real o con un fluido equivalente, en posición vertical, horizontal e invertida, y en condiciones de temperatura que reproduzcan la realidad del almacenamiento y del transporte. Para bebidas con gas, se añade un control de la presión interna y de la retención del tapón. En todos los casos, el ensayo debe hacerse con el cierre y la junta definitivos, porque cambiar cualquiera de los dos invalida el resultado.
El ensayo de apertura evalúa dos cosas: el par necesario para abrir el tapón y el comportamiento de la banda de garantía. Se comprueba que la banda se rompa de forma limpia, que el tapón no se desprenda por completo y que el par esté dentro de la banda prevista. Este ensayo es especialmente importante en productos dirigidos a consumidores finales, donde una apertura difícil genera insatisfacción. También se realiza con el envase tras un periodo de reposo, porque el par puede variar con el tiempo.
El ensayo de conservación acompaña al producto durante su vida útil prevista. Se mantienen envases cerrados en condiciones controladas y se comprueba, a intervalos, que el cierre sigue siendo estanco y que el producto no ha sufrido alteraciones atribuibles al cierre. En vinos y espirituosos, este ensayo también sirve para evaluar la evolución del producto. Estos protocolos se acuerdan con el cliente y sus condiciones concretas se confirman según el proyecto, porque dependen del producto, del mercado y del tiempo de almacenamiento previsto.
Pedido, muestras y trazabilidad de cierres
Antes de producir, conviene recorrer un proceso ordenado. Primero, fijar por escrito el envase, su finish, el producto y el proceso de cierre. Segundo, seleccionar el tipo de tapón y el acabado en función de la gama del producto y del mercado. Tercero, pedir muestras del tapón y probarlas con el envase real, tanto en el aspecto dimensional como en el cierre. Cuarto, validar con el producto y, si aplica, con los ensayos de hermeticidad y de apertura.
La trazabilidad es tan importante como la muestra. Cada lote de tapones debería poder identificarse por su referencia, su fecha de fabricación y su proveedor, de modo que, si aparece un problema, se pueda localizar el alcance y actuar con rapidez. En proyectos de exportación con clientes exigentes, esta información puede ser solicitada en la auditoría de proveedores o en la recepción. Guardar una muestra de referencia por lote es una práctica sencilla y muy útil.
También conviene acordar la gestión de cambios: si el proveedor modifica el diseño, el acabado o el material de la junta, debe comunicarlo y, si afecta al cierre, revalidarse con el cliente. Y hay que prever el embalaje de los tapones, porque un tapón de aluminio puede abollarse si se apila sin protección. El sistema de empaquetado, la cantidad por caja y las condiciones de envío influyen en el porcentaje de unidades no conformes en destino. Estos criterios se ajustan a cada pedido y se confirman según el proyecto. Para completar la visión del conjunto, puede consultarse la página de tapones y tapas de vidrio.
Errores frecuentes al especificar tapones de aluminio
El primer error es elegir el tapón por el diámetro aparente. El diámetro es solo una de las dimensiones del finish; el paso de rosca, la altura y el perfil del asiento son igual de importantes. Un tapón que parece encajar puede no cerrar bien o no formar correctamente la banda de garantía. El segundo error es no probar el conjunto antes de producir, confiando en las fichas técnicas y en la semejanza visual entre dos cierres.
El tercer error es descuidar el par de apriete. Un ajuste del cabezal demasiado fuerte deforma la banda, mientras que uno demasiado suave deja el tapón flojo. El cuarto es olvidar la junta: el aluminio no sella solo, sella con la junta. Cambiar la junta sin revisar el conjunto puede arruinar un cierre que antes funcionaba. El quinto es elegir el acabado sin pensar en el volumen: un litografiado personalizado en una tirada corta encarece el cierre sin aportar valor proporcional.
El sexto error, habitual en exportación, es no prever el embalaje de los tapones, que llegan abollados o con el lacado dañado. El séptimo es no documentar la aprobación, de modo que cada pedido se interpreta de forma distinta. Evitar estos errores exige método: definir el conjunto, probar con el envase y el producto reales, controlar el par y la banda, cuidar el embalaje y guardar la muestra de referencia. Con estas precauciones, el tapón de aluminio se convierte en un componente predecible y fiable. Para proyectos orientados a bebidas espirituosas puede revisarse la página de botellas de licores al por mayor.
Preguntas frecuentes sobre tapones de aluminio y ROPP
¿Qué significa ROPP y para qué se usa?
ROPP son las siglas de Roll-On Pilfer Proof. Es un tapón de aluminio que se deforma contra la boca del envase mediante rodillos, formando la rosca en el momento del cierre y dejando una banda de garantía que se rompe al abrir. Se usa sobre todo en vinos, espirituosos, aceites y licores, porque sella de forma fiable y ofrece evidencia de manipulación.
¿En qué se diferencia un tapón ROPP de una cápsula termorretráctil?
El ROPP sella: el aluminio se comprime contra la boca y, con la junta, cierra el envase. La cápsula termorretráctil se contrae con calor sobre el cuello y cumple funciones de cobertura, imagen y protección, pero no garantiza por sí sola la estanqueidad, salvo que incorpore un cierre interno. Son soluciones distintas que exigen procesos de cierre diferentes.
¿Cómo sé si el finish de mi botella coincide con el tapón?
Comparando las fichas técnicas del envase y del tapón y, sobre todo, probando el cierre con muestras reales. El diámetro es solo una parte del finish: también cuentan el paso de rosca, la altura y el perfil del asiento. La prueba definitiva es cerrar el conjunto y comprobar que la banda de garantía se forma bien y que el par de apertura es correcto.
¿Por qué se rompe la banda de garantía antes de abrir el envase?
Normalmente por un ajuste inadecuado del cabezal de cierre, por un finish incompatible o por una manipulación brusca durante el transporte. Una banda mal formada puede agrietarse sola o desprenderse con el movimiento. Conviene revisar el ajuste de la máquina, la coincidencia de finish y las condiciones de embalaje y estiba de los tapones.
¿Puedo usar la misma cápsula de aluminio con distintos tapones?
Depende de la geometría del cuello y del cierre. La cápsula debe contraerse de forma uniforme y ajustarse sin arrugas al conjunto, por lo que su diámetro y su altura deben corresponder al envase y al tapón previstos. Lo recomendable es validar la combinación completa, porque una cápsula que encaja en un envase puede no adaptarse bien a otro con el cuello ligeramente distinto.
¿Cómo se controla el par de apriete en línea?
Con un torquímetro que mide el esfuerzo necesario para abrir o cerrar el tapón, comparando el valor con la banda definida en la ficha. El control se realiza sobre muestras tomadas a intervalos regulares y, si la línea lo permite, con sistemas automáticos de verificación. Un par estable es señal de un cierre bien ajustado; su deriva avisa de que hay que revisar el cabezal.
¿Qué acabado conviene para una tirada corta?
En tiradas cortas suele ser más razonable recurrir a colores estándar o a aluminio desnudo, porque el litografiado personalizado exige utillaje por diseño que solo se amortiza con volúmenes altos. Si se necesita personalización con pocas unidades, con frecuencia conviene reservarla para la etiqueta o para una cápsula más sencilla. La elección se valora según el proyecto y el volumen previsto.