Puntos clave
- El acabado del vidrio se decide antes del molde: espesor de pared, radio de aristas y tolerancia de la boca condicionan qué procesos de decoración son viables y a qué coste.
- Esmerilado ácido y arenado producen un mate muy distinto: el primero es químico, uniforme y translúcido; el segundo es mecánico, granulado y táctil, y ambos exigen control de tono entre lotes.
- Serigrafía cerámica, estampado en caliente y lacado responden a resistencias al lavado y a la abrasión muy diferentes; la elección debe cruzarse con el uso real y con la normativa de contacto alimentario.
Qué significa decorar vidrio cuando se compran millones de unidades
En una compra de gran volumen, el acabado deja de ser un detalle estético y se convierte en una variable industrial. Una botella decorada a mano en un taller se produce de una forma; esa misma botella decorada por decenas de miles de unidades exige utillaje, control de tono y protocolos de verificación que ninguna muestra bonita puede anticipar. Este artículo explica cómo funciona cada proceso, qué se puede y qué no se puede prometer, y qué debe exigir un importador antes de aprobar una tirada.
El mercado hispanohablante es especialmente exigente en decoración. Las marcas españolas de perfumería y cosmética valoran el vidrio esmerilado y el lacado opaco; las destilerías de México, Colombia y Perú buscan serigrafía de alta resistencia en botellas de licores y aguas; los fabricantes de cerveza artesanal de España y Chile apuestan por el arenado parcial y las etiquetas combinadas. Conocer estas preferencias ayuda a definir la propuesta técnica desde el primer correo.
Nuestro papel como proveedor de vidrio a granel consiste en traducir un deseo de marca en una ficha de acabado: proceso, zona imprimible, colores, tolerancias, resistencia exigida y condiciones de inspección. Cuando ese documento existe, la producción se vuelve predecible; cuando no existe, aparecen las discusiones sobre tonos y defectos que suelen retrasar los embarques.
Tipos de acabado: proceso, aspecto y resistencia real
No existe un acabado universal. Cada proceso deja una huella distinta sobre el vidrio y responde de forma diferente al lavado, a la abrasión y a los productos químicos. La tabla siguiente compara los acabados más habituales en envases de vidrio para bebidas, cosmética y alimentación; los valores de resistencia son orientativos y deben confirmarse con ensayos sobre la pieza concreta.
| Tipo de acabado | Proceso | Aspecto resultante | Resistencia al lavado | Aplicación típica | Criterio de control |
|---|---|---|---|---|---|
| Esmerilado ácido total | Ataque químico uniforme con ácido fluorhídrico | Mate translúcido y homogéneo | Media-alta | Cosmética, sérums, licores premium | Uniformidad de opacidad entre unidades |
| Esmerilado ácido parcial | Ataque selectivo con mascarilla | Mate con ventana transparente | Media-alta | Perfumería y ediciones limitadas | Alineación y limpieza del borde de la ventana |
| Arenado o sablage | Proyección mecánica de corindón | Mate granulado y táctil | Media | Cerveza artesanal, ginebra, sidra | Profundidad y granulometría constantes |
| Serigrafía de un color | Serigrafía con tinta cerámica o UV | Color plano opaco | Alta con tinta cerámica | Licores, alimentación, aceite | Espesor de tinta y registro |
| Serigrafía multicolor | Varias pasadas con registro | Imagen de dos a cuatro colores | Alta | Licores premium y cervezas especiales | Registro entre colores y cobertura |
| Estampado en caliente | Transferencia metálica por calor y presión | Dorado o plateado brillante | Baja-media | Cosmética y perfumería | Adherencia y brillo superficial |
| Lacado opaco total | Pintura y curado térmico en horno | Color sólido mate o brillante | Alta | Cosmética, licores, agua premium | Espesor de capa y fidelidad de tono |
| Barniz orgánico transparente | Recubrimiento polimérico curado | Brillo o satinado incoloro | Media | Alimentación y aceite de oliva | Adherencia tras inmersión en agua |
| Grabado ácido con relieve | Ataque profundo localizado | Relieve táctil sin color | Alta | Destilados de autor | Profundidad y nitidez del contorno |
| Arenado parcial con esmaltado | Combinación de proyección y esmalte | Mate con zonas de color | Media | Perfumería y cosmética de autor | Contraste y uniformidad entre zonas |
La lectura correcta de esta tabla no es elegir el acabado más vistoso, sino cruzar la resistencia real con el uso previsto. Una botella de agua premium que se sirve en mesa y se lava pocas veces tolera un estampado en caliente; una botella de cerveza que viaja en caja y se roza con hielo necesita serigrafía cerámica o arenado, no una transferencia delicada.
Esmerilado ácido: química, uniformidad y control del tono
El esmerilado ácido se obtiene atacando la superficie del vidrio con una mezcla basada en ácido fluorhídrico y sales, que disuelve parcialmente la capa exterior y crea una microtextura que dispersa la luz. El resultado es un mate translúcido y muy uniforme, sin la dirección que deja el arenado. Es el acabado dominante en cosmética de gama alta y en envases de licores que buscan discreción y elegancia.
Su punto crítico es la repetibilidad del tono. La profundidad del ataque depende de la concentración del baño, de la temperatura, del tiempo de inmersión y de la composición del vidrio. Pequeñas variaciones en cualquiera de estas variables producen frascos con opacidades distintas dentro del mismo lote, un defecto muy visible cuando las unidades se alinean en un estante o en una caja de regalo.
Para controlarlo, los talleres serios miden la transmitancia de una muestra por lote y comparan el resultado con una referencia aprobada. El comprador debe pedir esa medición y fijar por escrito un rango de tolerancia. También conviene definir si el esmerilado cubre todo el cuerpo o deja una ventana transparente para ver el nivel del producto, decisión que afecta al utillaje y al coste unitario.
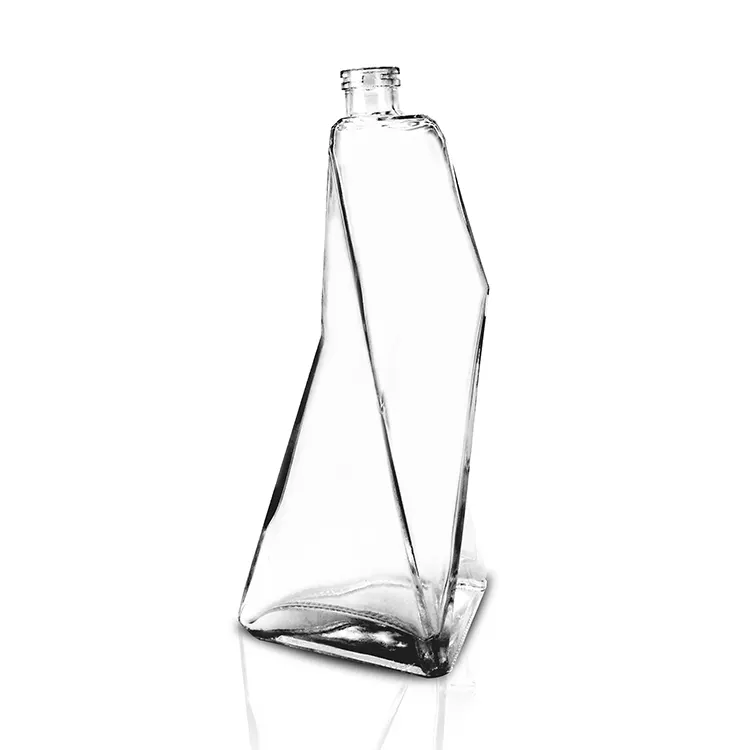
El esmerilado ácido total elimina el reflejo y deja un mate translúcido muy uniforme, ideal para líneas cosméticas que buscan sobriedad.
Arenado o sablage: granulometría, profundidad y efecto táctil
El arenado proyecta partículas abrasivas —habitualmente corindón— contra la superficie del vidrio mediante aire comprimido. El impacto rompe microscópicamente la superficie y genera un mate granulado, con una textura que se percibe al tacto y que cambia de aspecto según la granulometría utilizada. Es un proceso mecánico, no químico, y por eso deja una huella direccional que el esmerilado ácido no tiene.
El arenado permite un control granular muy fino: cambiando el tamaño del abrasivo y la presión se pasa de un mate suave, casi sedoso, a un relieve marcado. Esto lo hace muy popular en cerveza artesanal, ginebra y sidra, donde la sensación táctil forma parte de la experiencia de marca. Su limitación es que la superficie tratada tiende a acumular suciedad en los microvalles, y por eso conviene verificar la resistencia al lavado industrial si el envase se va a reutilizar.
En producción de gran volumen, el arenado se realiza con cabinas automatizadas y plantillas que delimitan la zona a tratar. La calidad depende del mantenimiento del abrasivo, que se degrada con el uso y debe renovarse de forma programada. Un lote arenado con abrasivo agotado presenta un mate irregular y más claro de lo previsto, un defecto que no se corrige después.
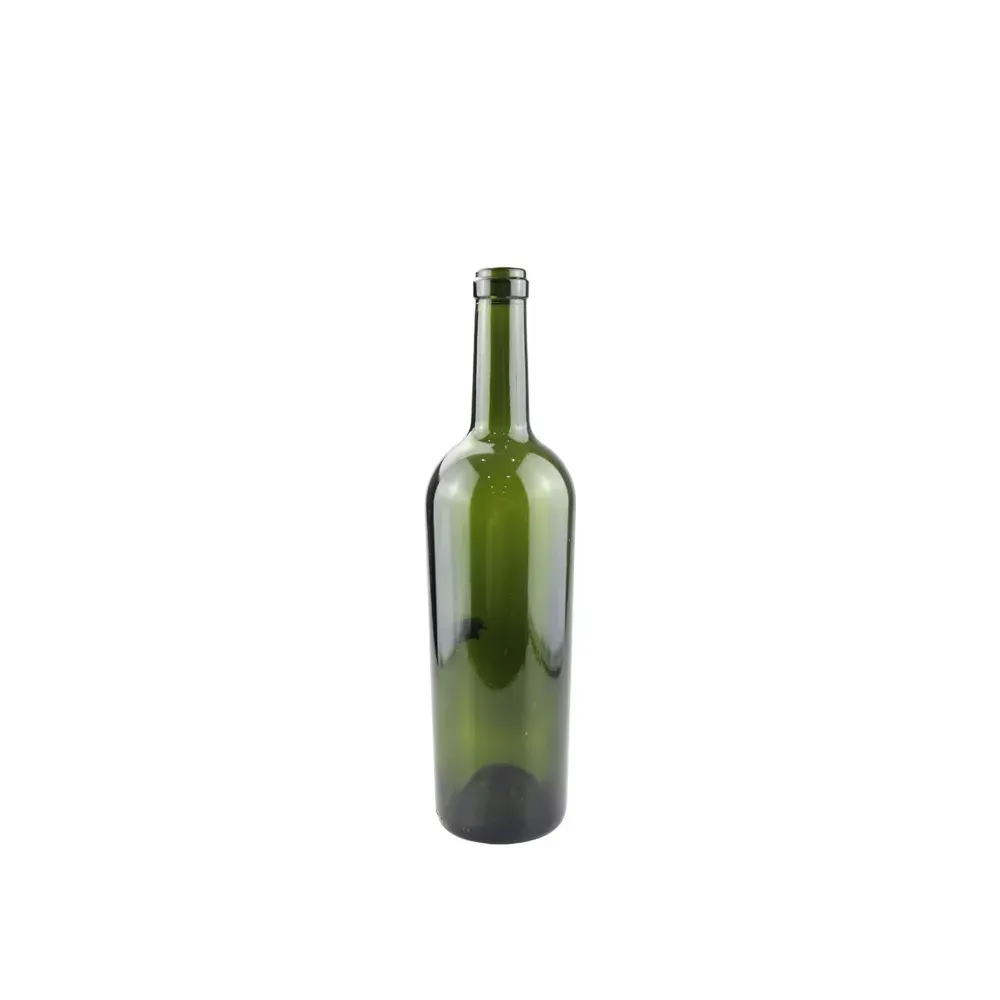
El arenado permite graduar la textura desde un mate suave hasta un relieve marcado, y aporta un valor táctil muy apreciado en bebidas artesanales.
Si el proyecto busca un mate con zonas de color, la combinación de arenado parcial y esmaltado ofrece un contraste muy expresivo, aunque exige dos pasadas y un control cuidadoso del registro. Recomendamos definir primero el acabado dominante y tratar el segundo como acento, no al revés.
Serigrafía y tampografía sobre vidrio: precisión y resistencia
La serigrafía es el proceso más extendido para reproducir logotipos, tipografías y códigos de color sobre vidrio. La tinta se deposita a través de una malla tensada, y su composición determina la resistencia final. Las tintas cerámicas se cuecen a alta temperatura y quedan integradas en la superficie, lo que las hace muy resistentes al lavado y a la abrasión; las tintas curadas por radiación ultravioleta son más rápidas y económicas, pero ofrecen menor durabilidad.
La elección entre ambas depende del uso. Para una botella de licor que no se lava en máquina, la tinta UV es suficiente y muy rentable. Para una botella de cerveza reutilizable, para un envase de agua con ciclo de lavado industrial o para un tarro de conserva esterilizado, la tinta cerámica es prácticamente obligatoria.
La tampografía, que transfiere la tinta desde un tampón de silicona, se reserva para superficies pequeñas o curvas pronunciadas, como cuellos, hombros y tapones. Su límite es el tamaño del motivo: cuanto más grande, más difícil mantener la uniformidad. En proyectos de gran volumen, lo habitual es combinar serigrafía en el cuerpo y tampografía en el cuello.
Estampado en caliente y transferencias metálicas
El estampado en caliente aplica una película metálica sobre el vidrio mediante un troquel caliente y presión. El resultado es un dorado o plateado de alto brillo que comunica lujo de forma inmediata, muy utilizado en perfumería, cosmética y destilados de gama alta. Su debilidad es la resistencia: sin un barniz de protección, la transferencia se desgasta con el roce y el lavado.
Por eso el estampado en caliente se recomienda en envases de uso cuidado, que se manipulan con las manos y no se lavan en máquina. Cuando el proyecto exige durabilidad y brillo metálico, la alternativa es una tinta de efecto metalizado cerámica, que sacrifica algo de intensidad pero gana en resistencia.
Un error habitual es aprobar el estampado a partir de una muestra de laboratorio, donde el troquel es nuevo y el vidrio está limpio. En producción, el troquel se desgasta y la temperatura de trabajo oscila, de modo que la intensidad del metal puede variar a lo largo de la tirada. Conviene fijar por escrito el número de piezas máximo por troquel y el criterio de retirada.
Lacado y barniz orgánico: color opaco y transparencia protegida
El lacado cubre toda la superficie del envase con una pintura que se cura en horno, produciendo un color sólido, mate o brillante, que oculta por completo el vidrio. Es el acabado preferido por muchas marcas de cosmética y de bebidas premium porque permite un color exacto, reproducible entre lotes y coherente con la identidad visual. Su resistencia al lavado es alta si el curado se controla bien.
El barniz orgánico es la versión transparente del mismo principio: una capa polimérica que protege la impresión o la superficie y puede dar brillo o efecto satinado sin cambiar el color del vidrio. Es frecuente en envases de alimentación, aceite de oliva y conservas, donde la normativa de contacto alimentario obliga a seleccionar recubrimientos específicos y a documentar su conformidad.
En ambos casos, el punto crítico es la adherencia. Una capa mal curada se desconcha en los bordes, en la boca de la botella o en la zona de rozamiento con el cartón. El ensayo de referencia es la inmersión en agua caliente seguida de un corte enrejado y una prueba de arranque con cinta; exigir este ensayo por lote es una buena práctica de compra.
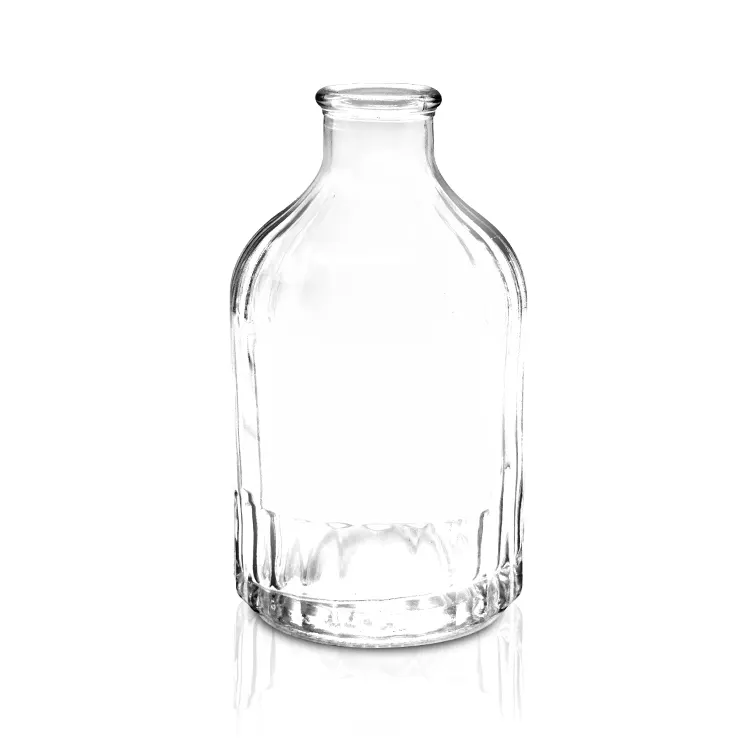
El lacado opaco permite reproducir un color de marca exacto y uniforme, siempre que se controle el espesor de capa y el ciclo de curado en horno.
Control de tono y consistencia por lote: qué medir y cómo
La decoración sobre vidrio tiene una tolerancia natural, y el comprador debe conocerla antes de discutirla. El tono puede variar ligeramente entre lotes de tinta, la posición de una impresión puede desplazarse unas décimas de milímetro y el mate puede presentar diferencias sutiles de opacidad. El objetivo no es eliminar la variación, sino mantenerla dentro de un rango acordado.
El método más eficaz es aprobar una muestra patrón firmada y conservarla como referencia. Cada lote se compara con esa muestra bajo una luz normalizada, con un observador formado y, cuando es posible, con instrumentos objetivos como el espectrofotómetro para el color y el medidor de transmitancia para el esmerilado. La combinación de criterio humano e instrumento evita discusiones estériles.
Además del tono, conviene verificar la resistencia con dos ensayos: abrasión con lápiz o paño normalizado durante un número determinado de ciclos, y lavado en condiciones que simulen el uso previsto. Para envases de alimentación, el lavado debe replicar la temperatura y el detergente del proceso real de llenado y esterilización.
Contacto alimentario y normativa aplicable
Cuando el envase decorado va a contener alimentos o bebidas, la decoración entra en el ámbito de la normativa de materiales en contacto con alimentos. En la Unión Europea, el marco general es el Reglamento (CE) 1935/2004, desarrollado para los materiales plásticos por el Reglamento (UE) 10/2011, y en España se añaden las exigencias de etiquetado alimentario y los códigos GS1/AECOC para la trazabilidad comercial.
En América Latina, cada país tiene su propio marco: México cuenta con la NOM-142 para bebidas alcohólicas y con requisitos de etiquetado sanitario; Chile y Perú exigen etiquetado nutricional y de origen según su normativa nacional; Argentina y Colombia mantienen sus propios regímenes de rotulado. El comprador debe indicar el mercado de destino desde el primer contacto para que el proveedor proponga tintas, barnices y adhesivos conformes.
En la práctica, esto significa que la decoración debe declararse con su naturaleza química completa y acompañarse de la documentación de conformidad del fabricante de tintas. Un proveedor que no puede aportar esa documentación no debería suministrar envases destinados a contacto alimentario, por buena que sea su muestra.
Aplicación por categorías: licores, cosmética y alimentación
En licores y destilados, el acabado suele combinar serigrafía cerámica en el cuerpo, tampografía en el cuello y, en las gamas altas, estampado en caliente o esmerilado parcial. La prioridad es la resistencia y el registro fino, porque el envase compite en un lineal denso y cualquier desviación se percibe como falta de calidad.
En cosmética y perfumería, el peso del acabado es mayor que en cualquier otro sector. El lacado opaco, el esmerilado ácido y el estampado metálico definen la categoría percibida del producto, y el consumidor está dispuesto a pagar por esa sensación. Por eso conviene invertir en una muestra patrón bien aprobada y en un utillaje de registro preciso.
En alimentación —aceite, conservas, salsas, miel y mermeladas— gana la funcionalidad: tintas cerámicas, barnices conformes y acabados que resistan el lavado y la esterilización. Aquí la decoración debe ser compatible con el proceso, no solo con la imagen.
Coste, mínimos y cómo especificar la decoración en el pedido
La decoración tiene un coste fijo de utillaje y un coste variable por unidad. El utillaje —pantallas, clichés, plantillas de arenado o mascarillas de esmerilado— se amortiza sobre la tirada, y por eso los pedidos pequeños soportan un coste unitario mucho mayor. Es habitual que varios formatos de la misma familia compartan utillaje, lo que reduce el gasto y simplifica la producción.
La planificación también importa. Decorar en origen alarga el plazo de producción, porque añade pasos después del moldeado y exige una inspección específica antes del embalaje. Decorar en destino, en cambio, ahorra tiempo y permite cambios de arte más flexibles, pero obliga a transportar vidrio sin decorar y a asumir el coste de una segunda manipulación.
Para pedidos grandes y arte estable, la decoración en origen suele ser más económica y más homogénea. Para colecciones cortas, ediciones limitadas o pruebas de mercado, conviene valorar la etiqueta autoadhesiva o la decoración en destino. La decisión correcta depende del volumen, de la vida útil del diseño y del plazo comprometido con el canal.
Una especificación de decoración completa incluye: proceso elegido, colores con su referencia, zona imprimible con medidas, número de pasadas, acabado superficial, resistencia exigida, normativa de contacto aplicable y criterio de inspección. Cuando estos ocho puntos están escritos, el proveedor puede cotizar sin ambigüedad y el comprador puede rechazar un lote con argumentos objetivos.
Recomendamos acompañar la especificación con una muestra física aprobada y firmada por ambas partes, y con una referencia fotográfica tomada bajo luz normalizada. Este paquete documental es la mejor defensa contra las reclamaciones cruzadas y acelera la resolución de cualquier incidencia.
Puede ampliar información en nuestras páginas de botellas de vidrio personalizadas, vidrio al mayoreo y frascos de perfume personalizados, o revisar el acabado aplicado a frascos pequeños en frascos cuentagotas al mayoreo. Para coordinar la decoración con el transporte y el embalaje, consulte embalaje y logística del vidrio; para proyectos concretos, escríbanos desde contacto.
Preguntas frecuentes
¿Qué diferencia hay entre vidrio esmerilado y vidrio arenado?
El esmerilado es un proceso químico: el ataque con ácido disuelve la superficie y crea un mate translúcido muy uniforme. El arenado es mecánico: proyecta partículas abrasivas y genera un mate granulado con textura táctil y cierta direccionalidad. Ambos dan un acabado mate, pero su aspecto y su comportamiento al lavado son distintos.
¿La serigrafía se borra con el lavado?
Depende de la tinta. La serigrafía con tinta cerámica se cuece a alta temperatura y queda integrada en el vidrio, por lo que resiste muy bien el lavado industrial y la abrasión. La tinta curada por radiación ultravioleta es más económica pero menos duradera, y no se recomienda en envases reutilizables o esterilizados.
¿Se puede decorar una botella con color opaco y mantener el contacto alimentario?
Sí, siempre que el lacado o barniz esté formulado para contacto alimentario y se documente su conformidad según la normativa del mercado de destino. En la Unión Europea aplica el marco del Reglamento (CE) 1935/2004 y, para materiales plásticos, el Reglamento (UE) 10/2011. El comprador debe indicar el país de destino desde el inicio del proyecto.
¿Cómo se controla que el tono del esmerilado sea igual en todos los lotes?
Con una muestra patrón aprobada y conservada como referencia, y con mediciones de transmitancia o de color realizadas por lote bajo luz normalizada. Fijar por escrito un rango de tolerancia antes de producir evita discusiones posteriores y permite rechazar un lote con criterios objetivos.
¿El estampado en caliente aguanta el uso diario?
El estampado en caliente ofrece un brillo metálico muy vistoso pero su resistencia es limitada. Se recomienda en envases de uso cuidado, que no se lavan en máquina. Si el proyecto necesita brillo metálico y alta durabilidad, conviene valorar una tinta cerámica con efecto metalizado, que sacrifica algo de intensidad pero gana en resistencia.
¿Cuál es el pedido mínimo para decorar vidrio?
El mínimo depende del proceso, del número de colores, del formato y del utillaje necesario. No publicamos una cifra única porque cada configuración es distinta. Indíquenos el acabado deseado, los colores y el formato, y confirmaremos el mínimo y las condiciones de decoración a confirmar según el proyecto.
¿Conviene decorar en origen o en destino?
Para pedidos grandes y arte estable, decorar en origen suele ser más económico y ofrece mayor homogeneidad. Para colecciones cortas, ediciones limitadas o pruebas de mercado, la decoración en destino o la etiqueta autoadhesiva aportan más flexibilidad. La decisión depende del volumen, de la vida útil del diseño y del plazo comprometido.
¿Se puede combinar arenado parcial con serigrafía en la misma botella?
Sí, y es una combinación muy utilizada en bebidas artesanales y perfumería. Exige dos pasadas y un control cuidadoso del registro entre la zona arenada y la impresión. Conviene definir el acabado dominante y tratar el segundo como acento para mantener la legibilidad y simplificar la inspección.
¿Qué información necesitáis para cotizar una decoración?
Proceso deseado, colores con referencia, zona imprimible y medidas, número de pasadas, resistencia exigida, normativa de contacto aplicable si el envase es alimentario, y país de destino. Con estos datos más el formato del envase podemos proponer una solución técnica y confirmar plazos y condiciones según el proyecto.
Secciones relacionadas
- Vidrio teñido y protección UV
- Etiquetado y serigrafía de botellas
- Cofres regalo y ediciones limitadas
- Tarros de cosmética sólida y bálsamos
- Tarros de cremas faciales y mascarillas
- Botellas para maquila y envasado por cuenta
- Frascos de cosmética natural y arcillas
- Tarros de tomate frito y salsas caseras
- Botellas de aguardientes y orujos
- Botellas de bebidas de avena y almendra
- Botellas sin alcohol y zero proof
- Almacenaje y picking de vidrio
- Botellas de infusiones frías y tisanas
- Envases para startups y tiradas cortas
- Botellas de souvenir y recuerdos
- Frascos para jabones y cosmética de autor
- Frascos de propóleo y jalea real
- Pruebas de envejecimiento y vida útil
- Gestión de reclamaciones y no conformidades
- Acuerdo de calidad y contrato de suministro
- Pruebas de transporte y simulación de embalaje