Wichtige Punkte
- Joghurt und Frischmilch im Glas sind in Deutschland keine Nische, sondern eine gewachsene Kategorie: Das Einwegglas hat sich im Kühlregal gegenüber dem Kunststoffbecher behauptet, weil es sensorisch neutral bleibt und sich in den Mehrwegkreislauf einbinden lässt.
- Bei Molkereiprodukten entscheidet die Mündung: Ein präzise geformtes Mundstück für den Frischhaltedeckel ist die Voraussetzung für Dichtigkeit, Sauberkeit und eine reproduzierbare Abfüllung im Takt der Linie.
- Pasteurisation und Hochpasteurisation bestimmen Fülltemperatur, Kopfraum und Kühlkette — Wärmebehandlung, Glasauslegung und Verschluss müssen daher immer gemeinsam spezifiziert werden.
Warum Molkereiprodukte in Glas abgefüllt werden
Molkereiprodukte sind sensorisch besonders empfindlich. Milchfett nimmt Fremdaromen schnell auf, Milcheiweiß reagiert auf Licht, und die natürliche Süße von Frischmilch wird durch Oxidationsvorgänge rasch verändert. Genau diese Empfindlichkeit macht das Packmittel zu einem Qualitätsfaktor und nicht nur zu einem Kostenfaktor. Glas ist gegenüber Milchfett und Milchsäure beständig, nimmt keine Aromen in die Wand auf und gibt keine Werkstoffbestandteile an das Produkt ab.
Im deutschen Kühlregal hat sich das Glas für Joghurt, Sahne, Schmand, Quark und Frischmilch auch deshalb gehalten, weil der Verbraucher es mit Handwerk, Regionalität und Natürlichkeit verbindet. Diese Wahrnehmung ist messbar: Molkereien, die auf das Glas zurückgegangen sind, berichten von einer verbesserten Wahrnehmung als regionaler Hersteller. Für den Einkauf heißt das, dass die Verpackungsentscheidung die Marktposition mitgestaltet.
Ein weiterer Vorteil liegt in der Wiederbefüllbarkeit. Glasgebinde lassen sich industriell reinigen und über viele Umläufe hinweg wieder einsetzen, ohne dass die Materialeigenschaften nachlassen. Bei Kunststoff dagegen ist die Zahl der Umläufe technisch und hygienisch begrenzt, weil Kratzer und Mikrorisse Rückzugsorte für Mikroorganismen bilden. Für Molkereien mit regionalen Lieferkreisen ist der geschlossene Glas-Mehrwegkreislauf daher besonders attraktiv.
Bei der Kostenbetrachtung ist zu beachten, dass Glas pro Füllmenge schwerer ist als Kunststoff. Die Transportkosten je Einheit sind daher höher, und im Mehrwegkreislauf kommen Reinigungskosten und Kreislaufverluste hinzu. Diesen Mehrkosten steht eine Reihe von Einsparungen gegenüber: geringere Ausschussquote in der Linie, weil Glas formstabil ist und in der Abfüllung weniger Verformung zeigt; geringere Reklamationsquote, weil das Gebinde keine Fremdaromen abgibt; und ein imagewirksamer Marktauftritt, der im regionalen Absatz unmittelbar auf die Zahlungsbereitschaft wirkt. In der Gesamtbetrachtung über den Lebenszyklus ist Glas für viele Molkereiprodukte daher keineswegs die teurere Lösung.
Die deutsche Tradition des Joghurts im Glas und der Mehrwegkreislauf
Das Joghurtglas ist in Deutschland ein etabliertes Verpackungsformat mit eigener technischer Kultur. Charakteristisch ist eine relativ weite Öffnung mit flachem, sorgfältig geformtem Mundstück, auf das ein flexibler Frischhaltedeckel aufgesetzt wird. Der Deckel wird beim Verschließen über den Mündungsrand gezogen und bildet über mehrere Dichtlippen eine dichte Verbindung. Dieses Prinzip hat gegenüber dem Schraubverschluss zwei Vorteile: Es ist bei hohen Taktzahlen sehr prozesssicher, und es kommt ohne Gewinde im Glas aus, was die Mündung formtechnisch einfacher und weniger bruchempfindlich macht.
Der Mehrwegkreislauf funktioniert in der Praxis in mehreren Stufen. Die Molkerei füllt in gereinigte Gläser, die über den Handel an den Verbraucher gehen. Nach dem Verzehr werden die Gebinde über Rückgabestellen, Pfandautomaten oder den Handelspartner zurückgenommen und an die Molkerei zurückgeführt. Dort durchlaufen sie eine mehrstufige Reinigung mit Warmwasser und Reinigungsmittel, danach eine optische Kontrolle auf Bruch, Risse und Verunreinigungen. Nur einwandfreie Gläser gehen erneut in die Abfüllung; beschädigte Exemplare werden ausgeschleust und dem Glasrecycling zugeführt.
Für die Beschaffung ist die Konsequenz, dass Joghurtgläser nicht als Einzelartikel, sondern als Kreislaufbestandteil mit definierten Reinigungs- und Prüfanforderungen eingekauft werden. Die Anforderungen an Formstabilität, Mündungsqualität und Oberflächenbeschaffenheit sind dabei höher als bei Einweggläsern, weil jedes Gebinde mit guter Wahrscheinlichkeit mehrfach wiederkehrt.
Typisch für die deutsche Ausprägung ist ein kompaktes, eher zylindrisches Glas mit leicht konisch zulaufender Wand und einer klar abgesetzten Schulter, die den Deckelsitz optisch betont. Die Volumina folgen einer festen Staffelung, die sich über Jahrzehnte eingespielt hat: kleine Einheiten für den Einzelverzehr, mittlere Einheiten für den Haushalt und größere Einheiten für Familien oder den Foodservice. Diese Staffelung ist für den Einkauf insofern relevant, als sie die Sortimentslogik vorgibt. Wer eine neue Molkerei-Marke aufbaut, deckt mit drei Größen und einem einheitlichen Mündungssystem den Großteil des Bedarfs ab, ohne für jede Größe eine eigene Formenausstattung zu benötigen.
Tabelle: Molkereiprodukt und technische Rahmendaten
Die nachfolgende Übersicht ordnet typische Molkereiprodukte den zugehörigen verpackungstechnischen Rahmendaten zu. Volumina, Mündungsbezeichnungen und Temperaturbereiche sind branchenübliche Orientierungswerte; die konkrete Spezifikation wird projektspezifisch mit der Molkerei abgestimmt und ist nach Projektangabe zu bestätigen.
| Molkereiprodukt | Typisches Füllvolumen | Mündung und Verschluss | Abfülltemperatur | Lichtschutzbedarf | Mehrweg-Eignung |
|---|---|---|---|---|---|
| Naturjoghurt | 150 ml – 500 ml | weite Mündung mit Frischhaltedeckel aus Aluminiumverbund | gekühlt, im Bereich der Kühllagerung | mittel | hoch, etabliertes Pfandformat |
| Fruchtjoghurt und Joghurt mit Zubereitung | 150 ml – 500 ml | Frischhaltedeckel, teils zweifarbig bedruckt | gekühlt, im Bereich der Kühllagerung | mittel bis hoch | hoch, sofern Etiketten rückstandsfrei entfernbar |
| Griechischer Joghurt, stichfest | 200 ml – 750 ml | weite Mündung, Deckel mit erhöhter Rückstellkraft | gekühlt, im Bereich der Kühllagerung | mittel | hoch |
| Sahnejoghurt und Dessertjoghurt | 150 ml – 400 ml | Frischhaltedeckel, hochwertiges Dekor | gekühlt, im Bereich der Kühllagerung | hoch | mittel, oft Einweg mit Recycling |
| Trinkjoghurt und Kefir | 250 ml – 500 ml | Flaschenhals mit Schraubverschluss oder Kronkorken | gekühlt, im Bereich der Kühllagerung | mittel bis hoch | hoch |
| Frischmilch, pasteurisiert | 250 ml – 1.000 ml | Flaschenhals mit Schraubverschluss, teils Frischhaltedeckel | Pasteurisationstemperatur, danach Kühlung | hoch | sehr hoch, klassisches Pfandformat |
| H-Milch, ultrahocherhitzt | 500 ml – 1.000 ml | Schraubverschluss mit Dichtung, teils Twist-Off | erhöht, im Sterilbereich | mittel | mittel bis hoch |
| Sahne und Schlagrahm | 200 ml – 500 ml | weite Mündung mit Frischhaltedeckel oder Schraubdeckel | gekühlt, im Bereich der Kühllagerung | hoch | hoch |
| Schmand, Sauerrahm und Crème fraîche | 200 ml – 500 ml | weite Mündung mit Frischhaltedeckel | gekühlt, im Bereich der Kühllagerung | mittel bis hoch | hoch |
| Speisequark und Frischkäsezubereitung | 200 ml – 500 ml | weite Mündung, Deckel mit hoher Anpresskraft | gekühlt, im Bereich der Kühllagerung | mittel | hoch |
| Buttermilch und Sauermilchmischgetränk | 250 ml – 1.000 ml | Flaschenhals mit Schraubverschluss | gekühlt, im Bereich der Kühllagerung | hoch | hoch |
| Milchmischgetränk mit Fruchtanteil | 250 ml – 500 ml | Schraubverschluss mit Dichtung | gekühlt, im Bereich der Kühllagerung | sehr hoch | mittel bis hoch |
Die Fertigung von Molkereiglas erfordert enge Toleranzen an Mündung und Boden, weil die Gebinde im Mehrwegkreislauf mehrfach durch Reinigung und Abfüllung laufen.
Mündung und Frischhaltedeckel: das eigentliche Dichtelement
Beim Joghurtglas ist die Mündung das technisch anspruchsvollste Merkmal. Sie muss über den vollständigen Umfang plan sein, darf keine Gratbildung aufweisen und muss einen definierten Außendurchmesser mit enger Toleranz einhalten. Nur dann kann der Deckel mit gleichmäßiger Kraft aufgezogen werden und über alle Dichtlippen gleichzeitig anliegen. Bereits eine Mündung, die um wenige Zehntelmillimeter unrund ist, führt zu einer lokalen Undichtigkeit, die sich in der Kühlkette als Feuchteübertritt oder als vorzeitige Alterung des Produkts zeigt.
Für den Frischhaltedeckel sind drei Parameter relevant. Erstens die Anpresskraft, die über die Geometrie der Dichtlippen entsteht. Zweitens der Durchmesser des aufgesetzten Deckels im Verhältnis zum Mündungsaußendurchmesser, der die Vorspannung bestimmt. Drittens das Dichtungsmaterial: Für Milchprodukte mit Fettkontakt haben sich Werkstoffe bewährt, die gegen Fette beständig sind und ihre Elastizität über die Kühllagerung hinweg behalten. Bewährt ist zudem ein mehrschichtiger Deckelaufbau aus Trägerfolie, Barriere- oder Dichtschicht und einer Deckschicht mit dem Druckmotiv.
Beim Flaschenhals für Trinkjoghurt und Frischmilch kommen Schraubverschlüsse und Kronkorken zum Einsatz. Der Schraubverschluss bietet den Vorteil der Wiederverschließbarkeit, was bei Gebinden ab 500 ml für den Verbraucher wichtig ist. Der Kronkorken dagegen ist bei kleinen Volumina und hohen Taktzahlen sehr wirtschaftlich und in der Milchindustrie historisch etabliert. Welche Variante die richtige ist, hängt von Volumen, Zielgruppe und Linienkonfiguration ab. Eine Übersicht über Bauarten, Dichtungsmaterialien und Kompatibilitätsregeln bietet der Beitrag Verschlüsse und Kappen für Glasverpackungen.
Ein weiterer Beschaffungspunkt betrifft die Logistik der Deckel. Deckel werden in der Regel in Rollen oder in Stapelmagazinen angeliefert und in der Verschließmaschine vereinzelt. Für den Einkauf sind drei Angaben wichtig: die Rollenbreite beziehungsweise das Magazinformat, die Bedruckungsrichtung, damit das Motiv nach dem Aufsetzen richtig sitzt, und die Lagerfähigkeit des Deckelmaterials. Deckel mit Aluminiumverbund sind feuchteempfindlich und sollten trocken und bei gleichbleibender Temperatur gelagert werden. Wird der Deckel zusätzlich mit einer Sorten- oder Chargenkennzeichnung bedruckt, ist die Druckvorstufe frühzeitig einzubinden, weil jede Motivänderung einen neuen Druckauftrag erfordert und die Lieferzeit verlängert.
Pasteurisation, Hochpasteurisation und Abfülltemperatur
Die Wärmebehandlung ist der wichtigste Prozessparameter für die Auslegung eines Molkereiglasgebindes, weil sie gleichzeitig Haltbarkeit, Fülltemperatur und die zulässige Belastung des Glases definiert. Man unterscheidet in der Praxis drei Stufen.
Die Pasteurisation arbeitet mit moderaten Temperaturen über einen definierten Zeitraum und inaktiviert vegetative Mikroorganismen. Sie verlängert die Haltbarkeit deutlich, verlangt aber durchgehend Kühllagerung. Das Füllgut wird in der Regel gekühlt oder angewärmt befüllt, nicht dauerhaft heiß.
Die Hochpasteurisation arbeitet mit höheren Temperaturen über kürzere Zeit und erzielt eine weitergehende Keimreduktion. Sie erhöht die Haltbarkeit bei Kühllagerung und verbessert die Transportstabilität, ohne das Produkt zu sterilisieren.
Die Ultrahocherhitzung führt zu einem sterilen Produkt, das bei ungeöffneter Verpackung ohne Kühlung lagerfähig ist. Hier wird das Füllgut heiß in das Gebinde gebracht, wobei das Glas thermisch stärker beansprucht wird und die Mündung unmittelbar nach dem Füllen verschlossen werden muss.
Für die Glasauslegung sind daraus zwei Konsequenzen abzuleiten. Erstens: Je heißer gefüllt wird, desto wichtiger werden geringe Wandstärken und großzügig gerundete Bodenübergänge, weil beide den Temperaturgradienten in der Wand reduzieren. Zweitens: Je heißer gefüllt wird, desto größer ist die Bedeutung des Kopfraums, weil sich das eingeschlossene Gasvolumen beim Abkühlen zusammenzieht und ein Unterdruck entsteht. Bei Frischhaltedeckeln kann dieser Unterdruck den Deckel zusätzlich anziehen und die Dichtigkeit sogar verbessern; bei zu großem Kopfraum besteht jedoch die Gefahr, dass der Deckel einbeult oder sich in der Kühlkette ablöst.
Für die Anlagenabstimmung sind daher Fülltemperatur mit Toleranzband, Verweilzeit bis zum Verschließen und Kopfraumhöhe immer gemeinsam zu spezifizieren. Die konkreten Zielwerte hängen vom Produkt und von der Linie ab und sind nach Projektangabe zu bestätigen.
Für die Wahl zwischen Kalt- und Warmabfüllung sind drei Kriterien maßgeblich. Erstens das Ziel-MHD: Je länger die angestrebte Haltbarkeit, desto intensiver muss die Wärmebehandlung ausfallen. Zweitens die sensorische Anforderung: Eine starke Erhitzung verändert das Aromaprofil von Frischmilch und Joghurt; für Produkte, die bewusst frisch und mild schmecken sollen, ist eine schonende Behandlung vorzuziehen. Drittens die Anlagentechnik: Heißabfüllung erfordert Füllventile mit Temperaturbeständigkeit, eine kurze Strecke zwischen Füller und Verschließer und gegebenenfalls eine Kühl- oder Abschreckstrecke. Wer kalt befüllt, braucht dagegen eine lückenlose Kühlkette und eine entsprechend kurze Vertriebskette. Für den Einkauf ist deshalb wesentlich, die angestrebte Kombination aus Produkt, MHD und Vertriebsweg vor der Glasauslegung zu klären.
Lichtschutz, MHD und Kühlkette
Molkereiprodukte sind lichtempfindlich, weil kurzwellige Strahlung sowohl Fett als auch Milcheiweiß und die wasserlöslichen Vitamine angreift. Die Folge sind Fehlaromen, die der Verbraucher als „lichtgeschmack” beschreibt, sowie ein messbarer Verlust an Vitaminen. Für die Auslegung ergeben sich daraus drei Strategien: die Wahl einer eingefärbten Glasfarbe, ein lichtschützendes Etikett oder Dekor sowie eine Umverpackung für den Transport. In der Praxis wird häufig eine Kombination gewählt, weil die Kühlregalbeleuchtung in den DACH-Märkten über viele Betriebsstunden hinweg auf das Produkt einwirkt.
Der Mindesthaltbarkeitstermin ist das Ergebnis mehrerer Faktoren: der mikrobiologischen Ausgangsbelastung, der Wirksamkeit der Wärmebehandlung, der Fülltemperatur, der Dichtigkeit des Gebindes und der Temperaturführung in der Kühllogistik. Das Verpackungssystem kann nur einen Teil dieser Kette beeinflussen — vor allem die Dichtigkeit und den Lichtschutz. Aus diesem Grund ist eine Verlängerung des MHD niemals allein durch ein anderes Glas zu erreichen; sie erfordert immer die Abstimmung mit der Wärmebehandlung und der Kühlkette.
Für Produkte, bei denen der Lichtschutz über die Glasfarbe selbst gelöst werden soll, ist das Spektrum der Bernstein- und Brauntöne die geeignete Familie; die Ausführungen dazu beschreibt der Beitrag Bernsteinglasflaschen im Großhandel. Eingefärbtes Glas reduziert den Lichteintrag spürbar, ohne dass eine zusätzliche Kartonage erforderlich wird.
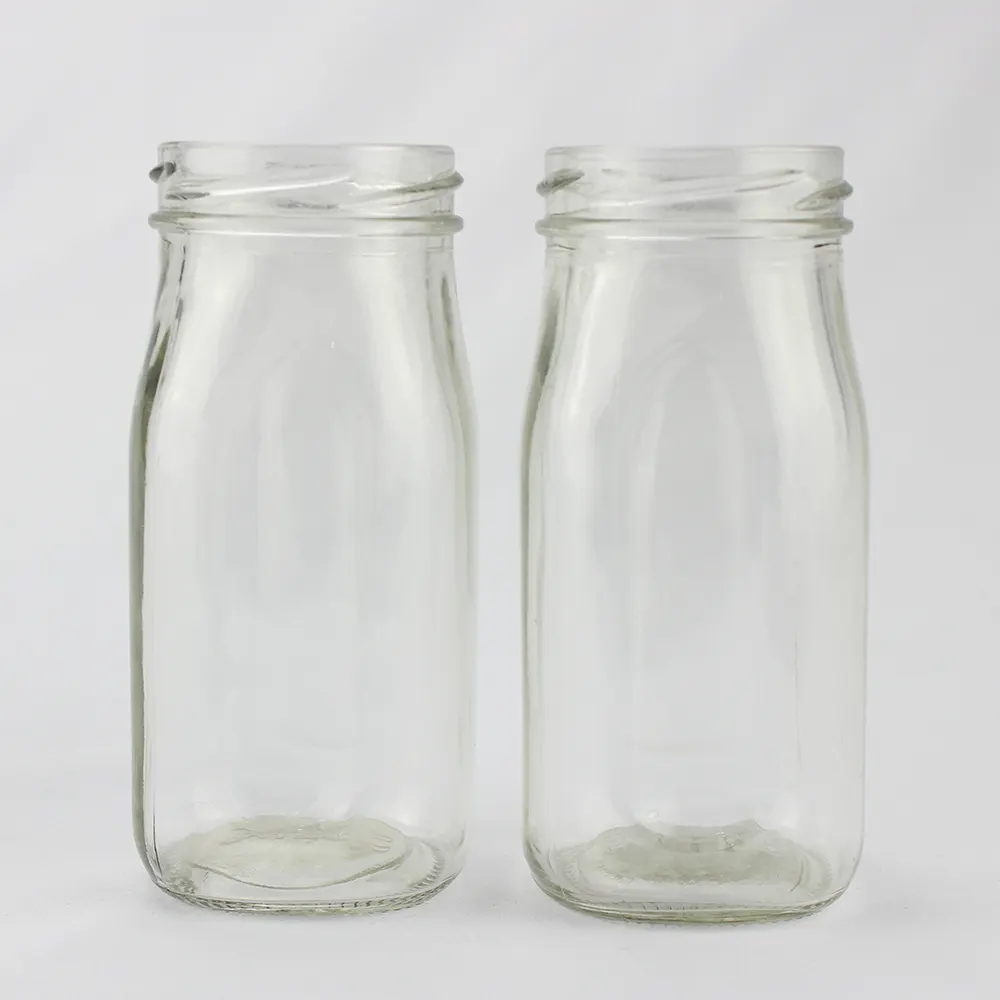
Das Mundstück für den Frischhaltedeckel muss über den gesamten Umfang plan und gratfrei sein; nur so liegt der Deckel mit gleichmäßiger Anpresskraft an.
Ein praxisrelevanter Punkt ist die Beleuchtung im Kühlregal. Moderne Kühlmöbel arbeiten mit LED-Leisten, die über die Öffnungszeiten hinweg dauerhaft auf das Produkt strahlen. Auch wenn LED-Leuchten nur einen geringen UV-Anteil abgeben, summieren sich die Lichtdosis und die damit verbundenen Oxidationsvorgänge über die Lagerzeit im Regal. Für Produkte mit hohem Fettanteil, also Sahne, Schmand und Sahnejoghurt, ist deshalb ein zusätzlicher Schutz sinnvoll. Am wirksamsten ist die Kombination aus leicht eingefärbtem Glas und einer Bauchbinde, die den Lichteinfall auf die oberen Produktbereiche begrenzt, ohne die Sichtbarkeit vollständig aufzuheben.
Mehrwegpfand und Retourenlogistik
Der Glas-Mehrwegkreislauf für Molkereiprodukte funktioniert nur mit einer belastbaren Retourenlogistik. In Deutschland hat sich ein System etabliert, in dem Gebinde mit einem Pfandwert belegt und über den Handel zurückgenommen werden. Der Pfandwert ist dabei kein Selbstzweck; er sichert die Rücklaufquote, und nur eine hohe Rücklaufquote macht den Kreislauf wirtschaftlich.
Für die Beschaffung sind daraus mehrere Anforderungen abzuleiten. Erstens die Rücklaufquote und die daraus abgeleitete Kreislaufmenge, die beschafft werden muss. Zweitens die Reinigungsfähigkeit: Etiketten müssen sich rückstandsfrei ablösen lassen, und das Glas muss so geformt sein, dass Reinigungsdüsen alle Innenflächen erreichen. Drittens die mechanische Robustheit: Jedes Gebinde durchläuft Reinigung, Abfüllung, Transport und Rückgabe. Viertens die Sortenreinheit: Werden mehrere Formate parallel gefahren, müssen sie in der Rücknahme eindeutig unterscheidbar sein, damit die Sortierung automatisiert werden kann.
Die Sortierung erfolgt in der Praxis über Formmerkmale, Höhe, Durchmesser oder eine am Glas angebrachte Kennzeichnung. Ein weiteres wichtiges Merkmal ist der Bodenbrand, über den der Hersteller identifizierbar bleibt. Details zur Rückführungs- und Verladethematik sind unter Glasverpackungslogistik zusammengefasst.
Formgebung, Wandstärke, Entleerung und Reinigungsanforderungen
Molkereigefäße werden in der Regel mit einem Löffel entleert oder vollständig ausgetrunken, je nach Produkt und Volumen. Daraus ergeben sich Anforderungen an die Innenkontur. Ein Boden mit einem ausreichend großen Radius am Übergang zur Wand verhindert, dass Produkt in einer Ecke stehen bleibt, das mit dem Löffel nicht erreichbar ist. Ein flacher oder leicht gewölbter Boden lässt sich vollständig entleeren, ein tief ausgeformter Boden mit schmaler Rille dagegen nicht.
Die Wandstärke ergibt sich aus dem Kompromiss zwischen Bruchfestigkeit, Temperaturwechselverhalten, Gewicht und Ofenleistung. Für Mehrweggebinde ist eine moderate Wandstärke mit gleichmäßiger Verteilung vorteilhaft, weil sie die Reinigungsbeständigkeit erhöht und das Risiko von Abplatzungen senkt. Zu dünne Wände brechen in der Rückführlogistik, zu dicke Wände erhöhen das Gewicht und damit die Transportkosten pro Füllmenge.
Ein oft vernachlässigter Punkt ist die Führung im Abfüller. Die Füll- und Verschließmaschine zentriert das Glas über den Außendurchmesser und hält es während des Füllens in einer definierten Position. Ist der Außendurchmesser über die Höhe hinweg zu stark konisch, kann die Zentrierung ungleich greifen und die Füllmenge streuen. Eine möglichst zylindrische Grundform erleichtert daher die Prozesssicherheit. Für Gebinde mit weiter Öffnung, die im Foodservice mit Löffel bearbeitet werden, sind die Ausführungen unter Weithalsgläser im Großhandel eine mögliche Ergänzung.
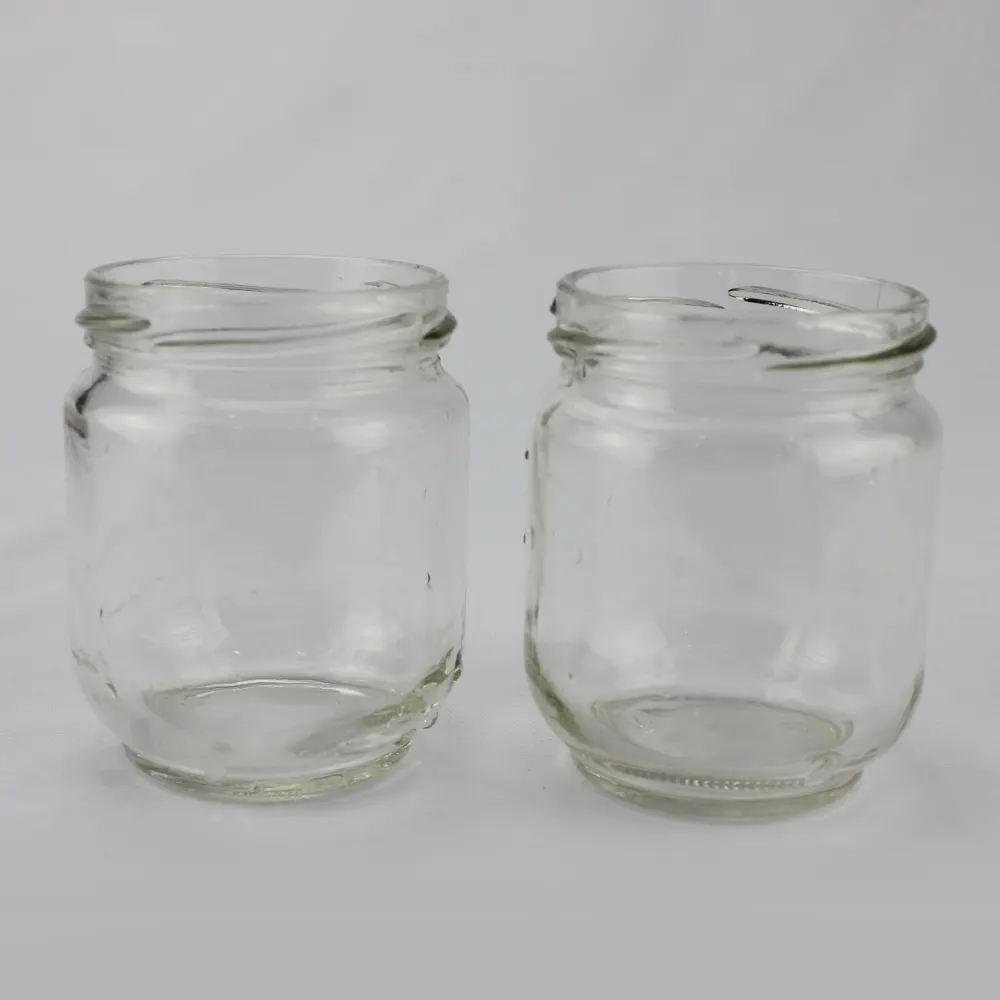
Weite Mündungen mit sorgfältig gerundetem Bodenübergang erlauben eine vollständige Entleerung und erleichtern die Reinigung im Mehrwegkreislauf.
Die Reinigungsanforderungen an das Glas lassen sich direkt aus der Formgebung ableiten. Die Reinigung ist im Mehrwegkreislauf der kritische Prozessschritt. Sie erfolgt in mehreren Stufen: Vorspülen, Hauptreinigung mit Warmwasser und Reinigungsmittel, Nachspülen und in manchen Anlagen eine abschließende Klarspülung. Entscheidend sind Temperatur, Laugenkonzentration, Einwirkzeit und die mechanische Benetzung aller Innenflächen. Ein Glas mit engem Hals und tiefen Hinterschneidungen lässt sich schlechter reinigen als ein Glas mit weiter, offener Öffnung.
Für die Validierung sind drei Nachweise zu führen. Erstens die restliche Keimbelastung nach der Reinigung, gemessen über anerkannte mikrobiologische Verfahren. Zweitens die optische Kontrolle auf Risse, Absplitterungen und Fremdkörper, die in automatisierten Anlagen über Kamerasysteme erfolgt. Drittens die Funktionsprüfung des Deckelsitzes nach der Reinigung, weil Reinigungsmedien und Temperaturwechsel die Oberfläche verändern können.
Für den Einkauf ist relevant, dass sich alle diese Anforderungen bereits in die Spezifikation aufnehmen lassen: Mündungsgeometrie, Wandstärkenverteilung, Innenradius am Boden und Oberflächenbeschaffenheit. Wer diese Merkmale vor der Formgebung festlegt, vermeidet spätere Nacharbeit. Die einschlägigen Klärungspunkte sind in der RFQ-Checkliste für Glasflaschen zusammengestellt.
Etikettierung, Sichtbarkeit und Regalpräsentation
Im deutschen Kühlregal ist die Sichtbarkeit des Produkts entscheidend. Viele Molkereiprodukte werden über ein Sleeve oder eine vollflächige Bauchbinde präsentiert, teilweise mit transparentem Fenster, damit das Füllgut sichtbar bleibt. Für Mehrweggläser ist zu beachten, dass Etiketten und Sleeves sich rückstandsfrei und ohne Klebstoffreste ablösen lassen müssen, weil sonst in der Reinigung Rückstände verbleiben.
Ein zweites Merkmal ist die Stapel- und Stellfähigkeit auf dem Kühlregalboden. Eine kreisrunde Grundfläche erfordert entsprechende Stellflächen, ein quadratisches oder achteckiges Format erhöht die Flächennutzung. Gleichzeitig bestimmt die Deckelhöhe über Grundfläche, wie hoch das Gebinde baut und wie viel Regalfläche es belegt.
Für die Gastronomie und den Außer-Haus-Absatz sind Gebinde mit Individualportionierung und stabiler Form gefragt. Dort werden häufig kleinere Einheiten und Vorratsgebinde parallel eingesetzt, damit die Küche portionieren kann, ohne das Hauptgebinde zu öffnen. Für den Einkauf bedeutet das, dass ein Sortiment aus zwei oder drei Volumengrößen pro Produktfamilie deutlich mehr Absatzkanäle erschließt als eine Einzelgröße.
Ein weiterer Gesichtspunkt betrifft den Zeitpunkt der Kreislaufführung. In der Praxis beginnt ein Mehrwegsystem nicht mit der vollen Zielmenge, sondern mit einer Startmenge, die über mehrere Umläufe aufgebaut wird. Für die Kalkulation ist deshalb entscheidend, nach welchem Zeitraum die geplante Kreislaufmenge erreicht wird und wie hoch die Verluste durch Bruch und Ausschleusung sind. Sinnvoll ist es, die Verlustquote über eine Beobachtungsphase zu messen und die Nachbestellmengen darauf abzustimmen. Wer die Verlustquote kennt, kann die Nachbestellmenge präzise planen und vermeidet, dass Gebinde fehlen oder Kapital in unnötigen Vorräten gebunden wird.
Beschaffung, Lieferkonditionen und Kontraktlogistik
Für den Einkauf von Molkereiglas sind die Auftragsgröße, die Kreislaufmenge und die Formenlage die drei zentralen Kalkulationsgrößen. Bei bestehenden Formen ist der Einstieg deutlich einfacher als bei einer Neuentwicklung, weil die Formenausstattung bereits amortisiert ist. Bei einer neuen Form wird die Investition über die geplante Abfüllmenge und den Zeitraum der Nutzung kalkuliert. Der Zusammenhang ist im Beitrag zur Formenprojekt- und Werkzeugkostenplanung dargestellt.
Für die Lieferplanung sind in DACH folgende Punkte regelmäßig Teil der Ausschreibung:
- Verpackungseinheit. Anzahl der Gläser je Karton, Kartontyp und Kantenschutz, Palettenhöhe und Lagebild. Die EPAL-Tauschpalette mit 1200 × 800 mm Grundfläche ist in DACH der Standard.
- Incoterms. Für Lieferungen aus Asien nach Hamburg oder Bremerhaven wird in der Regel FOB vereinbart; CIF kommt in Betracht, wenn der Verkäufer Fracht und Seeversicherung trägt.
- Ladefaktor. Die Ausnutzung eines 20-Fuß- oder 40-Fuß-HC-Containers hängt von Stapelhöhe und Leerraum zwischen den Kartons ab. Rundformate erzielen niedrigere Füllgrade als eckige.
- Kreislaufmenge. Bei Mehrweggläsern ist nicht die Jahresmenge, sondern die benötigte Kreislaufmenge plus Sicherheitsreserve zu bestellen, weil ein Teil der Gebinde ständig im Umlauf gebunden ist.
- Mindestbestellmenge und Preis. Beide werden auf Basis von Volumen, Formenlage und Dekoraufwand kalkuliert und sind nach Projektangabe zu bestätigen.
- Lieferkonditionen. Bei Mehrwegglas ist die gleichbleibende Qualität über viele Jahre wichtiger als der Preis einer Einzellieferung, weil ein Formatwechsel in der Linie erheblichen Abstimmungsaufwand erzeugt.
Für Molkereien mit eigener Reinigung ist zusätzlich zu prüfen, ob die angelieferten Gebinde mit der vorhandenen Reinigungsanlage kompatibel sind. Korbmaße, Düsenanordnung und Haltedauer sind hier die entscheidenden Größen.
Qualitätssicherung und Abnahmekriterien für Molkereiglas
Für die Abnahme von Molkereiglas sollte ein Prüfplan vereinbart werden, der mindestens die folgenden Felder abdeckt:
- Maßprüfung. Höhe über alles, Wandstärke an definierten Messpunkten, Mündungsaußendurchmesser, Rundheit der Mündung und Bodenaußendurchmesser.
- Visuelle Prüfung. Steineinschlüsse, Blasen mit definierter Maximalgröße, Kratzer, Falten und Formnähte. Die Annahmegrenzen werden über projektspezifisch vereinbarte AQL-Werte gesteuert.
- Temperaturwechselprüfung. Zyklische Belastung mit definierten Temperaturniveaus zur Kontrolle von Rissbildung und Dichtigkeit, besonders wichtig bei Heißabfüllung.
- Dichtheitsprüfung im Verbund. Aufsetzen des Originaldeckels und Nachweis der Dichtigkeit über ein definiertes Lagerintervall bei definierter Temperatur und Luftfeuchte.
- Geschmacksneutrale Prüfung. Prüfung auf Fremdgeruch nach der Reinigung und nach der Befüllung, um Rückstände aus dem Kühl- und Reinigungsprozess auszuschließen.
- Mehrweg-Dauerprüfung. Wiederholte Reinigungs- und Belastungszyklen mit anschließender Kontrolle von Oberfläche, Mündung und Bruchfestigkeit.
Alle Prüfprotokolle sollten chargenbezogen dokumentiert werden. Für Molkereiprodukte ist die Dichtigkeit im Verbund das zentrale Abnahmekriterium, weil sie unmittelbar auf die Haltbarkeit und damit auf das MHD des Produkts wirkt.
Häufige Fragen
Warum hat sich das Glas bei Joghurt und Frischmilch in Deutschland gehalten?
Weil Glas sensorisch neutral bleibt, keine Aromen in die Wand aufnimmt und sich rückstandsfrei reinigen lässt. Der Verbraucher verbindet das Gebinde zudem mit regionaler Herkunft und Handwerk, was die Marktposition der Molkerei stützt.
Was ist an der Mündung eines Joghurtglases besonders wichtig?
Sie muss über den gesamten Umfang plan, gratfrei und maßhaltig sein. Nur dann liegt der Frischhaltedeckel mit gleichmäßiger Anpresskraft an allen Dichtlippen an. Bereits eine geringe Unrundheit führt zu lokaler Undichtigkeit.
Warum ist der Frischhaltedeckel bei Molkereiprodukten so verbreitet?
Weil er ohne Gewinde im Glas auskommt, sich bei hohen Taktzahlen sehr prozesssicher aufziehen lässt und über mehrere Dichtlippen eine hohe Rückstellkraft erzeugt. Das senkt die Bruchempfindlichkeit der Mündung und erhöht die Linientauglichkeit.
Wie wirkt sich die Abfülltemperatur auf die Glasauslegung aus?
Je heißer gefüllt wird, desto wichtiger sind geringe Wandstärken und großzügig gerundete Bodenübergänge, weil beide den Temperaturgradienten in der Wand reduzieren. Zusätzlich muss der Kopfraum so bemessen werden, dass der beim Abkühlen entstehende Unterdruck den Deckel nicht verformt.
Welchen Einfluss hat die Glasfarbe auf das MHD?
Eingefärbtes Glas reduziert den Lichteintrag und schützt Fett, Eiweiß und Vitamine vor lichtinduzierter Veränderung. Das MHD hängt aber immer auch von Wärmebehandlung, Fülltemperatur und Kühlkette ab und lässt sich nicht allein über die Glasfarbe verlängern.
Wie funktioniert der Mehrwegkreislauf bei Molkereiglas praktisch?
Die Gebinde werden nach dem Verzehr über den Handel zurückgenommen, zur Molkerei geführt, dort mehrstufig mit Warmwasser und Reinigungsmittel gereinigt und optisch kontrolliert. Nur einwandfreie Gläser gehen erneut in die Abfüllung, beschädigte werden dem Glasrecycling zugeführt.
Worauf muss man bei Etiketten auf Mehrweggläsern achten?
Sie müssen sich rückstandsfrei und ohne Klebstoffreste ablösen lassen. Bleiben Rückstände in der Reinigung zurück, verschlechtert sich die Optik und es besteht die Gefahr, dass Mikroorganismen in den Rückständen überleben.
Wie wird die richtige Bestellmenge für ein neues Molkereiglas ermittelt?
Bei Mehrweggläsern ist nicht die Jahresmenge, sondern die im Umlauf gebundene Kreislaufmenge plus Sicherheitsreserve zu bestellen. Die konkrete Menge hängt von Rücklaufquote, Abfülltakt und Formenlage ab und ist nach Projektangabe zu bestätigen.
Welche regulatorischen Anforderungen sind im DACH-Raum zu beachten?
Relevant sind die Anforderungen an Lebensmittelkontaktmaterialien nach LFGB, die europäische Verpackungsregelung PPWR mit ihren Mehrweg- und Recyclingzielen sowie in Deutschland die Systembeteiligung und Registrierung nach Verpackungsverordnung im LUCID-Register. Die konkrete Einstufung ist nach Projektangabe zu bestätigen.
Verwandte Bereiche
- Gläser für Nussmus und Brotaufstriche
- Flakons für Hydrolate und Blumenwasser
- Flaschen für scharfe Soßen und Chili
- Blumenvasen und Dekogläser im Großhandel
- Nachhaltige Glasverpackung und Recycling
- Oliven- und Antipastigläser
- Sake- und asiatische Spirituosenflaschen
- Kühlkette und refrigerierter Transport
- Abfülllinien und Anlagenkompatibilität
- Autopflege- und Scheibenreinigerflaschen
- Pflanzennahrung- und Düngemittelflaschen
- Sportnahrung- und Proteinpulvergläser
- Gastronomie-Tee- und Kaffeebecher
- PPWR-Konformität und Registrierung für Glas
- Gläser für Käse und Molkereiprodukte
- Füllmengen und Kapazitätstabelle
- Steuerbanderolen und Verbrauchsteuer
- Formenverschleiß und Standzeit
- Rückverfolgbarkeit und Chargendokumentation