Points clés pour l’achat de bouteilles destinées aux boissons énergétiques et sportives
- Le verre reste le contenant de référence pour les gammes premium, les éditions sport et les marques qui veulent signaler une formule « clean label », à l’opposé de la canette perçue comme industrielle.
- Trois familles doivent être distinguées dès le cahier des charges : les énergisantes gazeuses (pression interne), les boissons isotoniques plates (osmolalité contrôlée) et les concentrés ou shots (petits volumes, dosage précis).
- Le calibrage du bouchon, la tenue à la pression et la résistance au choc sur ligne rapide sont les trois paramètres qui décident de la faisabilité industrielle d’un projet.
- Toute donnée de prix, de quantité minimale de commande ou de capacité de production est à confirmer selon le projet, le moule retenu et le volume annuel envisagé.
Le marché français de la boisson énergétique et de la boisson sportive a changé de visage. Longtemps dominé par la canette de 250 ml vendue en station-service, il s’est segmenté en quelques années : énergisantes « light » et sans sucre, boissons isotoniques de récupération, formules à base de caféine naturelle issue du guarana ou du café vert, poudres à reconstituer, shots concentrés de 60 à 100 ml, et désormais versions bio ou à faible empreinte carbone. Dans cette recomposition, le verre revient au premier plan, non pas comme un retour en arrière, mais comme un marqueur de positionnement. Pour un importateur, un distributeur ou une marque qui lance sa propre référence, le choix du contenant en verre conditionne à la fois l’image, la conservation du produit et la faisabilité sur la ligne d’embouteillage.
Cette page s’adresse aux acheteurs, responsables techniques et chefs de produit qui cherchent un fournisseur de bouteilles en verre pour ce segment. Elle détaille les formats, les contraintes réglementaires propres à la caféine, les questions de pression et d’osmolalité, le bouchage, l’étiquetage, le contrôle qualité et la logistique. L’objectif est de fournir des critères vérifiables plutôt que des promesses commerciales.
Pourquoi le verre trouve sa place dans les gammes énergétiques et sportives en France
Le verre présente pour ce segment quatre avantages concrets. D’abord, l’inertie chimique : contrairement à certains revêtements internes de canette, le verre ne réagit pas avec les acidifiants (acide citrique, acide malique, acide phosphorique) ni avec les arômes. Ensuite, la transparence pour les formules claires, ou la teinte pour les formules photosensibles, permettent de rendre visible le produit — un levier de différenciation en rayon. Enfin, le verre est indéfiniment recyclable et largement collecté en France, ce qui alimente l’argumentaire RSE des marques, en cohérence avec les obligations de la loi AGEC et la signalétique Triman.
Il faut toutefois être lucide : le verre coûte plus cher au litre que la canette et pèse plus lourd. Il se justifie donc surtout sur des formats où la valeur ajoutée par unité est élevée, sur des circuits où l’image compte (salle de sport premium, épicerie fine, e-commerce, coffrets), ou sur des éditions limitées. Pour le cœur du marché de masse, la canette reste pertinente ; le verre vient en complément, pas en substitution systématique.
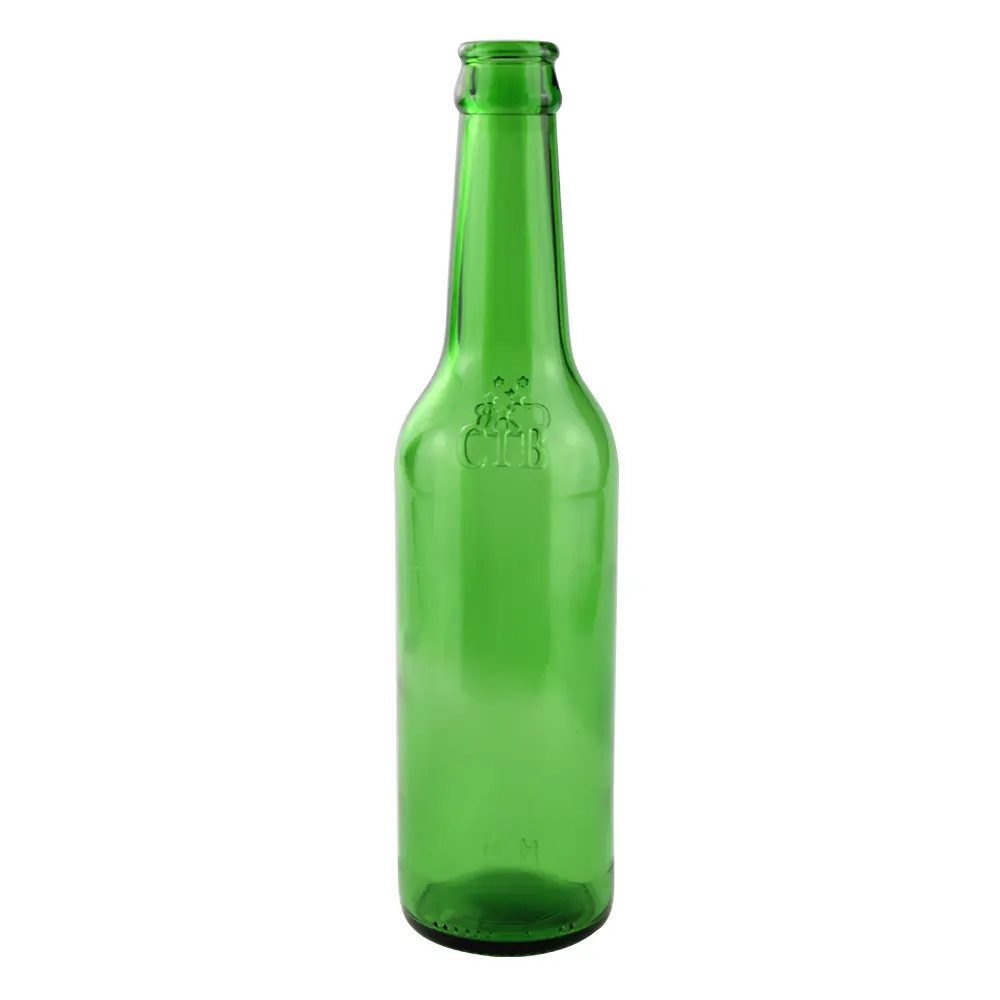
Formats, contenances et géométries à arbitrer dès le brief
Les contenances les plus demandées sur le segment sont le 250 ml, le 330 ml, le 500 ml et le 750 ml, avec une croissance nette du 330 ml et du 500 ml pour les isotoniques. Le 250 ml reste associé aux shots et aux concentrés, le 750 ml aux formats de partage ou aux recharges. La géométrie est un second levier : la bouteille cylindrique à épaule douce offre la meilleure robustesse et la meilleure vitesse sur ligne ; la bouteille à corps droit et col court facilite l’étiquetage pleine hauteur ; les profils plus anguleux ou « sport » séduisent en rayon mais demandent un moule dédié et une attention accrue au contrôle dimensionnel.
Trois paramètres dimensionnels doivent figurer au cahier des charges : le diamètre de corps (qui détermine la stabilité sur convoyeur et la place en caisse), la hauteur totale sous bouchon (qui détermine la garde au sol et l’encombrement palette), et le poids du verre à vide (qui détermine le coût matière et la résistance au choc). Ces valeurs ne peuvent pas être devinées : elles découlent du moule, de la machine de formage et du niveau de finition retenu. Nous les confirmons selon le projet, après validation du dessin technique.
Contrainte réglementaire clé : le seuil de caféine du règlement UE 1169/2011
C’est le point que les acheteurs français oublient le plus souvent de mentionner au fournisseur d’emballage, alors qu’il influence le format. Le règlement (UE) n° 1169/2011 concernant l’information des consommateurs sur les denrées alimentaires impose des mentions spécifiques pour les boissons destinées à l’alimentation humaine qui contiennent une teneur élevée en caféine, à savoir supérieure à 150 mg/l. Dans ce cas, la mention « Teneur élevée en caféine » doit apparaître de manière lisible, associée à l’indication, entre parenthèses et en caractères de même taille, de la teneur en caféine exprimée en mg pour 100 ml. Pour les denrées non préemballées ou présentées en établissement, l’information doit être disponible.
Conséquence pratique pour l’emballage : plus la teneur en caféine est élevée et plus le volume par unité est grand, plus la surface d’étiquetage disponible doit accueillir d’informations obligatoires. Une bouteille de 500 ml titrant 320 mg/l de caféine doit porter, en plus des mentions nutritionnelles standard, un bloc caféine lisible. Cela plaide pour une étiquette pleine hauteur ou une sérigraphie avec zone réservée. Il est recommandé de prévoir la place de ce bloc avant de figer le décor, et de vérifier la lisibilité du texte en caractères réduits sur les zones courbes du verre.
Osmolalité, sucre et pH : ce qui différencie une isotonique d’une hypertonique
Les boissons sportives se classent selon leur osmolalité, c’est-à-dire leur concentration en solutés, généralement comparée à celle du plasma sanguin. Une boisson isotonique se situe dans une plage proche de l’osmolalité plasmatique ; une hypotonique est plus diluée, une hypertonique plus concentrée. Cette différence a une incidence sur l’emballage dans la mesure où elle modifie l’activité de l’eau, la teneur en sucres et la charge en sels minéraux — donc le comportement du produit au contact du verre, la formation éventuelle de dépôts et la tenue dans le temps. Les formules fortement chargées en sels et en sucres doivent être testées en vieillissement accéléré pour vérifier l’absence de cristallisation visible.
Le pH est le second paramètre critique. Une boisson acide (pH de l’ordre de 2,5 à 3,5 pour les formules citronnées) reste sans effet sur le verre, matériau inerte, mais elle attaque les métaux : le choix du bouchon devient déterminant. Les capsules à joint ou les bouchons avec revêtement alimentaire doivent être compatibles avec l’acidité et avec la teneur en arômes. Pour les shots concentrés, la viscosité parfois élevée impose un goulot adapté à l’écoulement et à la vidange complète.
Boissons gazeuses énergisantes : tenue à la pression et sécurité du bouchage
Un grand nombre de boissons énergétiques sont carbonatées. La pression interne d’une boisson gazeuse dépend de la température et du niveau de carbonatation ; pour les boissons gazeuses courantes, on travaille souvent dans une plage de l’ordre de 3 à 4 bar à température ambiante, la valeur exacte étant à confirmer selon la formule et le process de carbonatation. Cette pression impose une enveloppe en verre suffisamment épaisse et une répartition de matière homogène, ainsi qu’un goulot dont le filetage supporte la pression sans déformation.
Le bouchage est le point de sécurité principal. Pour les produits gazeux, on privilégie les bouchons à joint d’étanchéité adaptés à la pression, ou une couronne métallique capsulée. Le choix doit être cohérent avec la tête de remplissage et la sertisseuse ou la capsuleuse de la ligne. Un bouchon mal dimensionné ne pardonne pas : il provoque des fuites, une perte de gaz et, dans le pire des cas, une expulsion au dévissage. L’essai de pression, l’essai d’étanchéité en ambiance chaude et l’essai de dévissage à chaud font partie des tests à exiger avant lancement.
Bouchage, capsulage et compatibilité avec la ligne d’embouteillage
La compatibilité avec la ligne conditionne la vitesse de production et le taux de rebut. Trois éléments doivent être alignés entre le contenant et le matériel du client : le diamètre et le profil du goulot (standard twist-off, capsule couronne, bouchon à vis haute pression), la position de la contre-bague ou du col pour les étoiles de guidage, et la hauteur de préhension pour les poussoirs de remplissage. Un goulot hors cote, même de quelques dixièmes de millimètre, provoque des arrêts machine, des bouchons mal posés et des fuites.
Nous recommandons de demander avant production un échantillon de présérie et de le faire tourner sur la ligne du client, en mesurant le taux de casse, le taux de bouchage non conforme et la qualité du remplissage. Le contrôle du volume mort et de la garde sous le bec de remplissage fait partie des vérifications à prévoir. Pour les formats destinés à une ligne rapide, la régularité dimensionnelle lot à lot est plus importante que la perfection d’une pièce isolée.
Teinte du verre, protection contre la lumière et arbitrage économique
Toutes les formules ne sont pas photosensibles de la même manière. Les vitamines hydrosolubles, certains arômes et surtout les colorants naturels peuvent se dégrader sous lumière ultraviolette et visible. Pour les références qui contiennent de la vitamine C, du riboflavine ou des colorants naturels, une teinte ambrée, verte ou feuille-morte constitue une protection utile. Pour les formules microfiltrées et stabilisées, le verre incolore (flint) préserve la neutralité visuelle et met en valeur la limpidité du produit.
Il faut distinguer la protection réelle de l’effet marketing : une teinte sombre réduit la transmission lumineuse mais n’annule jamais totalement l’effet de la lumière. Pour une protection forte, une étiquette pleine hauteur ou un fourreau reste plus efficace qu’une simple teinte. Le choix doit donc s’appuyer sur l’analyse du produit et sur la durée de conservation attendue. Pour aller plus loin sur ce sujet, voyez notre page consacrée au verre teinté et à la protection UV.
Étiquetage, sérigraphie et mentions obligatoires
Le verre accepte plusieurs techniques de décoration : étiquette papier ou film, manchon rétractable, sérigraphie directe, marquage à chaud, givrage ou dépolissage sélectif. La sérigraphie offre une résistance à l’humidité et au frottement supérieure à celle d’une étiquette, ce qui compte pour des bouteilles stockées en chambre froide ou manipulées en salle de sport. Elle permet aussi des effets de transparence et de brillance difficiles à obtenir avec une étiquette imprimée.
Quelle que soit la technique, la zone décorée doit être positionnée en tenant compte du remplissage réel et des mentions réglementaires. Le bloc de déclaration nutritionnelle, la liste d’ingrédients, la mention caféine le cas échéant, le poids net, la date de durabilité minimale ou la date limite de consommation et le numéro de lot doivent être lisibles, sans chevauchement avec les reliefs du verre. Le numéro de lot, en particulier, doit rester lisible après passage en chambre froide : une étiquette mal adaptée se décolle ou s’efface à l’humidité. Le contrôle de la tenue du décor après immersion, frottement et vieillissement doit être formalisé.
Contrôle qualité et réception des lots
Un plan de contrôle efficace repose sur des critères objectifs, pas sur une impression visuelle. Pour ce segment, les contrôles essentiels portent sur les tolérances dimensionnelles (diamètre de goulot, hauteur, diamètre de corps), sur la répartition de matière et le poids, sur la résistance à la pression interne le cas échéant, sur la résistance au choc thermique si le produit passe en tunnel, et sur la propreté interne. Le contrôle d’aspect couvre les inclusions, les bulles, les larmes et les défauts de surface.
Les essais de vieillissement, la vérification de l’inertie chimique et l’analyse de migration pour les matériaux au contact doivent être documentés par des attestations du fournisseur. Ces éléments relèvent du cadre réglementaire du contact alimentaire : règlement (CE) n° 1935/2004 et, pour les matières plastiques, règlement (UE) n° 10/2011. La déclaration de conformité et les rapports d’essai doivent être fournis par lot ou par campagne, selon ce qui est convenu. Toute valeur de tolérance précise est à confirmer selon le projet et le moule retenu.
Emballage, palettisation et logistique
Le verre se transporte mal en vrac non protégé. Deux schémas dominent : la palette caisses-cartons à séparateurs, adaptée aux petits calibres et aux flux de distribution ; et la palette vrac avec intercalaires et housse rétractable, adaptée aux gros volumes destinés à une ligne automatisée avec dépalettiseur. Le choix dépend du calibre, de la hauteur de gerbage acceptable et du matériel de dépalettisation du client.
Pour l’export, plusieurs éléments doivent être anticipés : la résistance à l’empilage en conteneur, la protection contre l’humidité maritime, et l’adaptation du calage au transport maritime ou routier. Les colis doivent être stables et les palettes conformes aux normes de manipulation, avec le traitement phytosanitaire EPAL et ISPM 15 pour le bois. Pour la France métropolitaine, la livraison palettisée par transporteur routier reste la référence.
Idées reçues à écarter avant de lancer un projet verre
Première idée reçue : « le verre coûte toujours plus cher ». Vrai pour le coût unitaire matière, faux si l’on intégre la perception de valeur, le taux de retour et la recyclabilité. Deuxième idée reçue : « le verre casse trop en transport ». Faux si la palette est correctement conçue : le taux de casse raisonnable sur un transport bien calé reste faible, et la plupart des incidents viennent d’un calage insuffisant, pas du matériau.
Troisième idée reçue : « on peut réutiliser n’importe quel moule ». Faux : chaque référence implique un moule et un jeu de moules, avec des coûts et des délais à confirmer selon le projet. Quatrième idée reçue : « la sérigraphie remplace l’étiquetage réglementaire ». Faux : la sérigraphie est un décor, pas un support d’information légale complet ; les mentions obligatoires doivent rester lisibles, souvent sur étiquette. Cinquième idée reçue : « la teinte suffit à protéger de la lumière ». Faux : seule une stratégie de protection combinée (teinte, étiquette, conditionnement, durée de vie) est efficace. Pour creuser ces sujets, consultez notre page sur les bouchons et capsules et celle sur l’étiquetage et la sérigraphie.
Tableau comparatif des bouteilles par type de boisson énergétique
| Type de boisson énergétique | Contenances typiques | Caractéristique produit | Contrainte d’emballage dominante | Bouchage recommandé |
|---|---|---|---|---|
| Énergisante gazeuse | 250 ml, 330 ml, 500 ml | Carbonatée, teneur élevée en caféine possible | Tenue à la pression interne et étanchéité gaz | Bouchon à joint pression ou couronne capsulée |
| Énergisante plate | 250 ml, 330 ml, 500 ml | Sans gaz, arômes et vitamines | Protection lumière et conservation des arômes | Bouchon à vis, capsule standard |
| Boisson isotonique | 330 ml, 500 ml, 750 ml | Osmolalité contrôlée, sels minéraux | Absence de dépôt, compatibilité acidité | Bouchon à vis large usage |
| Boisson hypertonique | 330 ml, 500 ml | Chargée en sucres, viscosité plus élevée | Vidange complète et propreté du goulot | Bouchon à vis adapté à la viscosité |
| Shot concentré | 60 ml, 100 ml, 150 ml | Très concentré, dosage précis | Petit goulot maîtrisé et dosage à l’unité | Bouchon à vis ou capsule de dosage |
| Poudre à reconstituer | 250 ml, 500 ml, 750 ml | Produit sec, reconstitution par l’utilisateur | Large ouverture et refermeture durable | Bouchon large à vis, joint sec |
| Sport premium de récupération | 330 ml, 500 ml | Protéines ou acides aminés | Conservation, filtration et aspect du produit | Bouchon à vis avec opercule |
Étapes d’un projet d’approvisionnement de bouteilles en verre
Un projet bien mené suit une séquence claire. Première étape : figer le produit — recette, pH, teneur en sucres et en sels, carbonatation éventuelle, durée de conservation visée. Deuxième étape : définir le contenant — contenance, géométrie, teinte, goulot, bouchage, décor. Troisième étape : valider la faisabilité technique et réglementaire, y compris la mention caféine et les obligations d’étiquetage. Quatrième étape : lancer les échantillons et les essais ligne. Cinquième étape : qualifier la production et définir le plan de contrôle. Sixième étape : organiser la logistique et la réception des lots.
Chaque étape peut être raccourcie si le produit est standard, mais aucune ne peut être sautée pour un lancement de marque. Les coûts de moule, les quantités minimales et les délais varient fortement selon la géométrie : ils sont systématiquement à confirmer selon le projet, et non communiqués à l’aveugle. Nous invitons les acheteurs à préparer un brief écrit avec les paramètres ci-dessus avant tout échange, ce qui accélère considérablement les devis.
Questions fréquentes sur les bouteilles pour boissons énergétiques et sportives
Quelle contenance choisir pour une boisson énergisante en verre ?
Le 250 ml convient aux shots et aux formats d’appoint, le 330 ml au format individuel standard, le 500 ml au format sport et au partage. Le choix dépend surtout du positionnement prix et du canal de distribution. Pour un rayon premium, le 330 ml offre le meilleur compromis entre perception de valeur et encombrement.
Le verre supporte-t-il la pression d’une boisson gazeuse énergisante ?
Oui, à condition de retenir une enveloppe correctement dimensionnée et un bouchage adapté à la pression. La tenue dépend de l’épaisseur, de la répartition de matière et du goulot. Un essai de pression et un essai d’étanchéité à chaud doivent être réalisés avant lancement ; les valeurs exactes sont à confirmer selon la formule et le process.
La mention « teneur élevée en caféine » est-elle obligatoire ?
Le règlement (UE) n° 1169/2011 impose une information spécifique pour les boissons qui contiennent plus de 150 mg/l de caféine. La mention doit être lisible et accompagnée de la teneur en mg pour 100 ml. Il est donc conseillé de réserver une zone d’étiquetage suffisante avant de figer le décor.
Verre teinté ou verre incolore pour une boisson énergétique ?
Le verre teinté réduit la transmission lumineuse et protège les formules sensibles aux UV, notamment celles qui contiennent des vitamines ou des colorants naturels. Le verre incolore met en valeur la limpidité et convient aux produits stabilisés. La décision se prend après analyse du produit et de sa durée de conservation.
Peut-on utiliser une étiquette pleine hauteur plutôt qu’une sérigraphie ?
Les deux options sont possibles. L’étiquette pleine hauteur offre une surface d’information importante et un coût d’outillage faible. La sérigraphie résiste mieux à l’humidité et au frottement. Souvent, la solution optimale combine une étiquette réglementaire et une sérigraphie décorative.
Quels essais demander avant de valider un échantillon ?
Il est recommandé de demander des mesures dimensionnelles, un contrôle de poids et de répartition de matière, un essai de pression pour les produits gazeux, un essai d’étanchéité, un essai de compatibilité avec le bouchon, ainsi qu’un essai sur ligne réelle. Les critères d’acceptation doivent être écrits noir sur blanc.
Le verre est-il adapté aux shots concentrés et aux poudres ?
Oui. Pour les shots, un petit goulot bien calibré et un bouchon de dosage permettent un usage précis. Pour les poudres, un goulot large facilite le remplissage et la refermeture. Dans les deux cas, la compatibilité du joint avec le produit sec ou concentré doit être vérifiée.
Comment sont conditionnées les bouteilles pour l’export ?
Deux schémas existent : la palette en caisses-cartons avec séparateurs pour les petits calibres, et la palette vrac avec intercalaires et housse rétractable pour les gros volumes destinés à l’automatisation. Le calage, la résistance à l’empilage et le traitement ISPM 15 du bois doivent être prévus dès la commande.
Pour aller plus loin, vous pouvez consulter nos pages consacrées aux bouteilles pour eaux gazeuses en gros, aux bouteilles pour jus en gros, au verre teinté et à la protection UV, aux bouchons et capsules et à l’étiquetage et la sérigraphie sur bouteilles. Notre équipe confirme les paramètres techniques, les quantités minimales et les délais selon votre projet.
Sections associées
- Bocaux pour fromages et spécialités
- Bouteilles pour grandes surfaces et distribution
- Pots pour nutrition sportive et suppléments
- Flacons pour huile de nigelle et médicinale
- Droits d’accise et timbres fiscaux
- Certification halal et casher du verre
- Approvisionnement saisonnier et stock de sécurité
- Verre léger et optimisation du poids