Puntos clave
- La cerveza es la bebida más exigente del catálogo en términos de presión interna: la forma, el grosor de pared y la boca se eligen a partir de la presión de CO₂ y del proceso de llenado, nunca al revés.
- La boca corona de 26 mm es el estándar del sector y condiciona toda la línea de envasado: llenadora, coronadora, pasteurizador, etiquetadora y encajonadora giran alrededor de esa medida. Los formatos grandes admiten rosca B 28-8 y cierre de palanca.
- En cerveza artesanal el envase forma parte del producto: el vidrio de 0,33 l con etiqueta trabajada compite en el lineal con la lata y con el growler, y cada formato arrastra una logística distinta.
- El suministro profesional se cierra con pliego de condiciones, homologación de proveedor y control de recepción; la estabilidad dimensional del lote pesa más que una diferencia de céntimos por unidad.
La cerveza es, con toda probabilidad, el producto envasado en vidrio que más exige de su continente. No se trata solo de imagen ni de posicionamiento: dentro de la botella conviven gas disuelto, líquido a temperatura variable y una materia prima sensible a la luz, al oxígeno y al tiempo. Un envase mal elegido se traduce en pérdida de carbonatación, oxidación prematura, roturas durante el apilado o, lo que es peor, en un rechazo en el control de recepción del importador. Por eso, cuando una marca o un envasador aborda un pedido de botellas de cerveza al por mayor, conviene empezar por los datos técnicos y dejar el diseño para la fase siguiente.
El mercado hispanohablante de cerveza vive una transformación profunda desde hace años. En España, junto a las grandes lager de rotación alta han crecido cientos de fábricas artesanales que compiten por un espacio muy limitado en bares, tiendas especializadas y ferias. En México, Colombia, Perú, Chile y Argentina, el movimiento de cerveza artesanal ha seguido un camino parecido, con un consumidor joven que paga más por una cerveza de autor y que lee la etiqueta con la misma atención con la que leería la de un vino. A la vez, la cerveza sin alcohol y la versión 0,0 han dejado de ser una curiosidad para convertirse en una línea completa con formatos propios, y el canal HoReCa exige referencias de servicio individual que funcionen en bandeja y en mesa.
Esta página reúne los criterios que conviene cerrar antes de pedir oferta: tipo de cerveza, presión, forma, volumen, boca, color, cierre, decoración, control de calidad y logística hacia los puertos del Atlántico y del Pacífico. No es un catálogo de números cerrados, sino una guía de decisiones para que el pliego de condiciones salga bien armado desde el primer contacto.
Por qué el envase decide el resultado de una cerveza
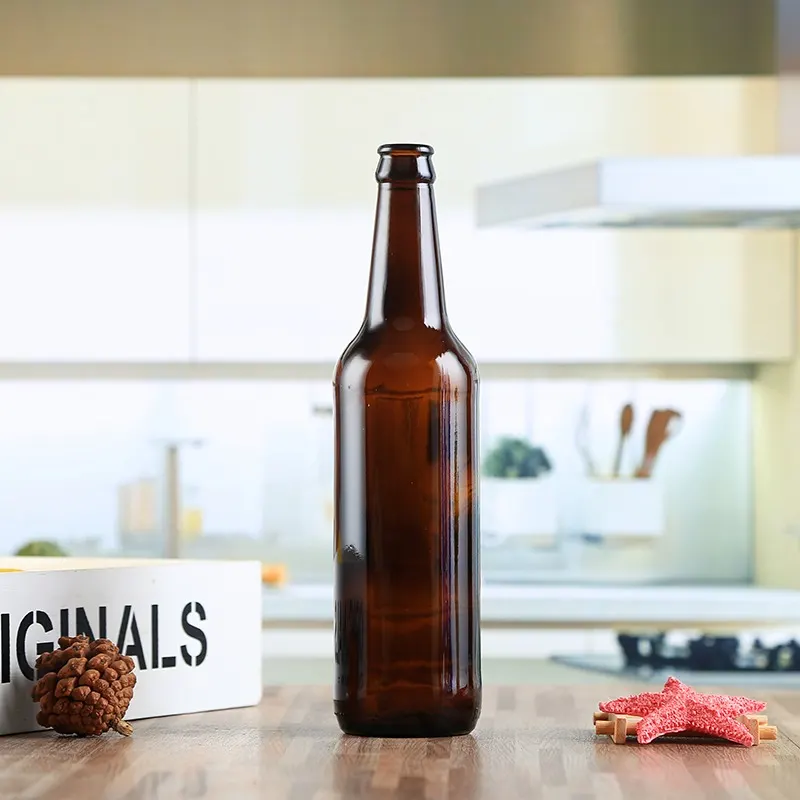
Una cerveza se juzga en tres momentos: se ve, se abre y se bebe. El envase decide el primero por completo y condiciona los otros dos. En el lineal y en la barra, la botella es lo único que se distingue a varios metros: un tercio de cuello largo y hombro marcado comunica tradición; una botella rechoncha y de base ancha sugiere frescura y consumo informal; una silueta esbelta con vidrio pesado se asocia a gama alta y a edición limitada. El color del vidrio, además, anticipa el estilo antes de que el comprador lea una sola palabra.
El segundo momento, el del descorche, depende de la boca y del cierre. Un tapón corona bien asentado produce un chasquido seco y una apertura limpia; un cierre de palanca con junta nueva ofrece una reapertura cómoda; una rosca B 28-8 garantiza el sellado incluso después de varios usos, algo apreciado en el growler y en el formato de hostelería. En cambio, una boca fuera de tolerancia —aunque sea por décimas de milímetro— provoca fugas lentas de gas, tapones que giran en falso o pérdidas en la coronadora que solo se detectan al final de la línea.
El tercer momento es el sensorial, y aquí el vidrio aporta una ventaja difícil de igualar. Es un material inerte, impermeable y reciclable de forma indefinida, que no cede sabores ni olores al líquido y que no interacciona con el lúpulo ni con el alcohol. Pero es también un material transparente a la luz visible: por eso el color del vidrio no es una decisión estética, sino una decisión técnica que se explica en un apartado posterior de esta página.
Tipo de cerveza y envase de referencia: tabla de selección
La primera pregunta de cualquier proyecto no es cuántas botellas, sino qué cerveza. De la familia y del proceso de elaboración se derivan la presión de carbonatación, la temperatura de llenado, la necesidad de pasteurizar y, en último término, la forma y el grosor del envase. La tabla siguiente resume las combinaciones más habituales en pedidos al por mayor para los mercados de habla hispana.
| Tipo de cerveza | Volúmenes habituales | Boca y cierre | Color de vidrio | Requisitos del envase |
|---|---|---|---|---|
| Lager y pilsner de rotación alta | 0,25 / 0,33 / 0,5 l | Corona 26 mm | Ámbar y verde | Pared estándar y ensayo de presión por lote |
| Cerveza artesanal lupulada (IPA, APA) | 0,33 / 0,5 l | Corona 26 mm; B 28-8 en growler | Ámbar protegido o vidrio claro | Barrera a la luz y control de oxígeno en el cierre |
| Trigo y fermentación alta | 0,33 / 0,5 l | Corona 26 mm | Transparente o verde claro | Masa vítrea limpia, sin burbujas visibles |
| Stout, porter y cervezas tostadas | 0,33 / 0,5 l | Corona 26 mm o cierre de palanca | Ámbar oscuro y verde oscuro | Pared reforzada y base de buen apoyo |
| Sin alcohol y 0,0 | 0,25 / 0,33 l | Corona 26 mm o rosca 28 mm | Vidrio claro o ámbar claro | Estanqueidad reforzada y control microbiológico |
| Autor y edición limitada | 0,33 / 0,75 l | Cierre de palanca o corcho y bozal | Vidrio soplado de espesor alto | Tolerancias estrechas de boca y acabado premium |
| Retornable de circuito local | 0,33 / 0,5 l | Corona 26 mm | Ámbar estándar | Pared reforzada para decenas de ciclos de lavado |
| Gran formato para hostelería | 0,75 / 1,0 l | Rosca B 28-8 o palanca | Ámbar o vidrio claro | Base ancha, buen agarre y junta recambiable |
La lectura de la tabla es sencilla si se ordena la cadena de decisiones: la familia de cerveza fija la presión; la presión fija la resistencia de pared; el canal fija el volumen; y el volumen y el canal fijan la boca y el cierre. Un error en cualquiera de esos eslabones se paga caro más adelante. Envasar una cerveza de fermentación alta muy carbonatada en una forma ligera pensada para una lager suave termina en rotura durante el transporte; envasar una lager de precio ajustado en una botella pesada de gama alta destruye el margen sin mejorar la percepción del producto.
Volúmenes y formatos: del botellín al litro
El volumen es la variable que más consecuencias comerciales tiene, porque de él dependen la línea de llenado, la caja, la paletización y el precio por litro vendido. En cerveza conviven media docena de formatos con funciones muy distintas. El botellín de 0,25 l sirve al consumo individual rápido, a la hostelería de alto volumen y a las bandejas de evento; el tercio de 0,33 l es el formato de referencia del consumo doméstico y de la restauración en España, México y el Cono Sur; la media de 0,5 l domina en Alemania, el centro de Europa y también en el canal de compartir en mesa; y el litro aparece en hostelería, colectividades y celebraciones.
El formato de 0,75 l merece un comentario aparte. En cerveza artesanal ha crecido como formato de edición especial, de regalo y de botella para compartir, y suele combinar un vidrio más pesado con un cierre de palanca o incluso un corcho con bozal, en un guiño deliberado al mundo del vino y del espumoso. Su logística, sin embargo, es peor: pesa más por litro, ocupa más en el palé y sufre más en el apilado. Todas esas variables deben entrar en el cálculo del coste puesto en destino.
También el growler y el formato de hostelería con rosca B 28-8 se han consolidado. La rosca permite reabrir y cerrar la botella tantas veces como haga falta sin perder presión de forma apreciable, siempre que la junta del tapón esté en buen estado. En este formato conviene definir desde el principio si el tapón es de un solo uso o está pensado para durar, porque de ello depende el diseño del filete y la dureza de la junta.
Color del vidrio y protección frente a la luz
El color del vidrio en cerveza no es una elección estética: es una medida de conservación. La luz visible, y en particular la radiación de onda corta, descompone los compuestos derivados del lúpulo y genera el defecto aromático que el sector describe como aroma a luz, un matiz desagradable que arruina la percepción de una cerveza bien elaborada. Cuanto más corta es la longitud de onda que atraviesa el vidrio, más rápido se produce el defecto. De ahí que el vidrio ámbar, que filtra la mayor parte de la radiación problemática, sea el estándar histórico de la categoría.
La jerarquía de protección es conocida en el sector: el ámbar protege más que el verde, y el verde protege más que el vidrio claro incoloro. Sin embargo, el vidrio claro tiene una virtud comercial enorme: deja ver el color y la limpidez de la cerveza, algo que funciona muy bien en cervezas de trigo, en algunas fermentaciones altas de aspecto velado y en proyectos premium que quieren exhibir el producto. La solución habitual en esos casos no es renunciar al vidrio claro, sino reducir la exposición: caja cerrada en almacén, estantería sin iluminación directa y rotación rápida.
Un tercer camino, cada vez más frecuente, es el vidrio coloreado en masa —azul cobalto, verde esmeralda, negro, ámbar rojizo— obtenido en la propia campaña del horno. El color en masa no se raya ni se degrada con la limpieza, a diferencia de los acabados superficiales, y convierte el envase en una seña de identidad inmediata. Su contrapartida es que exige una campaña específica de horno, lo que condiciona el pedido mínimo y el calendario; las condiciones concretas se confirman siempre según el proyecto.
Boca, corona de 26 mm y cierres alternativos
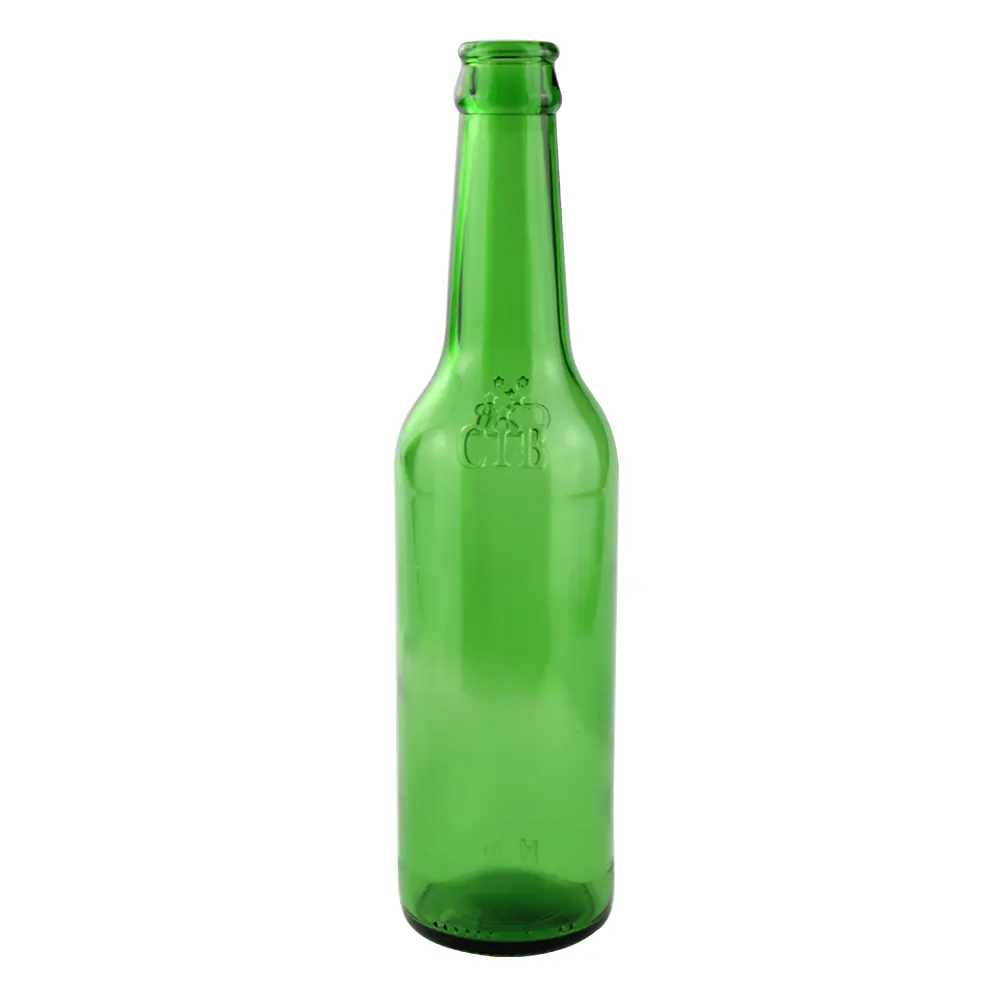
La boca es la pieza donde el envase se encuentra con la máquina, y en cerveza la conversación empieza casi siempre por la corona de 26 mm. Esa medida es el estándar de facto del sector y arrastra consigo todo un ecosistema: cabezales de llenado, coronadoras, túneles de pasteurización por aspersión, etiquetadoras de cuerpo y de cuello, y encajonadoras automáticas. Cambiar de sistema de cierre obliga a revisar la línea completa, no solo la botella, y ese es el motivo por el que la corona sigue dominando incluso en proyectos de cerveza artesanal de tirada corta.
El anillo de coronado debe tener un perfil correcto, sin desconchones ni rebabas, porque de él depende que el tapón se deforme de manera uniforme y selle. Un anillo con variaciones obliga a subir la presión de la coronadora, lo que a su vez incrementa la rotura de cuello en la línea. En el control de recepción conviene medir el diámetro exterior del anillo, su altura y su concentricidad con el cuello, además del diámetro interior de la boca, que es el que define el caudal de llenado y la velocidad de vaciado percibida por el consumidor.
Los cierres alternativos tienen cada uno su nicho. La rosca B 28-8 se emplea en growlers, en algunos formatos de hostelería y en cervezas que el consumidor quiere poder cerrar entre servicios. El cierre de palanca, con su mecanismo metálico y su junta de goma, es el favorito de la cerveza artesanal de gama alta: se reabre y se vuelve a cerrar sin herramientas, tiene una estanqueidad excelente mientras la junta esté nueva y aporta un componente visual muy reconocible. Su punto débil es la junta, que envejece y debe reponerse, y el mayor coste del conjunto. El corcho con bozal, por último, se reserva a ediciones especiales y a formatos de 0,75 l donde la ceremonia de apertura forma parte de la experiencia.
Sea cual sea el sistema elegido, hay una recomendación que repetimos siempre: botella y cierre deben validarse como pareja. Si el tapón procede de un proveedor y la botella de otro, las tolerancias se suman, y una pareja teóricamente compatible puede fallar en la práctica. La validación consiste en un ensayo de estanqueidad sostenida y un ensayo de apertura con medición del par necesario, y debe hacerse antes de aprobar la serie, no después de la primera reclamación. Los criterios de compatibilidad entre boca y cierre se detallan en la página de tapones y tapas para envases de vidrio.
Cerveza artesanal, sin alcohol y de autor: presiones distintas
La cerveza artesanal no es una categoría homogénea desde el punto de vista del envase. Una IPA muy lupulada y muy carbonatada exige una botella con margen de presión amplio y un cierre que no pierda gas en meses de estantería, además de una protección alta frente a la luz, porque su carga de lúpulo la hace especialmente sensible al defecto aromático. Una stout de bajo gas, en cambio, puede trabajar con una forma de pared más moderada y priorizar la estabilidad de la base y el apoyo en el palé.
La cerveza sin alcohol y la 0,0 plantean un reto diferente: al no contar con el alcohol como conservante, el riesgo microbiológico es mayor y el envase debe garantizar una estanqueidad muy estable durante toda la vida útil. Aquí conviene cuidar el estado de la junta del tapón, el control de la limpieza del cuello antes del coronado y la integridad del anillo de boca, porque una fuga mínima basta para comprometer la bebida. En estos proyectos, el vidrio claro o ámbar claro funciona bien porque transmite ligereza y frescura, en línea con lo que el consumidor espera de la categoría.
Las cervezas de autor y las ediciones limitadas abren la puerta a desarrollos más ambiciosos: botellas de vidrio soplado con espesor alto, formas asimétricas, relieves profundos en el hombro, fondo con grabado del logotipo y numeración de lote. En estos casos el utillaje se convierte en una inversión de marca y no en un coste de envase, y el proyecto debe planificarse con antelación suficiente. La vía intermedia, más económica y muy utilizada, consiste en partir de una forma de la gama de botellas de cerveza personalizadas y sustituir solo un elemento del utillaje para incorporar el relieve de la marca.
Envase retornable y programas de lavado
En los mercados donde la cerveza se consume mayoritariamente en bar y en mesa, el envase retornable sigue teniendo sentido económico y ambiental. La botella hace decenas de ciclos de llenado, distribución, servicio, retorno, lavado y nuevo llenado, y su coste se reparte entre todos ellos hasta quedar por debajo del equivalente de un envase de un solo uso. Para que el sistema funcione, sin embargo, el envase debe estar diseñado para ello desde el principio.
Las exigencias técnicas del retornable son concretas: pared reforzada que resista repetidos lavados con soluciones alcalinas calientes, anillo de boca resistente a la abrasión para que el coronado siga sellando tras muchos ciclos, ausencia de rincones donde se acumule suciedad y una masa vítrea que soporte los choques mecánicos del transporte y de la encajonadora. Además, el parque de botellas debe dimensionarse con el porcentaje de merma del ciclo, porque cada rotura o retirada reduce el inventario disponible y obliga a reponer unidades.
El circuito retornable también impone disciplina documental: conviene llevar un registro de ciclos por lote, inspeccionar periódicamente el anillo de boca y retirar del parque las botellas con desgaste visible. Este control es lo que separa un programa retornable rentable de uno que se degrada hasta que el envase empieza a fallar en la línea. La visión general de formatos y capacidades de suministro está recogida en la página de botellas de vidrio al por mayor.
Decoración: etiqueta, serigrafía, relieve y cápsula
En cerveza, la decoración es un terreno muy disputado. La etiqueta de papel o vinilo sigue siendo la opción más flexible y económica: permite tiradas cortas, cambios de diseño frecuentes y acabados especiales como el mate, el relieve o el laminado metálico. La serigrafía directa sobre vidrio, muy habitual en cerveza artesanal, resiste la humedad y el roce, no se despega en el baño de hielo y da un aspecto muy profesional, sobre todo cuando se combina con un vidrio ámbar o verde oscuro.
El grabado, químico o por chorro de arena, crea un relieve permanente en el vidrio y resulta ideal para el nombre de la marca, para el logotipo en el fondo o para una referencia de edición limitada. El relieve en molde, obtenido directamente en el soplado, es la vía más económica de individualización cuando la tirada es alta, porque no añade ningún proceso posterior. Por último, la cápsula o el precinto del cuello —termorretráctil, aluminio o papel— cumplen una doble función: garantizan la integridad del cierre y refuerzan la identidad de la marca en el punto de venta.
Un detalle que se olvida con frecuencia es la información que puede incorporarse en el propio vidrio: capacidad nominal, número de molde, código de trazabilidad, nombre de la marca en relieve. Ese grabado, que en el fondo resulta invisible en el uso normal, es una herramienta muy útil para el control de calidad y para la trazabilidad de lote cuando el importador necesita reconstruir el origen de una partida.
Calidad, pliego de condiciones y control de recepción
Un proyecto de cerveza de cierta escala no se resuelve con una compra puntual, sino con una relación de suministro estable. Antes de la primera entrega conviene cerrar un pliego de condiciones que fije, como mínimo: capacidad nominal y tolerancia, peso de la botella, dimensiones críticas con su tolerancia, diámetro y perfil de boca, color y acabado, tipo y posición de la decoración, tipo de cierre previsto, embalaje primario y secundario, criterios de aceptación y método de muestreo. Ese documento evita discusiones posteriores y permite comparar ofertas de distintos proveedores con la misma vara de medir.
El control de recepción debe ser proporcional al riesgo y centrarse en los defectos que realmente hacen daño. En envases de vidrio para cerveza, los más peligrosos no son los evidentes —una botella rota se detecta al instante— sino los pequeños y sistemáticos: variación del diámetro interior de boca fuera de tolerancia, que provoca fugas o tapones mal asentados; diferencias de altura que alteran el nivel de llenado y la imagen del producto; inclusión de partículas o burbujas visibles en vidrios claros; desviaciones de color entre lotes; y defectos de espesor en el fondo o en el hombro, que se convierten en el punto de rotura cuando el palé se apila en un contenedor. Un plan de inspección por atributos y por variables, con medidas registradas a lo largo del tiempo, permite ver si el proveedor es estable o si cada entrega es una incógnita.
La homologación de proveedor no termina en la botella. Todos los elementos que entran en contacto con la cerveza —vidrio, tapón, junta de estanqueidad, revestimiento interior del cierre metálico, adhesivo de la etiqueta— deben estar cubiertos por declaraciones de conformidad para uso alimentario. En la Unión Europea el marco de referencia es el Reglamento (CE) 1935/2004, complementado por normativa específica según el material y por exigencias nacionales como la alemana LFGB en determinados mercados. En México es habitual que el importador solicite documentación alineada con los requisitos sanitarios y de etiquetado de la NOM aplicable, y en Chile y Perú conviene verificar los requisitos sanitarios antes del despacho. Toda esta documentación se prepara según el proyecto y la combinación concreta de envase y cierre.
Paletización, contenedor y puertos de destino
El coste logístico de la cerveza envasada en vidrio es proporcional al peso. Por eso las decisiones de diseño tomadas al principio —peso de la botella, volumen, embalaje— acaban repercutiendo directamente en el coste por unidad entregada. Un vidrio ligeramente más grueso puede mejorar la percepción de calidad y arruinar el margen si el producto viaja a larga distancia, sobre todo cuando el flete se calcula por peso y no por volumen. Conviene calcular el coste total puesto en destino, no el precio de fábrica, antes de cerrar el formato.
En el embalaje primario, cada botella debe ir protegida y separada de las contiguas para evitar roces y golpes. Los separadores de cartón, las cajas de compartimentos y las bandejas retractiladas son las soluciones más habituales; cuando la decoración incluye serigrafía delicada o el vidrio lleva un acabado mate, la protección individual es prácticamente obligatoria. En el embalaje secundario, la caja debe resistir la compresión de los apilamientos largos, típicos del transporte marítimo consolidado.
La base de la paletización europea es el palé EPAL de 1.200 × 800 mm, con las normas de intercambio asociadas. Para exportación a América conviene acordar de antemano si se emplea palé EPAL, palé estándar americano de 1.200 × 1.000 mm o palé de un solo uso, porque el aprovechamiento del contenedor cambia por completo y la diferencia de coste por unidad puede ser relevante. Toda madera de embalaje destinada a la exportación debe cumplir la norma fitosanitaria internacional ISPM 15, con tratamiento térmico o fumigación y su marca correspondiente; el incumplimiento de este requisito deriva con frecuencia en retenciones aduaneras que retrasan la campaña de llenado.
En el eje mediterráneo y atlántico, los puertos de Valencia, Algeciras y Barcelona concentran buena parte de la exportación española de bebidas hacia América. Del otro lado, Veracruz en México, Cartagena en Colombia, Callao en Perú, San Antonio en Chile y los puertos del Río de la Plata en Argentina son las puertas naturales de entrada. Para volúmenes medios, el flete marítimo consolidado permite agrupar palés con otros cargadores y reducir el coste fijo; para volúmenes altos, el contenedor completo ofrece mejor control sobre la manipulación y menos riesgo de daño. La definición clara de los Incoterms —FOB o CIF, entre otros— desde el inicio del proyecto es tan importante como el precio del producto, porque determina en qué punto se transfieren costes, riesgos y responsabilidades. El detalle del esquema de estiba y de protección se trabaja junto al equipo de embalaje y logística del vidrio.
Cómo se formaliza el pedido
El punto de partida de cualquier proyecto es un pliego de condiciones con los datos esenciales: tipo de cerveza y presión de carbonatación prevista, volúmenes y perfiles deseados o una referencia visual, estándar de boca y cierre, color del vidrio, tipo de decoración, cantidad y calendario estimados, y puerto de destino. Con esa información devolvemos una propuesta con las formas disponibles en las campañas más próximas, la información de ensayo correspondiente y, si procede, el presupuesto del utillaje propio. Para proyectos nuevos enviamos muestras físicas antes del contrato, destinadas a las pruebas en la línea de llenado del cliente y a la validación del cierre.
En cuanto a la documentación de importación, conviene prever el expediente habitual de envase alimentario: declaración de conformidad con el contacto alimentario conforme al Reglamento (CE) 1935/2004, informes de ensayo de migración de la partida, ficha técnica con tolerancias dimensionales y declaración de composición de la masa vítrea. Según el país de destino pueden añadirse requisitos locales de etiquetado y la documentación sanitaria que solicite la autoridad competente. Recomendamos reservar algunas semanas adicionales en el calendario para los trámites de aduana y certificación, de modo que la campaña de llenado no dependa de la velocidad del agente aduanero.
Un consejo final para las marcas que lanzan su primera cerveza en vidrio: no se debe economizar en la partida de muestras. La cerveza artesanal se vende en la barra y en la mesa, y una botella que el comprador sostiene en la mano convence más que cualquier presentación digital. Enviamos muestras de las formas disponibles en el marco de la validación técnica y comercial, y recomendamos presentar dos o tres finalistas a los primeros clientes antes de comprometer el pedido de serie. Para arrancar una valoración basta con escribir a través de la página de contacto, y para proyectos que combinan varias categorías de bebida resulta útil revisar antes la sección de botellas de vidrio personalizadas.
Preguntas frecuentes
¿Qué boca es la más habitual en botellas de cerveza al por mayor?
La corona de 26 mm es el estándar del sector y la opción más segura, porque encaja con prácticamente cualquier línea de llenado, coronado y etiquetado. La rosca B 28-8 se emplea en growlers y en formatos que el consumidor quiere poder cerrar entre servicios, y el cierre de palanca o el corcho con bozal se reservan a cervezas artesanales de gama alta y a formatos de 0,75 l. La elección se confirma según el proyecto y la línea de envasado prevista.
¿De qué color conviene pedir el vidrio si el producto es una IPA muy lupulada?
Cuanto más corta sea la longitud de onda que atraviesa el vidrio, antes aparece el defecto aromático asociado a la luz, y las cervezas muy lupuladas son las más sensibles. Por eso el vidrio ámbar es la opción más protectora, seguido del verde. El vidrio claro transmite una gran sensación de limpieza y deja ver el color real de la cerveza, pero exige reducir la exposición a la luz en almacén y en el punto de venta.
¿Se puede envasar cerveza con gas en una botella de pared ligera?
No conviene. La forma debe estar calculada para la presión interna con margen suficiente durante toda la vida útil, y esa presión depende del nivel de carbonatación y de las temperaturas de almacenamiento previstas en el mercado de destino. Indicando la presión de trabajo y las condiciones de almacenamiento en el pliego de condiciones se selecciona la forma adecuada con su informe de ensayo a presión.
¿Las botellas sirven para un circuito retornable de cerveza de barril y botella?
Sí. El dimensionado del parque de botellas y el porcentaje de merma del ciclo se calculan según el proyecto.
¿Cómo se garantiza que el tapón y la botella encajen entre sí?
Declarando por escrito las dimensiones críticas de la boca y del cierre y verificando la pareja con una prueba real antes de la serie. El control de recepción debe medir el diámetro interior de boca, el perfil del anillo de coronado y la altura de la botella en cada lote, y comprobar la estanqueidad y el par de apertura. Si botella y tapón proceden de proveedores distintos, la validación conjunta es imprescindible porque las tolerancias se suman.
¿Cómo se organiza el transporte marítimo hasta Latinoamérica?
Se parte del palé normalizado y de un embalaje secundario dimensionado para apilamiento prolongado, y se elige entre contenedor completo y flete consolidado según el volumen. Los puertos de salida habituales en España son Valencia, Algeciras y Barcelona, y los de entrada, Veracruz, Cartagena, Callao, San Antonio y los del Río de la Plata. La madera de embalaje debe cumplir el ISPM 15 y los Incoterms deben acordarse por escrito desde el inicio.
Secciones relacionadas
- Botellas de kombucha y té helado al mayoreo
- Botellas growler para cervecerías
- Botellas de sidra y perada al mayoreo
- Tarros de velas aromáticas al mayoreo
- Botellas de bebidas efervescentes de frutas
- Tarros de pisto y conservas de hortalizas
- Botellas vinos de pago y gran reserva
- Botellas de bebidas de avena y almendra
- Botellas sin alcohol y zero proof
- Botellas de mayonesa y aderezos
- Vidrio para catering y cocina central
- Control de calidad e inspección de vidrio
- Tarros para organizar y guardar en casa
- Coste total de propiedad del envase
- Botes para decoración de repostería
- Vidrio para marca blanca y marca propia
- Moldes y desarrollo de producto
- Pruebas de transporte y simulación de embalaje
- Acuerdo de calidad y contrato de suministro