Kernpunkte für Einkauf und Technik: Wurst- und Fleischkonservengläser
- Der F0-Wert bestimmt die Sterilisationszeit – das Glas muss Temperatur, Druck und Abkühlung im Autoklaven unbeschadet überstehen.
- Fettabscheidung, Gallertbildung und Brühe erfordern eine Mündung, die den Vakuumdeckel sicher trägt und den Rand dicht hält.
- Salz und Nitritpökelsalz greifen Verschlüsse und Dichtungen an; die Innenausstattung des Deckels muss korrosionsbeständig sein.
- Für DACH gelten LFGB, die LMIV (EU) 1169/2011 sowie die Einordnung nach der Verordnung über tierische Nebenprodukte.
Wurstkonserven und Fleischgläser: Produktgruppen und Marktanforderungen
Fleisch- und Wurstkonserven reichen von Brühwurst und Leberwurst über Schinken- und Gulaschkonserven bis zu Streichwurst, Rinderkraftbrühe und Fleischbällchen in Sauce. Sie unterscheiden sich nicht nur in Rezeptur und Stückigkeit, sondern auch in Wasseraktivität, Fettgehalt und pH-Wert. Diese Werte bestimmen, wie intensiv sterilisiert werden muss und wie empfindlich das Produkt gegenüber Oxidation und Nachgärung ist. Aus der Kombination ergibt sich das Anforderungsprofil an Glas, Mündung und Deckel.
Im DACH-Handel spielt die Optik der Konserve eine wachsende Rolle: Produkte werden zunehmend im durchsichtigen Glas angeboten, weil der Verbraucher den Inhalt sehen und die Qualität beurteilen will. Das verlangt saubere Brühe, klar abgegrenzte Stücke und ein Glas ohne störende Sichtfehler. Für die Gastronomie steht dagegen die Portionierbarkeit im Vordergrund, für den Export die Transportfestigkeit der gefüllten und sterilisierten Einheit.
Glas ist für diese Kategorien etabliert, weil es inert ist, keine Gerüche annimmt und sich sterilisieren lässt. Andere Verpackungen mögen leichter sein, können aber bei fettreichen, salzhaltigen Füllgütern andere Abdichtungs- und Innenbeschichtungsfragen aufwerfen. Wer Konservengläsern eine Chance gibt, muss allerdings die Prozesskette von der Rohlingsprüfung bis zur Nachkühlung beherrschen. Eine Übersicht der passenden Formate findet sich unter Konservengläser und Einmachgläser.
F0-Wert und Sterilisation: Was das Glas im Autoklaven aushalten muss
Der F0-Wert beschreibt die äquivalent erreichte Sterilisationswirkung und wird üblicherweise auf eine Bezugstemperatur von 121 Grad Celsius bezogen. Er ist das Ergebnis aus Temperaturverlauf und Haltezeit im Autoklaven und muss für jede Rezeptur so gewählt werden, dass die relevanten Mikroorganismen sicher abgetötet werden, ohne das Produkt sensorisch zu schädigen. Der konkrete Zielwert hängt von Füllgut, Konsistenz, Stückigkeit und Verpackungsformat ab und ist projektspezifisch festzulegen.
Für das Glas bedeutet das eine dreifache Belastung: Es muss die Hitze im Kern und am Rand aufnehmen, dem Druck im Autoklaven standhalten und beim Abkühlen einen schnellen Temperaturwechsel überstehen. Thermoschockbeständigkeit ist deshalb die entscheidende Werkstoffeigenschaft. Ungleichmäßige Wandstärken, Einschlüsse oder Spannungen aus der Formgebung erhöhen die Bruchgefahr erheblich, und Fehler zeigen sich oft erst im Autoklaven statt bei der Rohlingsprüfung.
Die Geometrie wirkt ebenfalls mit. Ein Glas mit starken Querschnittsprüngen oder sehr dünnem Boden kann beim Druckwechsel stärker belastet werden als ein gleichmäßig geformtes Gefäß. Bei hohen Füllgewichten steigt zusätzlich die mechanische Last im Bodenglas. Wer die Prozessparameter festlegt, sollte deshalb immer die Kombination aus Füllmenge, Rezeptur und Glasform betrachten und die Sterilisation im Versuch nachstellen, statt sich auf Erfahrungswerte zu verlassen.
Für die Planung ist außerdem wichtig, dass der Autoklav nicht nur die Ware, sondern auch die Ladungsträger erwärmt. Gestelle, Körbe und Zwischenlagen beeinflussen, wie gleichmäßig die Temperatur an jedes Gebinde gelangt. Stehen Gläser zu dicht, bilden sich Zonen mit langsamerer Wärmeübertragung, in denen der Zielwert nicht sicher erreicht wird. Stehen sie zu locker, sinkt die Auslastung und die Kosten pro Einheit steigen. Deshalb gehört die Beladung in die Prozessbeschreibung, und die Freigabe sollte sich auf eine definierte Beladung beziehen.
Fettabscheidung und Gallert: Wechselwirkungen zwischen Füllgut und Gefäß
Bei fettreichen Wurstwaren tritt ein Teil des Fettes während Erhitzung und Lagerung an die Oberfläche. Beim Abkühlen bildet sich eine Fettschicht, die sich optisch absetzt und die Brühe trübt. Gallert aus Gelatine oder Bindemitteln kann ebenfalls ausfallen und am Glasrand erstarren. Beides ist sensorisch meist unproblematisch, kann aber beim Öffnen stören, wenn die Fettschicht am Deckel klebt und die Öffnung verschmiert.
Die Gefäßform beeinflusst, wie stark solche Effekte auffallen. Ein Gefäß mit großem Kopfraum und weitem Maul lässt mehr Oberfläche entstehen, an der Fett und Gallert sichtbar werden. Ein kleinerer Kopfraum und ein gleichmäßiger Übergang von Schulter zu Mündung halten die Oberfläche ruhiger. Bei Produkten mit viel Brühe ist zudem die Wölbung der Schulter relevant: Ein zu flacher Übergang begünstigt, dass sich Fett am Mündungsrand sammelt und dort die Dichtfläche benetzt.
Für die Rezeptur bedeutet das, Emulgatoren, Binde- und Geliermittel so einzusetzen, dass sich das System nach der Sterilisation wieder stabilisiert. Für die Verpackung heißt es, Kopfraum und Mündungsdesign auf das Füllgut abzustimmen. Beides gehört in dieselbe Bewertung, weil sich Prozess und Verpackung gegenseitig verstärken können und ein isolierter Wechsel des Glases selten das gewünschte Ergebnis bringt.
Weithalsglas und Sturzglas: Mündung, Rand und Vakuumdeckel
Für Fleischkonserven werden überwiegend Weithalsgläser eingesetzt, weil sich stückige Ware damit gut einfüllen und restentleeren lässt. Der Mündungsrand ist dabei die kritischste Fläche: Er muss plan und gratfrei sein, damit der Deckel mit Dichtung gleichmäßig anliegt. Schon kleine Unebenheiten können dazu führen, dass das Vakuum nach dem Abkühlen nicht hält und die Ware vorzeitig verdirbt.
Beim Sturzglas liegt der Deckel während der Sterilisation unten oder das Glas wird gestürzt gelagert, damit der heiße Inhalt die Dichtfläche zusätzlich keimfrei hält. Diese Arbeitsweise verlangt eine besonders maßhaltige Mündung und eine Dichtung, die auch nach der Hitze noch elastisch bleibt. Der Verschluss muss nach dem Abkühlen fest anliegen und ein hörbares Vakuum signalisieren, damit der Verbraucher den Zustand des Produkts erkennen kann.
Zum Einsatz kommen Metallverschlüsse mit Dichtmasse und Kunststoffdeckel mit eingelegter Dichtung. Welcher Verschluss passt, hängt von Füllgut, Sterilisationsverfahren und Zielkanal ab. Eine Sammlung bewährter Deckelausführungen und ihrer Eignung bietet die Seite Verschlüsse und Kappen. Entscheidend ist, dass der Deckel zusammen mit dem Finish geprüft wird und nicht unabhängig davon ausgewählt wird.
Salz, Nitritpökelsalz und Verschlussdichtungen: Korrosion vermeiden
Salzhaltige Füllgüter sind für Verschlüsse eine Herausforderung. Kochsalz und Nitritpökelsalz können Metallteile angreifen und die Innenbeschichtung von Deckeln auf Dauer unterwandern, wenn sie nicht vollständig deckend ausgeführt ist. Nitrit ist zudem ein oxidierendes Medium, das bestimmte Beschichtungssysteme schneller altern lässt. Sichtbare Folgen sind Rostpunkte, dunkle Verfärbungen oder ein abblätternder Innenlack.
Deshalb sollte die Innenausstattung des Deckels zur Rezeptur passen. Bei stark salzhaltigen Produkten sind Beschichtungen sinnvoll, die gegen Chlorid und Nitrit beständig sind. Auch die Dichtmasse muss den sterilisationsbedingten Temperaturen standhalten, ohne auszuhärten oder auszugasen. Ein Deckel, der nach der Sterilisation spröde wird, hält das Vakuum nicht und lässt Sauerstoff eintreten.
In der Praxis hilft ein Belastungstest über die geplante Haltbarkeit, in dem Deckel, Dichtung und Füllgut zusammen gelagert werden. Dabei werden Dichtigkeit, Geruch und Oberflächenzustand in festen Abständen kontrolliert. So zeigt sich früh, ob die gewählte Kombination trägt. Wer hier vorsichtig plant, vermeidet Rückrufe und Nacharbeit im laufenden Betrieb.
Füllgrößen 200, 370 und 720 ml: Regal, Küche und Vorrat
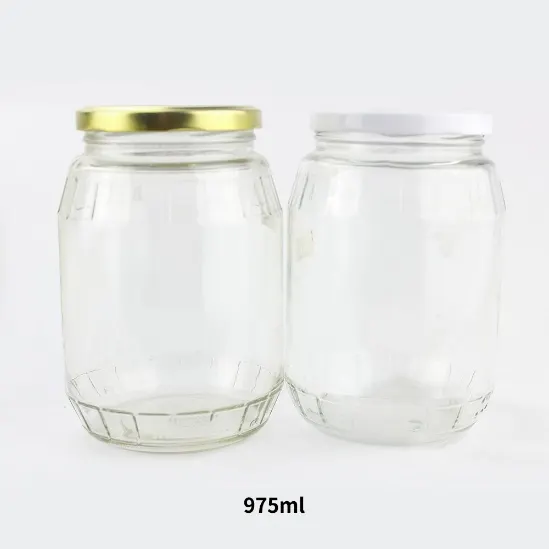
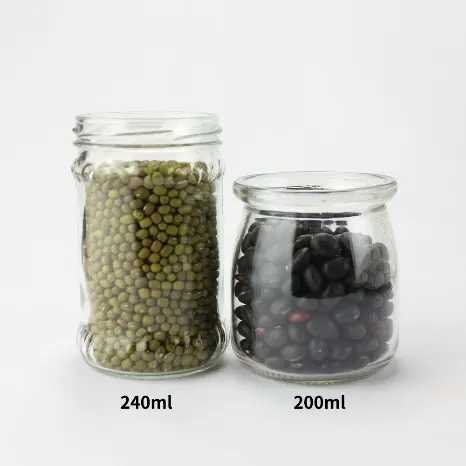
Im DACH-Handel sind 200-ml-Gläser für Portionsware und Aufschnitte verbreitet, 370-ml-Gläser bilden die Standardgröße für Wurstkonserven und Fleischzubereitungen, und 720-ml-Gläser bedienen Vorrats- und Großverbraucher. Für die Gastronomie kommen größere Gebinde und Nachfüllformate hinzu, für Exportmärkte teilweise abweichende Füllmengen. Die Formatwahl folgt dem Zielkanal, weil sie Regalpräsenz, Portionsgröße und Transportgewicht bestimmt.
Die Füllmenge beeinflusst auch das Prozessverhalten. Größere Gebinde brauchen länger, um im Kern die Zieltemperatur zu erreichen, und kühlen langsamer ab. Das verändert den F0-Wert und damit die Sterilisationsplanung. Wer ein Format vergrößert, ohne Prozessparameter und Glasform neu zu bewerten, riskiert entweder eine zu geringe Sterilisation oder eine sensorische Überhitzung des Produkts.
Zwischen Regalware und Küchengebinden liegt ein weiteres Kriterium: die Handhabung. Ein 720-ml-Glas mit hohem Gewicht verlangt eine gut greifbare Wand und einen grifffreundlichen Deckel, während kleine Gläser vor allem eine stabile Stapelung im Regal benötigen. Diese Punkte lassen sich am einfachsten an Mustergebinden beurteilen, die mit realem Füllgewicht befüllt werden.
Für Exportprojekte kommt die Frage nach der Transportfestigkeit hinzu. Schwerere Gebinde belasten die unteren Lagen einer Palette stärker, weshalb die Stapelhöhe begrenzt und mit Zwischenlagen gearbeitet werden sollte. Gleichzeitig beeinflusst das Füllgewicht das Verhältnis von Produkt zu Verpackung und damit die Frachtkosten pro Einheit. Wer Füllgrößen plant, sollte deshalb Regalwirkung, Prozessverhalten und Logistikkosten gemeinsam bewerten, statt nur die Verkaufsgröße zu optimieren.
Kennzeichnung nach LMIV, LFGB und Nebenprodukte-Verordnung
Lebensmittelkonserven unterliegen der Lebensmittelinformationsverordnung (EU) 1169/2011. Zutatenverzeichnis, Allergene, Nettofüllmenge, Mindesthaltbarkeit, Losnummer und Anschrift des Lebensmittelunternehmers sind verpflichtend. Bei Fleischerzeugnissen kommen die Angaben zur Tierart und zur Zusammensetzung hinzu; die Bezeichnung muss den tatsächlichen Gehalt an Fleischanteilen korrekt wiedergeben.
In Deutschland ergänzt das Lebensmittel- und Futtermittelgesetzbuch (LFGB) den Rahmen für Bedarfsgegenstände. Es regelt, welche Materialien mit Lebensmitteln in Berührung kommen dürfen und welche Anforderungen an deren Beschaffenheit gelten. Für Glas und Deckel bedeutet das, dass Materialnachweise und Erklärungen zur Verkehrsfähigkeit vorliegen sollten.
Für Erzeugnisse, die nicht für den menschlichen Verzehr bestimmt sind, gilt zusätzlich die Verordnung über tierische Nebenprodukte. Sie legt fest, wie solche Materialien einzustufen, zu behandeln und zu kennzeichnen sind. Bei der Produktion von Fleischkonserven entstehen Nebenprodukte, die nach dieser Verordnung behandelt werden müssen, auch wenn das Endprodukt selbst Lebensmittel ist. Die Kennzeichnung von Glasverpackungen folgt dabei denselben Anforderungen wie bei anderen Lebensmitteln; Hinweise dazu stehen unter Etiketten und Kennzeichnung von Glasverpackungen.
Heißabfüllung, Nachsterilisation und Dampfdruck im geschlossenen Glas
Bei Wurst- und Fleischkonserven ist das Füllgut während der Abfüllung warm, damit es pumpfähig bleibt und die Viskosität kontrollierbar ist. Anschließend folgt die Sterilisation im geschlossenen Behältnis. Im Glas entsteht dabei ein Überdruck, der gegen die Kraft des Deckels wirkt. Der Deckel muss diesen Druck aufnehmen, ohne sich zu verformen, und nach dem Abkühlen ein dauerhaftes Vakuum bilden.
Wichtig ist der Temperaturverlauf in der Abkühlphase. Wird zu schnell abgekühlt, entstehen Spannungen im Glas, die später zu Rissen führen können. Wird zu langsam abgekühlt, verlängert sich die Prozesszeit und das Produkt kann überhitzen. Der Kühltunnel oder das Autoklavenprogramm muss deshalb auf Glas und Füllgut gemeinsam abgestimmt sein, und die Parameter sollten dokumentiert werden, damit sie reproduzierbar bleiben.
Ein weiterer Punkt ist die Füllhöhe. Steht zu wenig Brühe über dem Produkt, kann sich ein Teil der Ware an der Luftphase befinden und oxidieren. Ist zu viel Brühe eingefüllt, bleibt der Kopfraum klein und der Druckaufbau beim Sterilisieren fällt anders aus. Kopfraum und Füllhöhe gehören daher in die Spezifikation, nicht in die alleinige Verantwortung der Füllstation.
Prüfung von Konservengläsern: Maß, Spannung, Vakuumverlust
Bei der Wareneingangsprüfung sind Mündungsdurchmesser, Planlage des Randes, Höhe, Wandstärke und Sichtfehler die wichtigsten Kriterien. Gerade die Planlage entscheidet über die Dichtigkeit, weil nur ein ebener Rand dem Deckel eine gleichmäßige Auflagefläche bietet. Zusätzlich wird die Maßhaltigkeit des Finishes geprüft, weil Deckel und Glas zueinander passen müssen.
Neben den Maßen ist die Spannungsfreiheit relevant. Spannungen aus der Formgebung erhöhen die Bruchgefahr im Autoklaven und lassen sich durch polarimetrische Prüfung sichtbar machen. Wer wiederkehrend bezieht, kann Spannungsprüfungen in den Wareneingang aufnehmen und Abweichungen dokumentieren. Eine Zusammenfassung der Prüfmerkmale findet sich unter Qualitätsprüfung und Eingangskontrolle.
Der letzte Prüfpunkt ist die Funktion der montierten Einheit. Ein Glas, das einzeln fehlerfrei ist, kann mit dem zugehörigen Deckel undicht sein, wenn die Toleranzen nicht zusammenpassen. Deshalb empfiehlt sich eine Dichtigkeits- oder Vakuumprüfung nach der Sterilisation sowie eine Sichtkontrolle auf nachträglichen Vakuumverlust. Diese Prüfungen gehören in das Qualitätsprotokoll, damit Abweichungen einer Charge zugeordnet werden können.
Verpackung, Lagerung und Export von Konservengläsern
Konservengläser werden auf Paletten mit Zwischenlagen, Schrumpfhauben oder in Kartons geliefert. Für den Export sind genormte Paletten und stabile Ladeeinheiten wichtig, weil die Ware über Umschlagpunkte läuft und mehrfach umgeschlagen wird. Bruchquoten lassen sich durch Kantenschutz, Zwickelfüllung und eine begrenzte Stapelhöhe deutlich reduzieren.
Die Lagerung gefüllter Konserven ist weniger empfindlich als die anderer Glaswaren, aber nicht unkritisch. Feuchtigkeit kann Etiketten anlösen und Metallverschlüsse angreifen, wenn diese nicht ausreichend beschichtet sind. Deshalb sollte die Ware trocken, vor direktem Sonnenlicht geschützt und auf trockener Unterlage gelagert werden. Bei längerer Lagerung empfiehlt sich eine Sichtkontrolle auf Rostspuren am Deckel und auf Undichtigkeiten.
Für den Transport gilt die übliche Logistikkette mit Dokumentation. Wer Leerglas und gefüllte Ware in derselben Sendung bewegt, sollte die Reihenfolge so planen, dass das schwerere Leergut nicht auf fertig etikettierte Gebinde drückt. Hinweise zur Ladungssicherung und zum Containerversand fasst Glasverpackung-Logistik zusammen.
Ein Aspekt, der bei Konserven oft übersehen wird, ist das Gewicht der fertig gefüllten Einheit. Glas wiegt mehr als viele Alternativen, und bei schweren Konserven summiert sich das über eine ganze Ladung. Wer die Frachtkosten senken will, kann die Zahl der Lagen begrenzen, auf eine effiziente Palettenausnutzung achten und Leergut möglichst gebündelt bewegen. Diese Maßnahmen beeinflussen die Kosten stärker als der Preis des einzelnen Glases und sollten deshalb früh in die Kalkulation einfließen.
Für die Etikettierung im feuchten Umfeld gilt dasselbe wie bei anderen Glasverpackungen: Klebstoffe und Bedruckung müssen Kühlfeuchte und Kondenswasser überstehen, ohne sich zu lösen. Wer Konserven für das Kühlregal plant, sollte dies bei der Auswahl des Etiketts berücksichtigen und die Haftung unter praxisnahen Bedingungen prüfen.
Beschaffung und Private-Label-Projekte für Fleischkonserven
Ein Konservenprojekt beginnt mit der Klärung von Füllgut, Füllmenge, Sterilisationsverfahren und Zielkanal. Daraus werden Glasform, Mündung, Finish und Verschluss abgeleitet. In der Musterphase sollte mit echtem Füllgut und realem Prozess gearbeitet werden, weil nur so sichtbar wird, wie sich Fett, Brühe und Gallert im gewählten Gefäß verhalten.
Viele Marken lassen ihre Konserven im Lohn abfüllen und unter eigener Marke ausliefern. Für solche Vorhaben ist entscheidend, dass Glas und Deckel mit der Anlage des Abfüllers kompatibel sind und die Kennzeichnung den Anforderungen an Private Label entspricht. Eine Übersicht entsprechender Modelle bietet Lohnabfüllung und Private Label mit Glas.
Bei neuen Formen können Werkzeug- und Formkosten anfallen, deren Höhe von der Gestaltung und der Stückzahl abhängt und im Projekt einzeln zu bestätigen ist. Für Standardformate sind häufig direkte Lieferungen möglich. Wer die Abläufe straffen will, klärt früh, ob auf vorhandene Werkzeuge zurückgegriffen werden kann oder eine Neuform nötig ist, und legt die Spezifikation vor der Angebotsphase vollständig fest.
Fehlerquellen bei der Beschaffung von Fleischkonservengläsern
Der häufigste Fehler ist die Unterschätzung der Sterilisation. Ein Glas, das im Rohzustand stabil wirkt, kann im Autoklaven brechen, wenn die Thermoschockbeständigkeit nicht geprüft wurde. Deshalb sollte die Auswahl nie allein auf Basis von Rohlingsmaßen erfolgen, sondern immer mit einem Sterilisationsversuch abgesichert werden.
Ein zweiter Fehler ist die Vernachlässigung der Deckelbeständigkeit. Beschichtungen und Dichtungen, die für neutrale Füllgüter ausreichen, halten salz- und nitrithaltigen Produkten nicht immer stand. Rost am Deckel oder ein nachlassendes Vakuum sind typische Folgen, die erst nach Monaten sichtbar werden.
Der dritte Fehler betrifft die Kennzeichnung und die Dokumentation. Wenn Angaben zur Tierart, zur Zusammensetzung oder zu den Materialien fehlen, kann eine Charge nicht verkehrsfähig sein. Wer diese drei Punkte – Sterilisation, Verschlussbeständigkeit und Kennzeichnung – vor der Serienfreigabe klärt, vermeidet die meisten Nacharbeiten im laufenden Geschäft.
Häufige Fragen zu Wurst- und Fleischkonservengläsern
Was bedeutet der F0-Wert für die Wahl des Glases?
Der F0-Wert beschreibt die erreichte Sterilisationswirkung, bezogen auf eine Referenztemperatur von üblicherweise 121 Grad Celsius. Er bestimmt, wie lange und wie heiß sterilisiert wird, und damit, welcher Temperatur- und Druckbelastung das Glas ausgesetzt ist. Das Glas muss diese Belastung unbeschadet überstehen, weshalb Thermoschockbeständigkeit und Spannungsfreiheit zentrale Auswahlkriterien sind.
Warum bildet sich an der Oberfläche eine Fettschicht?
Bei fettreichen Wurstwaren tritt während der Erhitzung Fett aus dem Produkt aus und sammelt sich an der Oberfläche. Beim Abkühlen erstarrt es und bildet eine sichtbare Schicht. Das ist sensorisch meist unproblematisch, kann aber die Öffnung verschmieren und die Optik beeinträchtigen. Ein kleinerer Kopfraum und eine abgestimmte Rezeptur reduzieren den Effekt.
Welche Rolle spielt das Sturzglas bei der Sterilisation?
Beim Sturzglas wird das Gefäß während oder nach der Sterilisation so gehalten, dass der heiße Inhalt die Dichtfläche am Deckel zusätzlich keimfrei hält. Das verbessert die Sicherheit der Abdichtung, verlangt aber eine besonders maßhaltige Mündung und eine hitzebeständige Dichtung. Ob dieses Verfahren sinnvoll ist, hängt von Füllgut und Prozessführung ab.
Greift Nitritpökelsalz den Deckel an?
Ja, Nitrit kann Beschichtungen und Metallteile angreifen, besonders wenn die Innenbeschichtung nicht vollständig deckend ist. Kochsalz wirkt zusätzlich korrosiv über Chlorid. Deshalb sollten Deckel mit einer gegen Chlorid und Nitrit beständigen Innenausstattung gewählt und über die geplante Haltbarkeit geprüft werden.
Welche Füllgrößen sind für Wurstkonserven üblich?
Im DACH-Handel sind 200 ml für Portionen, 370 ml als Standardgröße und 720 ml für Vorrats- und Großverbraucher verbreitet. Die richtige Größe richtet sich nach Zielkanal, Portionswunsch und Transportgewicht. Wichtig ist, dass bei einer Änderung der Füllmenge auch die Sterilisationsparameter neu bewertet werden.
Wie lässt sich ein Vakuumverlust früh erkennen?
Ein Vakuumverlust zeigt sich an einem nicht mehr gewölbten oder leicht abhebbaren Deckel sowie an Undichtigkeiten am Rand. Regelmäßige Sichtkontrollen nach der Sterilisation und während der Lagerung helfen, Abweichungen früh zu erkennen. Zusätzlich empfiehlt sich eine Dichtigkeitsprüfung im Wareneingang und eine Chargenzuordnung der Ergebnisse.
Vergleich: Konservenart, Gebinde und Verschluß
| Konservenart | Typische Füllmenge | Geeignete Glasform | Empfohlener Verschluß | Hinweis zur Sterilisation |
|---|---|---|---|---|
| Brühwurst im Glas | 200 ml / 370 ml | Weithalsglas, Sturzglas | Metallverschluß mit Dichtmasse | F0-Wert mit Rohlingsprüfung absichern |
| Leberwurst und Streichwurst | 200 ml / 370 ml | Weithalsglas, gleichmäßige Schulter | Kunststoffdeckel mit Dichtung | Fettabscheidung im Versuch beurteilen |
| Schinkenkonserve | 370 ml / 720 ml | Weithalsglas, kräftiger Boden | Metallverschluß, korrosionsbeständig | Längere Kernzeit bei größerem Format |
| Gulasch und Ragout in Sauce | 370 ml / 720 ml | Weithalsglas, definierter Kopfraum | Metall- oder Kunststoffdeckel | Füllhöhe spezifizieren |
| Fleischbällchen in Brühe | 370 ml / 720 ml | Weithalsglas mit glatter Wand | Metallverschluß mit Dichtmasse | Brühe und Stückigkeit abstimmen |
| Rinderkraftbrühe und Fonds | 370 ml / 500 ml | Flasche oder Weithalsglas | Schraubverschluß, hitzebeständig | Druckaufbau im Kopfraum prüfen |
| Salz- und Nitritpökelware | 200 ml / 370 ml | Weithalsglas, enger Kopfraum | Deckel mit beständiger Beschichtung | Korrosionstest über Haltbarkeit |
Ob Brühwurst, Schinken oder Fonds: Die Entscheidung für ein Konservenglas entsteht aus Sterilisationsprofil, Füllgutverhalten und Zielkanal. Wer diese drei Punkte im Projekt zusammenführt und mit einem Autoklavenversuch absichert, erhält eine Verpackung, die auch über die volle Haltbarkeit dicht und ansehnlich bleibt.